Поддержка по электронной почте
contact@eschemy.comПозвоните в службу поддержки
+86-24-31566438
Добро пожаловать на наш сайт !
Когда слышишь ?негорючие органические растворители?, первое, что приходит в голову — полная безопасность. Но на деле всё сложнее. Часто путают негорючесть с нетоксичностью, а это разные вещи. В электронной промышленности, особенно при производстве литий-ионных аккумуляторов или очистке подложек для ИС, требования к растворителям жёсткие: они должны не только не гореть, но и не оставлять следов, не вступать в реакции с активными компонентами. И вот здесь начинаются нюансы, о которых редко пишут в спецификациях.
Под ?негорючестью? обычно подразумевают высокую температуру вспышки или её отсутствие в стандартных условиях. Но, например, некоторые фторированные соединения, которые активно продвигаются как безопасные, могут при нагреве в замкнутом объёме (скажем, в печатной плате) выделять совсем не безобидные продукты. Сам сталкивался с ситуацией на одном производстве ЖК-дисплеев: использовали якобы инертный негорючий растворитель для очистки матриц, а потом обнаруживали микротрещины на покрытии — оказалось, остаточная влага в сочетании с растворителем давала слабую кислотную среду.
Ещё один момент — вязкость и летучесть. Для точного нанесения изоляционных материалов нужен растворитель, который испаряется с определённой скоростью, не создавая пузырей. Идеального варианта нет, всегда идёшь на компромисс. Часто в документации пишут общие фразы, а реальное поведение материала видно только в цеху, при конкретной температуре и влажности. Помню, партия от одного поставщика вела себя отлично летом, а зимой, при сухом воздухе в цехе, начинала ?свёртываться? на поверхности.
Кстати, о поставщиках. Когда работаешь с глобальными цепочками, как, например, в ООО Шэньян Ихуа Новые Материалы, которая поставляет материалы для электроники в более чем 30 стран, важно иметь стабильные спецификации. Но даже у них в паспортах безопасности иногда встречаются расплывчатые формулировки по поводу совместимости с конкретными полимерами. Приходится проводить свои тесты, особенно для ответственных участков, типа напыления контактов в интегральных схемах.
В производстве литий-ионных аккумуляторов чистота — всё. Остатки обычных растворителей могут вызвать паразитные реакции на электродах. Поэтому перешли на специальные составы, часто на основе сложных эфиров или модифицированных силоксанов. Они не горят, но и стоимость их в разы выше. И вот здесь экономия может сыграть злую шутку: пробовали заменить дорогой импортный аналог на более доступный — в лабораторных тестах всё было хорошо, а в промышленной линии при скоростной заливке электролита началось образование гелеобразных включений. Пришлось срочно останавливать процесс.
Для очистки оборудования в фармацевтике или при производстве пестицидов требования ещё жёстче — нужна не только негорючесть, но и полная удаляемость без следов. Здесь часто используют перфторированные углеводороды, но они — палка о двух концах: с экологической точки зрения спорные, да и работать с ними нужно в хорошей вытяжке. На одном из объектов по промышленной очистке пытались оптимизировать процесс, используя рециркуляцию такого растворителя. После пяти циклов эффективность падала на 30-40% — накапливались примеси, которые обычной дистилляцией не удалялись. Пришлось разрабатывать многоступенчатую систему регенерации.
В строительстве, например, для пропитки или склеивания специальных материалов, негорючесть — часто второстепенный параметр. Главное — чтобы быстро испарялся и не давал усадки. Но если речь идёт о внутренних работах в помещениях с высокими требованиями к пожаробезопасности (щитовые, серверные), то без сертифицированных негорючих органических растворителей не обойтись. И здесь важно смотреть не только на температуру вспышки, но и на дымообразование — некоторые составы при нагреве выделяют едкий дым, что хуже открытого пламени.
Хранение и логистика — отдельная головная боль. Казалось бы, негорючее — можно перевозить и хранить проще. Но многие из этих растворителей гигроскопичны, а вода — главный враг в электронике. Приходится использовать герметичные бочки с инертным газом, контролировать точку росы в складских помещениях. У ООО Шэньян Ихуа Новые Материалы в этом плане отработанная схема, но и у них бывают задержки на таможне, когда партия стоит на холоде — потом нужно выдерживать материал в тепле перед вскрытием, чтобы избежать конденсации.
Ещё один нюанс — утилизация. Негорючесть не означает, что отработанный растворитель можно просто слить в канализацию. Часто он содержит растворённые металлы, полимеры, другие примеси из производственного цикла. Сжигать дорого и не всегда экологично, регенерация требует оборудования. Многие небольшие предприятия пытаются экономить на этом этапе, но рано или поздно это вылезает в виде проблем с контролирующими органами или поломкой очистных систем.
Интересный случай был с растворителем для удаления фоторезиста с кремниевых пластин. По спецификации — негорючий, высокочистый. Но в партии попался неоднородный — видимо, нарушили технологию смешивания. В результате на части пластин оставались микроскопические пятна, которые обнаружились только на этапе тестирования чипов. Потери — несколько тысяч долларов. После этого ужесточили входной контроль не только по паспорту, но и по выборочному анализу каждой партии, даже от проверенных поставщиков вроде eschemy.ru.
При выборе растворителя первым делом смотрю не на цену, а на технический паспорт (TDS) и паспорт безопасности (MSDS). Но и там не всё гладко. Например, может быть указана ?негорючесть? по одному стандарту, а в вашей стране действует другой. Или температура вспышки дана для закрытого тигля, а у вас открытая ванна. Всегда запрашиваю дополнительные данные, если процесс ответственный.
Очень важно тестирование в условиях, максимально приближенных к реальным. Недостаточно капнуть на стекло и посмотреть испарение. Нужно пробовать на тестовых образцах именно того материала, с которым предстоит работать — будь то подложка для дисплея или компонент аккумулятора. Часто заказываю пробные литры у ООО Шэньян Ихуа Новые Материалы именно для таких ?пристрелочных? тестов, прежде чем брать крупную партию. Их специализация на материалах для электроники как раз подразумевает понимание этих тонкостей.
Совместимость с оборудованием — отдельная тема. Уплотнители, шланги, фильтры. Некоторые негорючие растворители на основе сложных эфиров ?съедают? обычную резину за пару месяцев. Пришлось переходить на фторопластовые или витоновые уплотнения, что удорожает обслуживание. Но дешевле, чем остановка линии из-за протечки.
Сейчас всё больше говорят о ?зелёной? химии, и это касается и растворителей. Ищут составы не только негорючие, но и биоразлагаемые, с низким потенциалом глобального потепления. Но в электронной промышленности, где требуется сверхвысокая чистота, такие инновации внедряются медленно — слишком высоки риски. В основном пока идут по пути совершенствования существующих классов соединений, повышения степени очистки.
Ещё один тренд — готовые смеси-заменители. Вместо того чтобы использовать чистый растворитель, предлагают композиции, которые лучше удаляют конкретные загрязнения, например, флюсы после пайки. Но здесь нужно быть осторожным: добавки могут быть несовместимы с последующими этапами технологического процесса. Всегда тщательно изучаю состав — нет ли там, к примеру, силиконов, которые потом невозможно смыть.
В целом, рынок негорючих органических растворителей движется в сторону большей специализации. Универсальных решений становится меньше. И это логично — требования к материалам в производстве аккумуляторов, ИС или медицинских устройств слишком разные. Успех в работе с ними — это не поиск волшебной жидкости, а кропотливый подбор, тестирование и постоянный учёт всех переменных: от климата в цеху до материала уплотнительного кольца в насосе. И, конечно, сотрудничество с поставщиками, которые понимают суть ваших процессов, а не просто продают канистры с надписью ?безопасно?.
ООО Шэньян Ихуа Новые Материалы. специализируется на производстве и продаже чистых химикатов и современных материалов для электронной промышленности. Опираясь на свой обширный опыт, компания обслуживает различные отрасли, включая литий-ионные аккумуляторы, интегральные схемы (ИС), жидкокристаллические дисплеи (ЖК-дисплеи), изоляционные материалы, медицину, строительство, промышленную очистку и производство пестицидов. Компания сотрудничает более чем со 100 компаниями и имеет маркетинговую сеть, охватывающую более 30 стран и регионов.
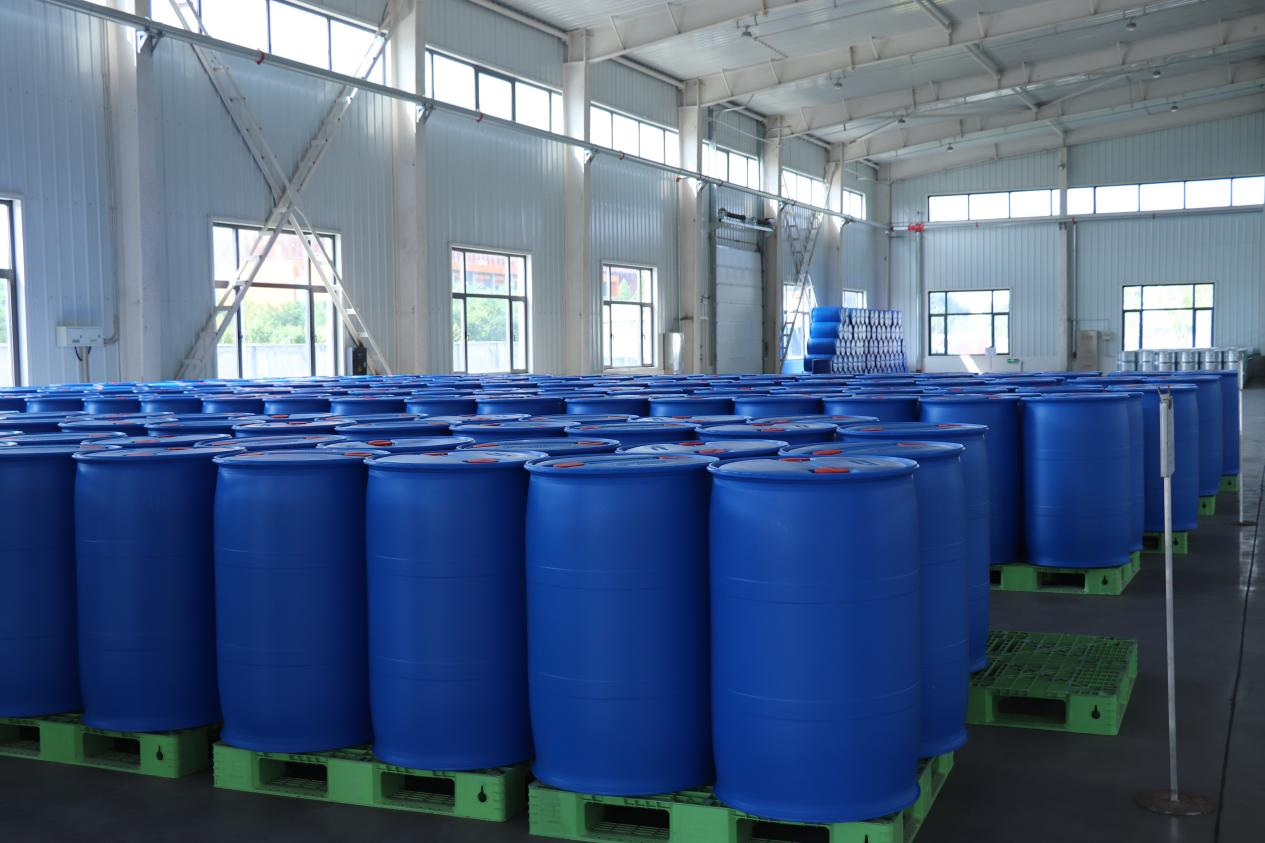
Производственная база занимает площадь 14 280 квадратных метров.Здание нашего завода имеет уникальный дизайн и разумную структуру, позволяющую максимизировать эффективность производства и комфорт сотрудников. Каждый дюйм земли тщательно планируется и управляется в соответствии с нашими строгими производственными стандартами и требованиями контроля качества. Здесь у нас первоклассное производственное оборудование, профессиональная производственная команда и строгая система контроля качества. Мы считаем, что только лучшая окружающая среда и оборудование позволяют производить лучшую продукцию.
Мы установили тесные отношения сотрудничества с такими логистическими портами, как Санкт-Петербург, Новороссийск и Владивосток, и стремимся предоставить вам универсальные и комплексные логистические решения. Независимо от того, в какую страну или регион необходимо отправить ваш товар, мы можем предоставить вам наиболее подходящее логистическое решение.
Мы сочетаем глобальное расположение с профессиональным и ведущим позиционированием в бизнесе и стремимся стать ориентированной на клиента, профессиональной и эффективной компанией в области химии материалов.Благодаря нашему опыту в области химии материалов и углубленному сотрудничеству с клиентами мы предоставляем различия, продукты и решения для создания лучшего и устойчивого будущего для мира.
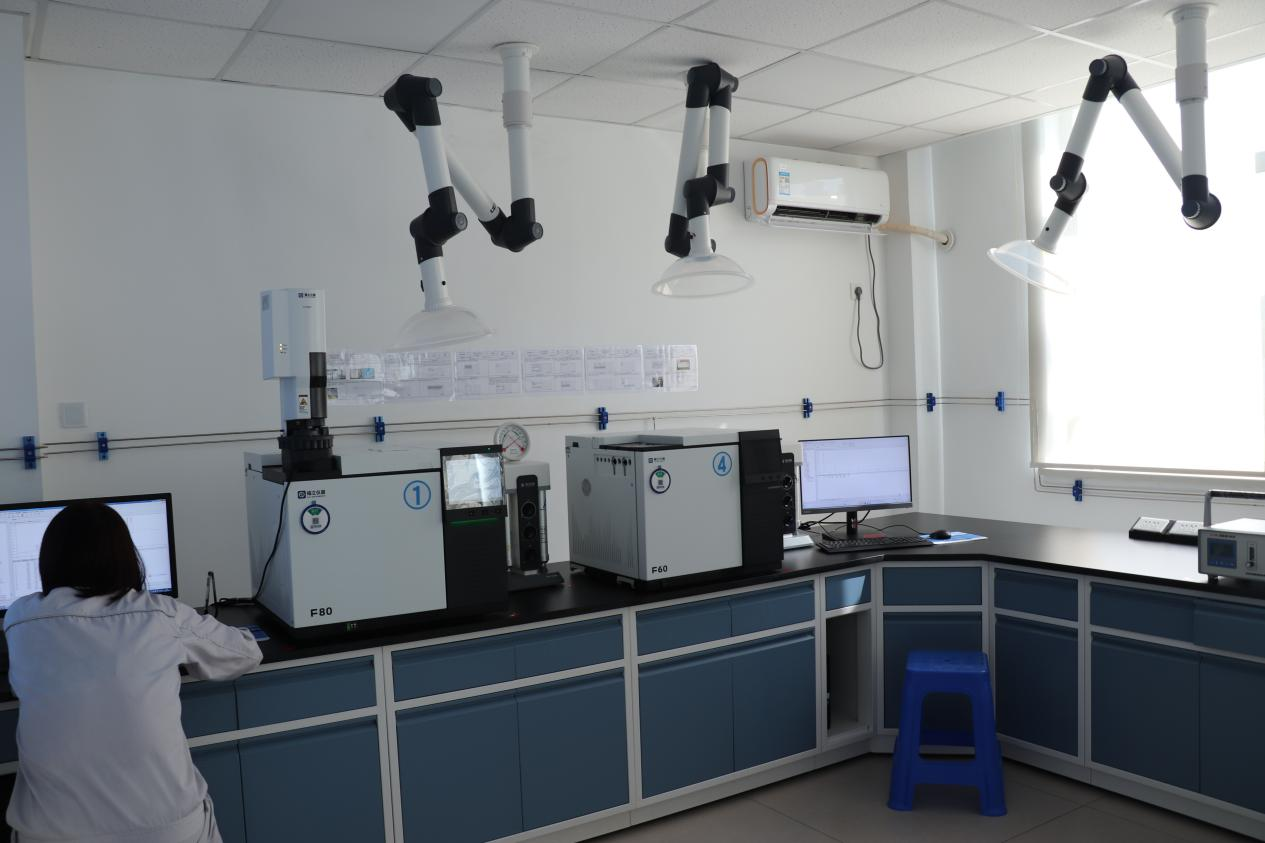
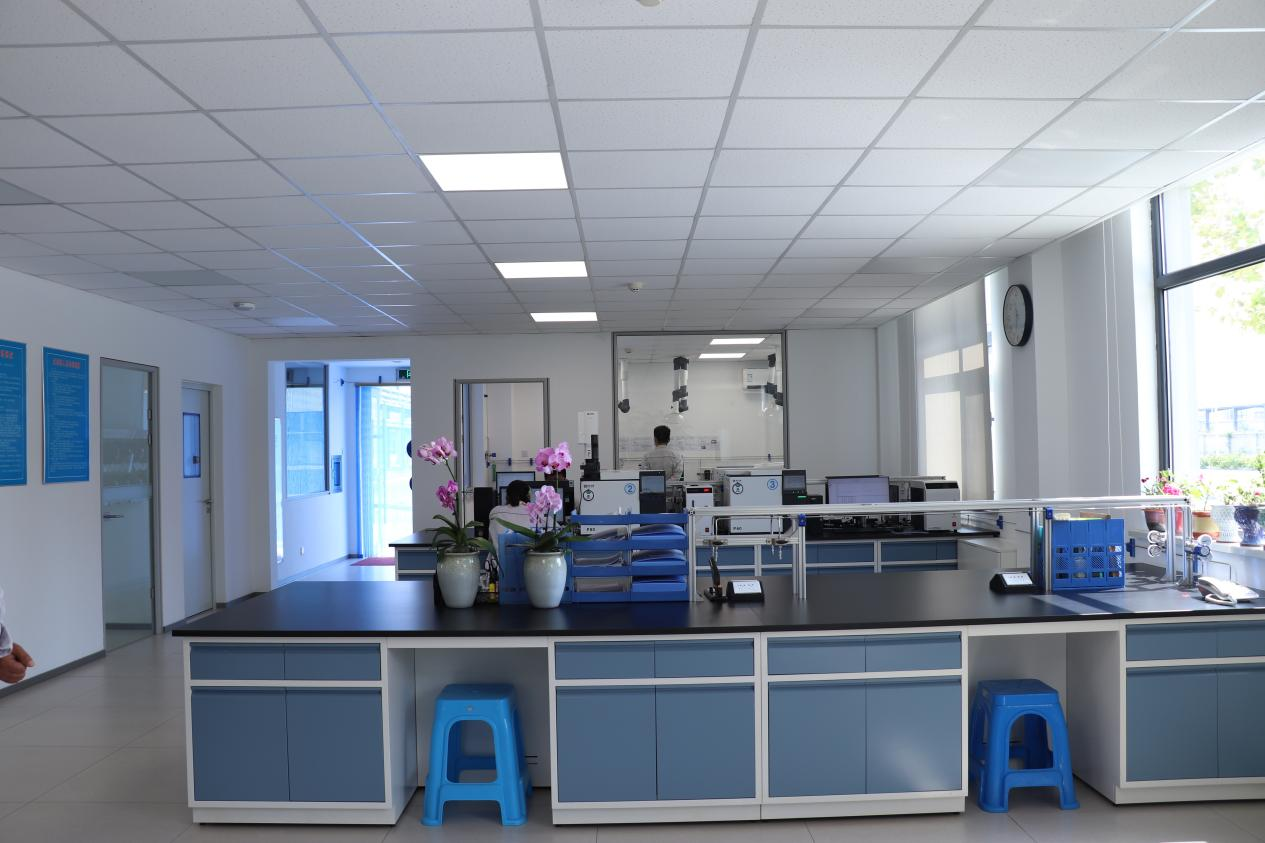
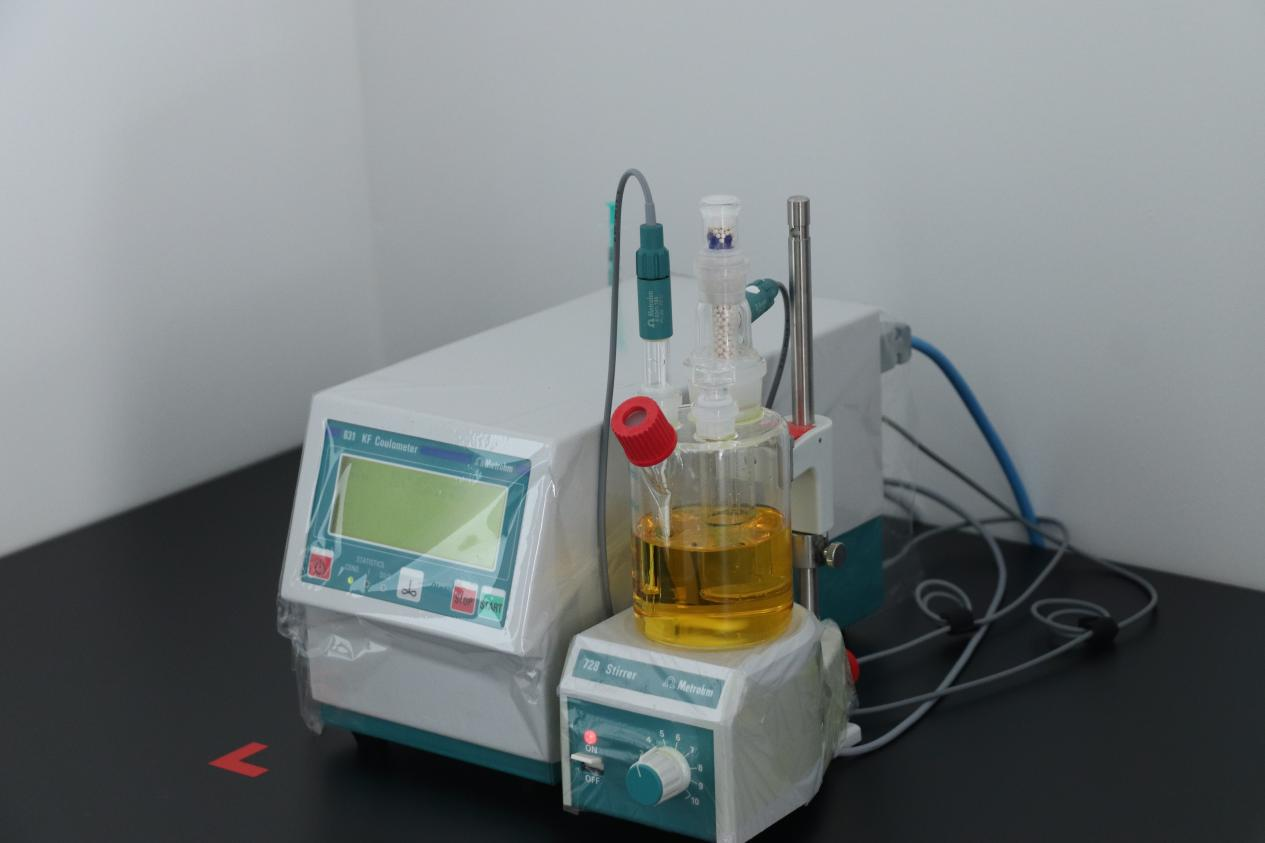
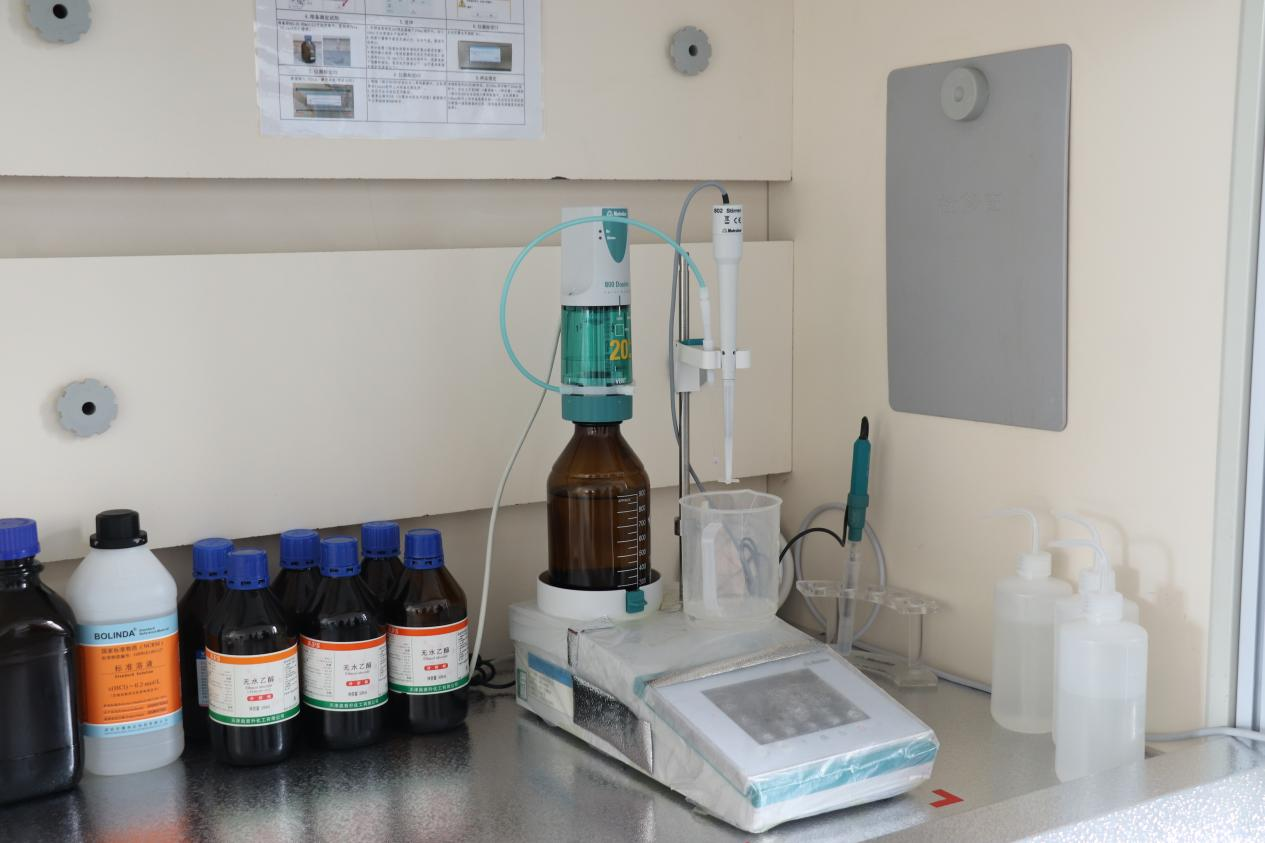
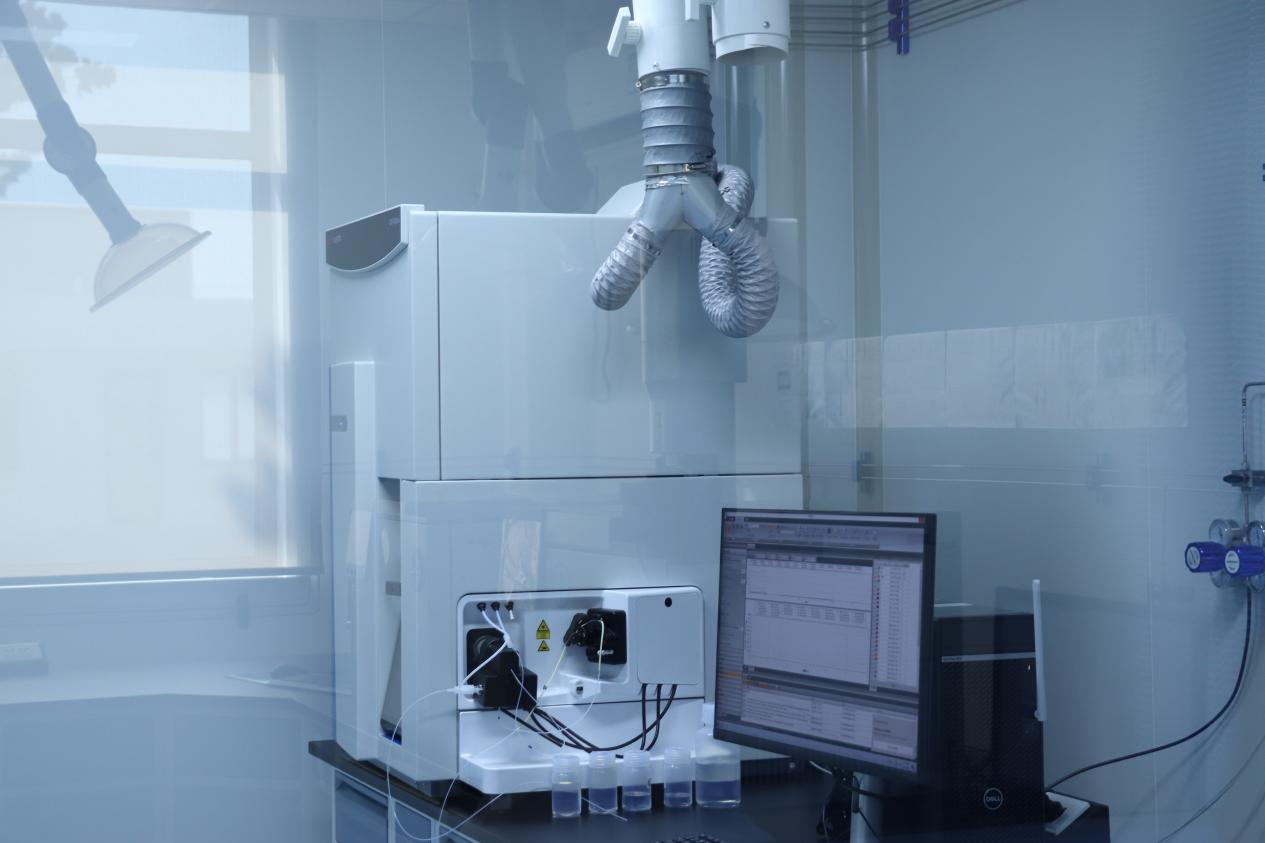
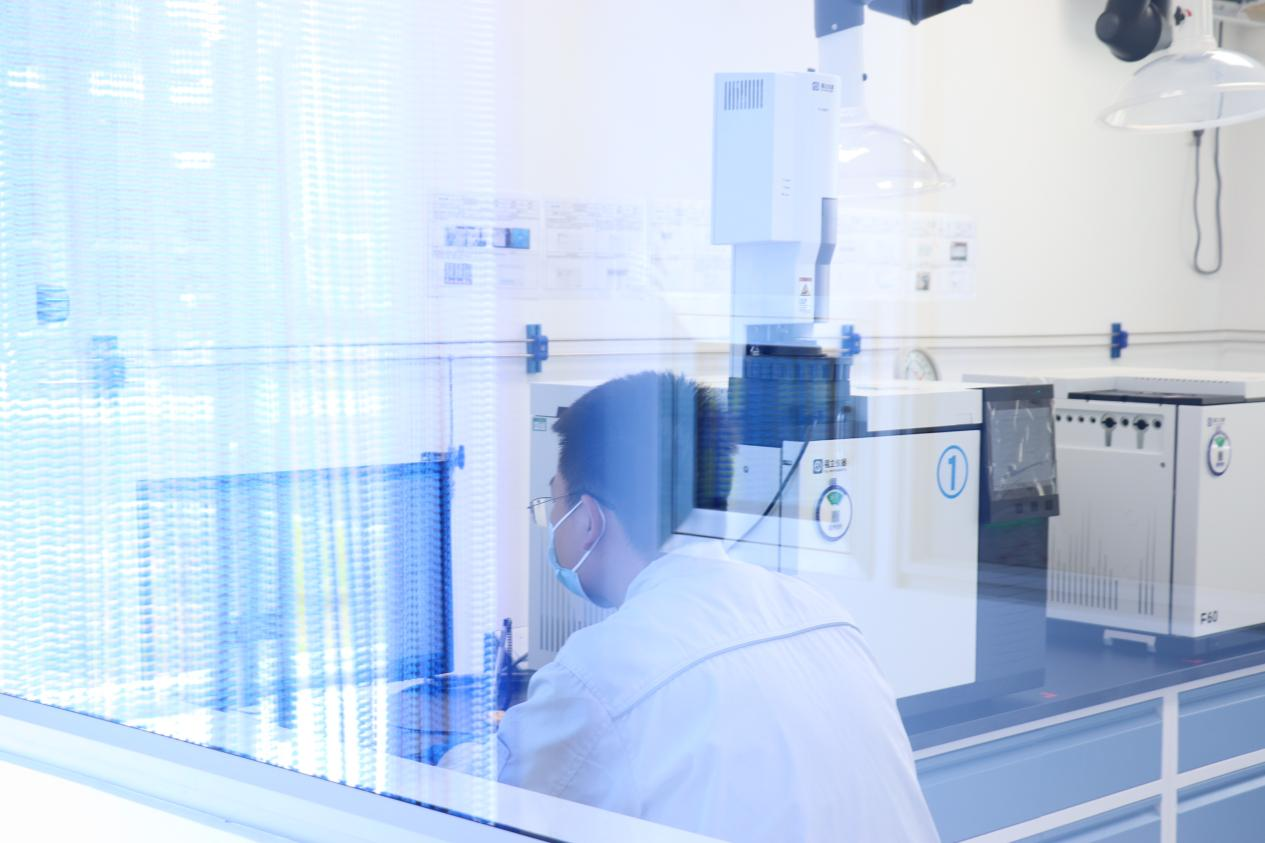
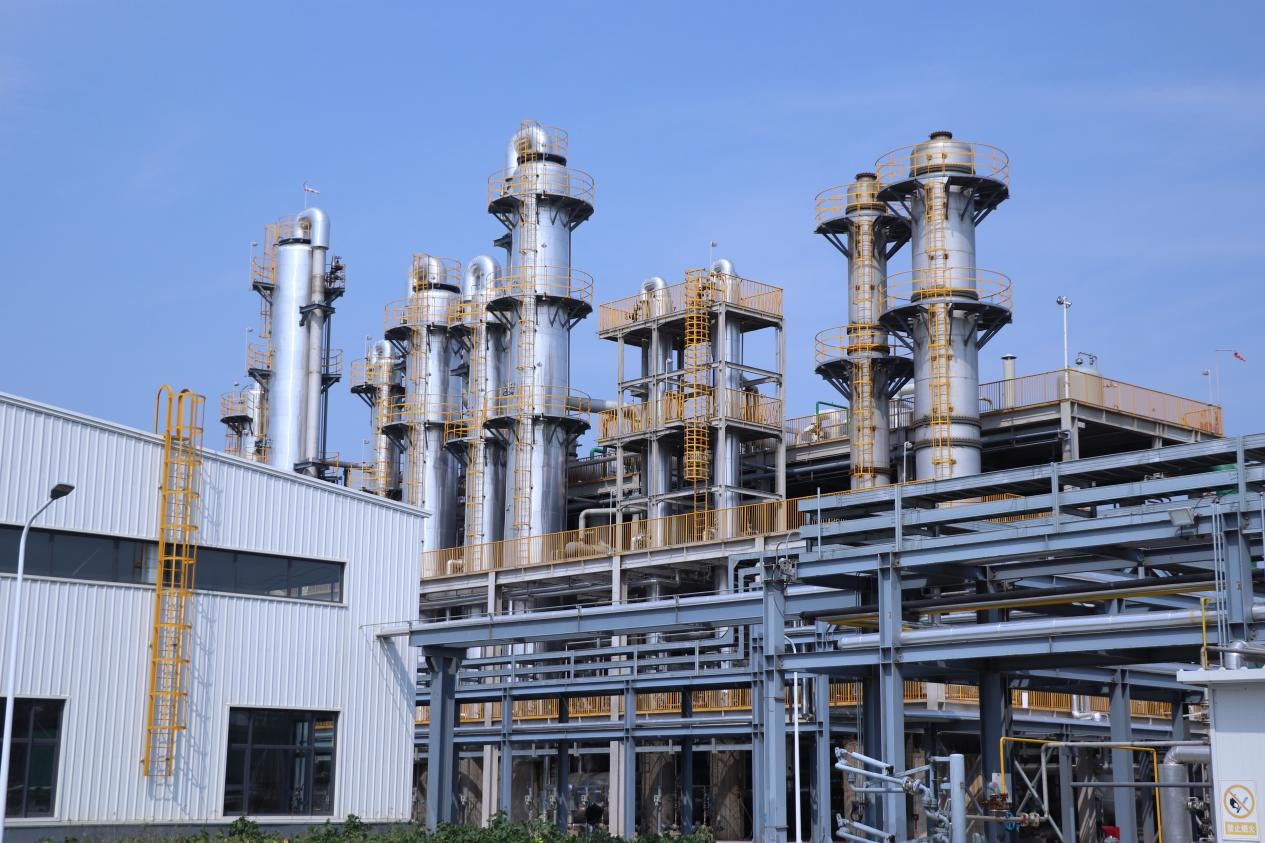
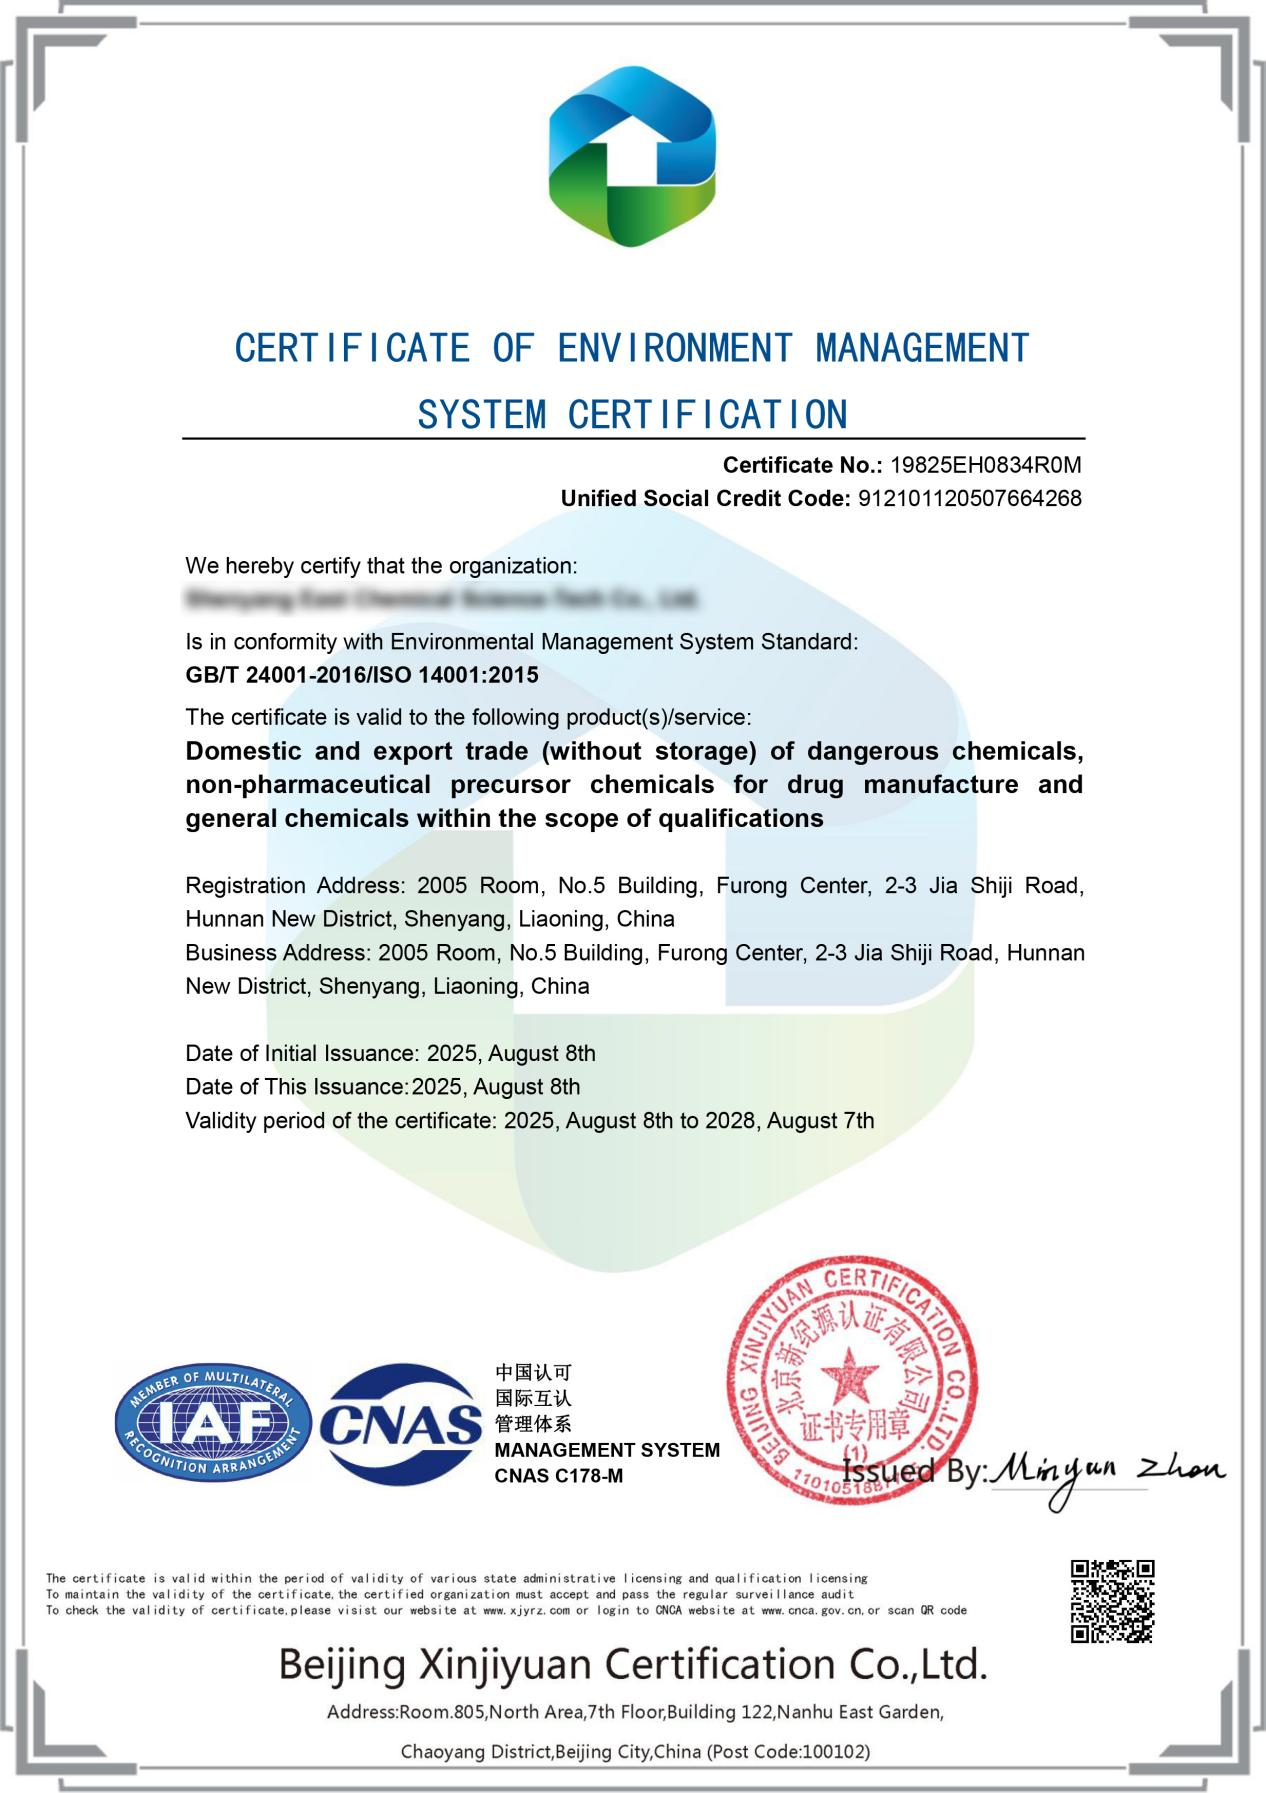
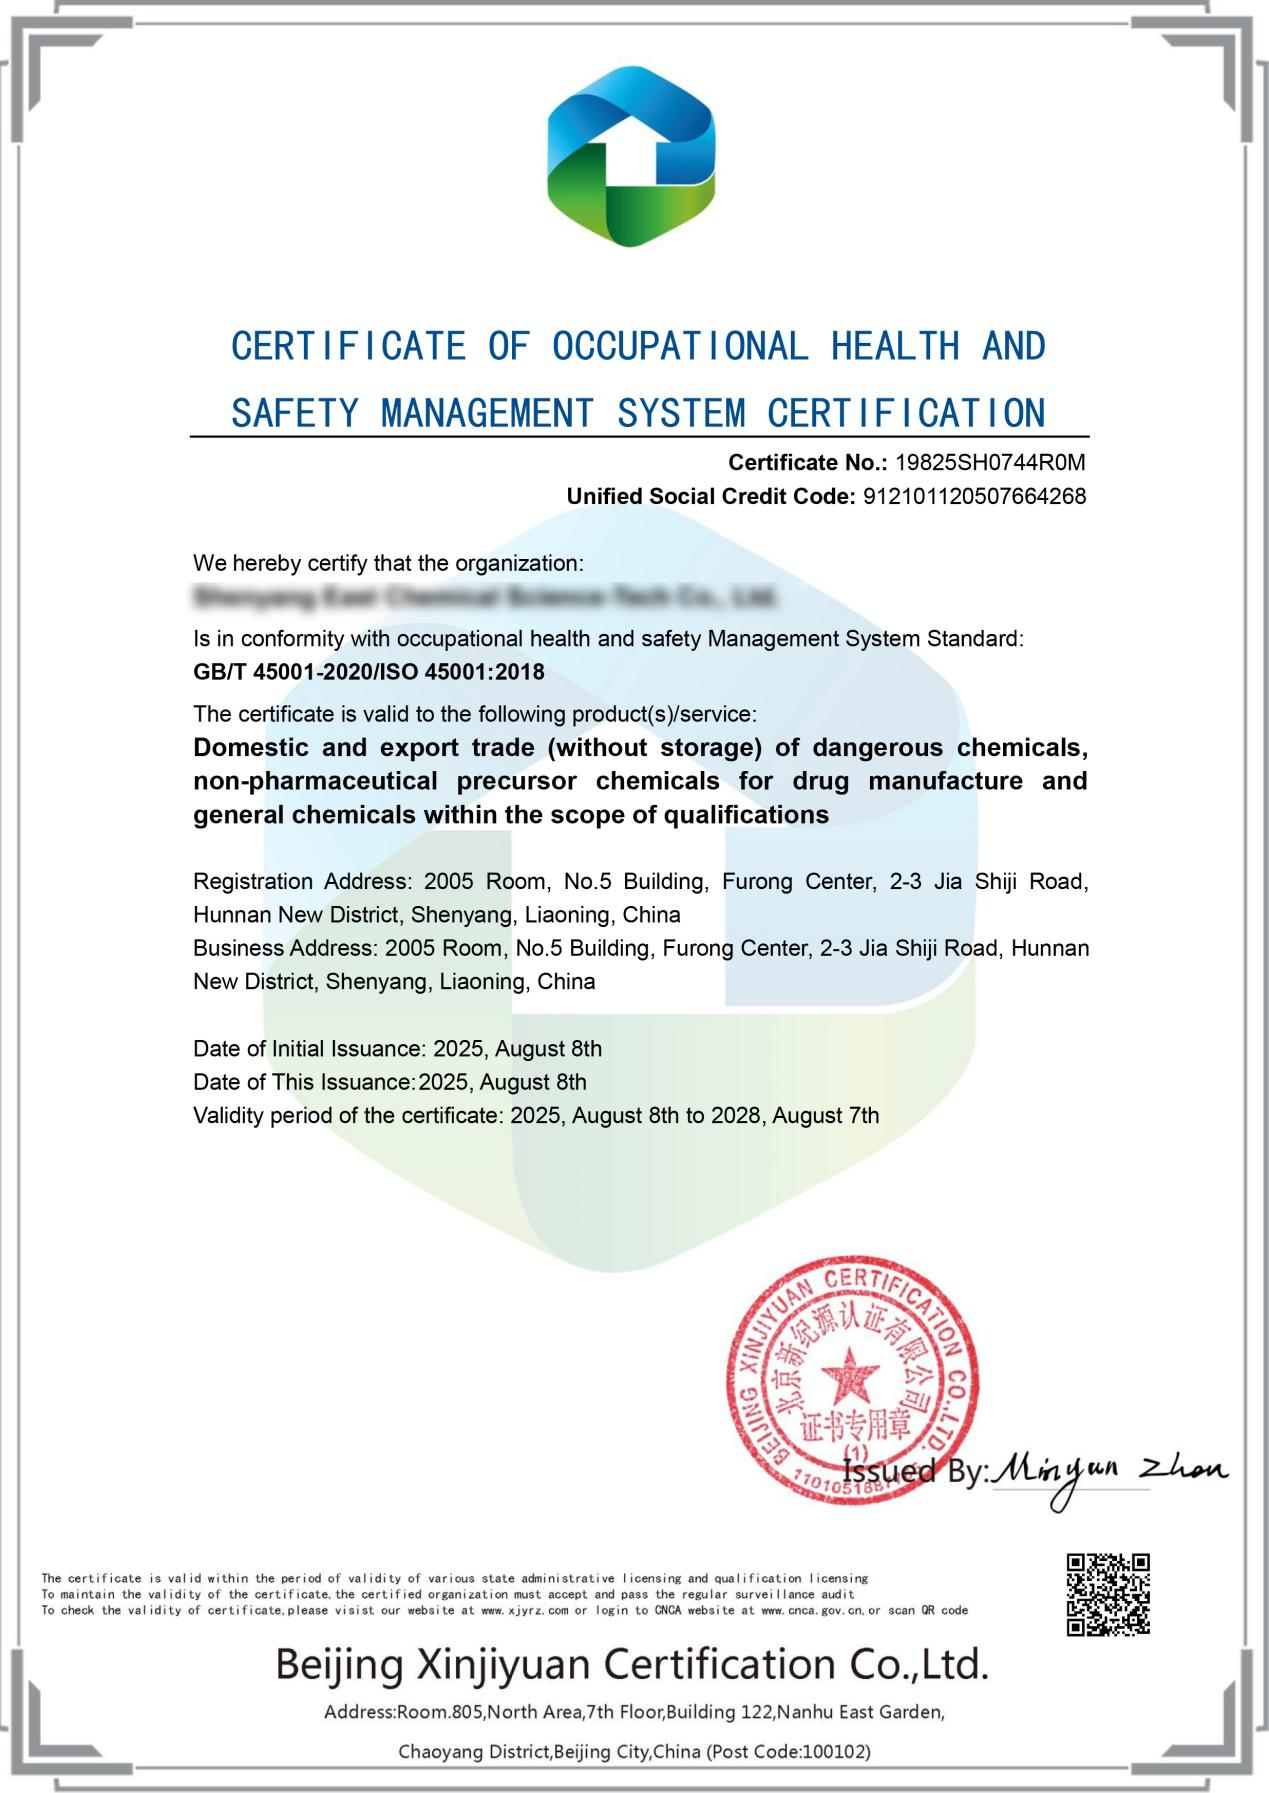
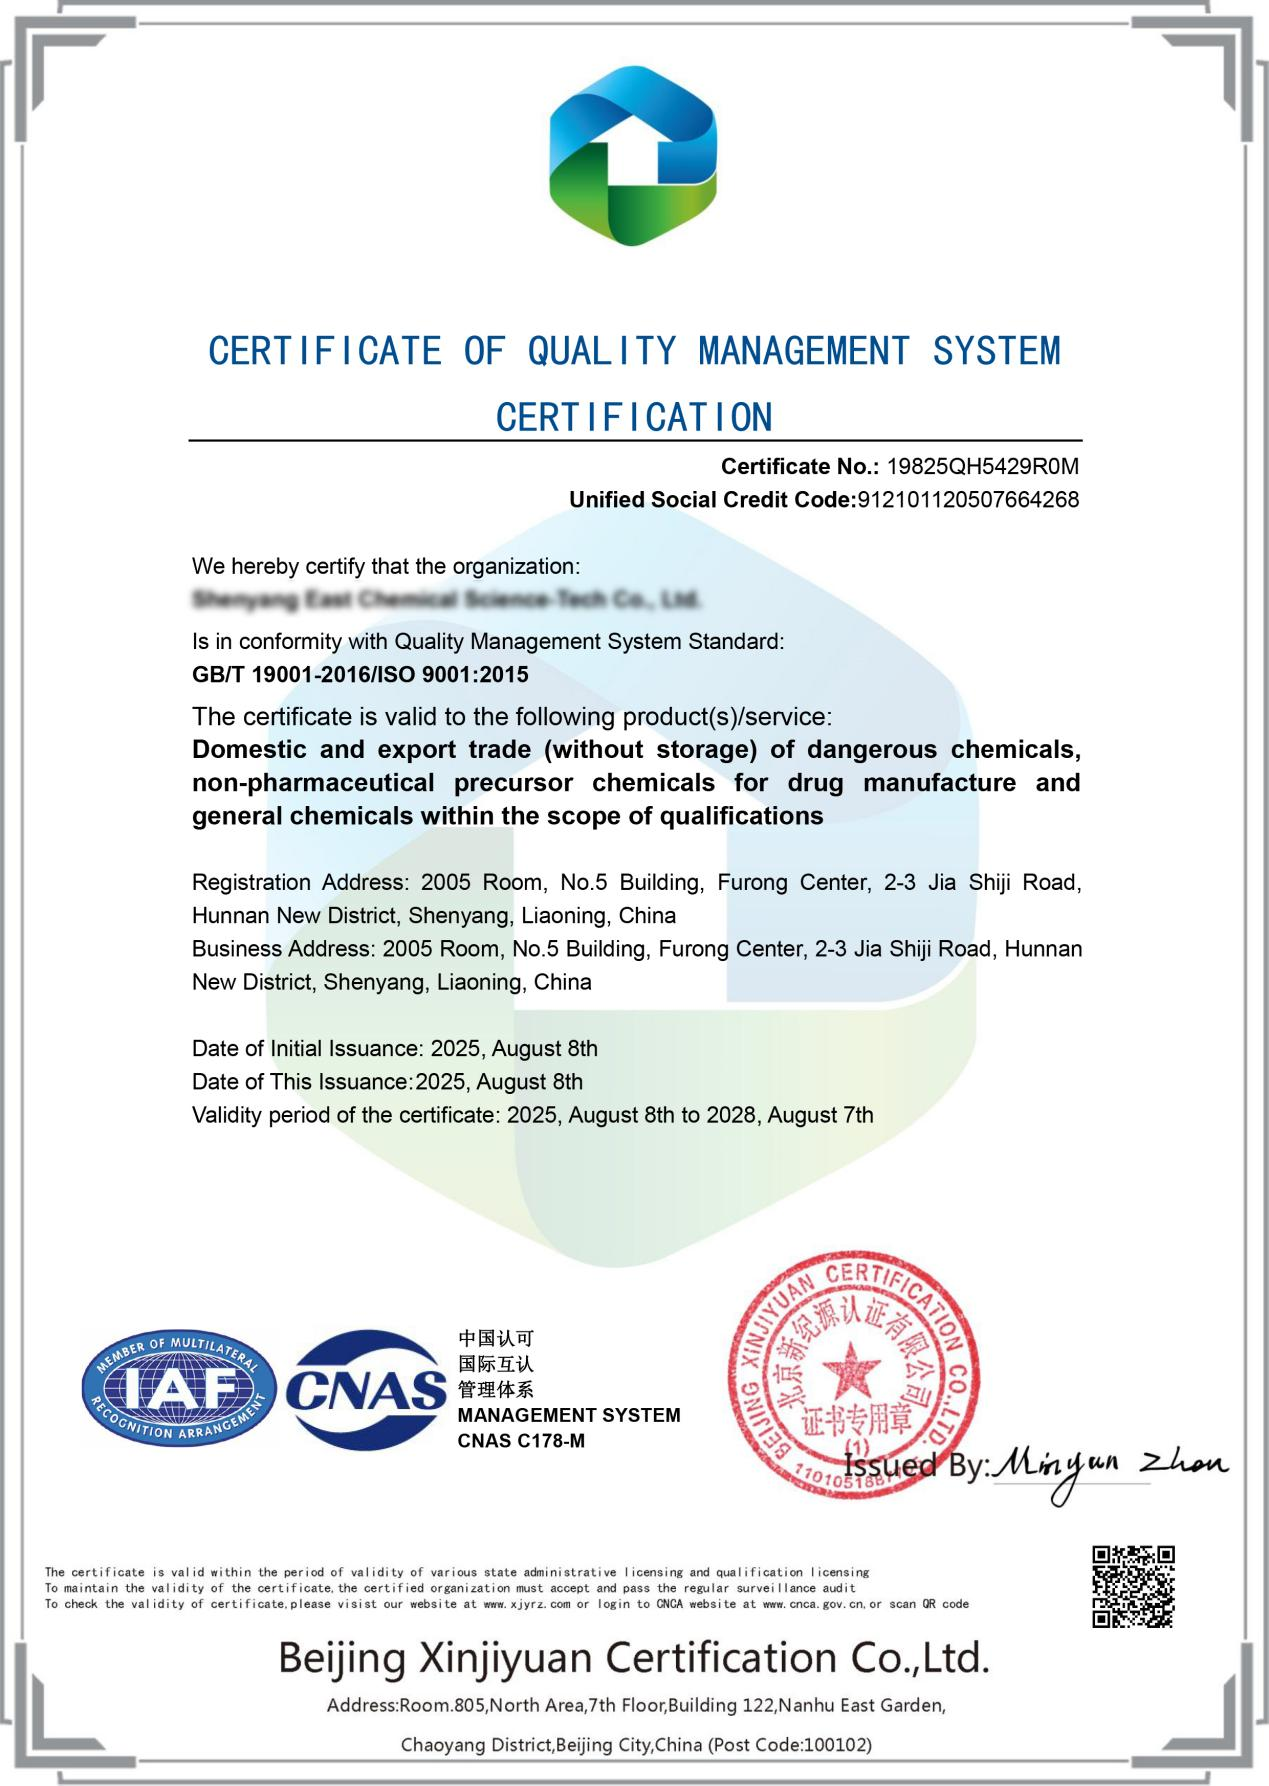
Наши продукты прошли все необходимые сертификационные испытания и соответствуют международным стандартам качества.
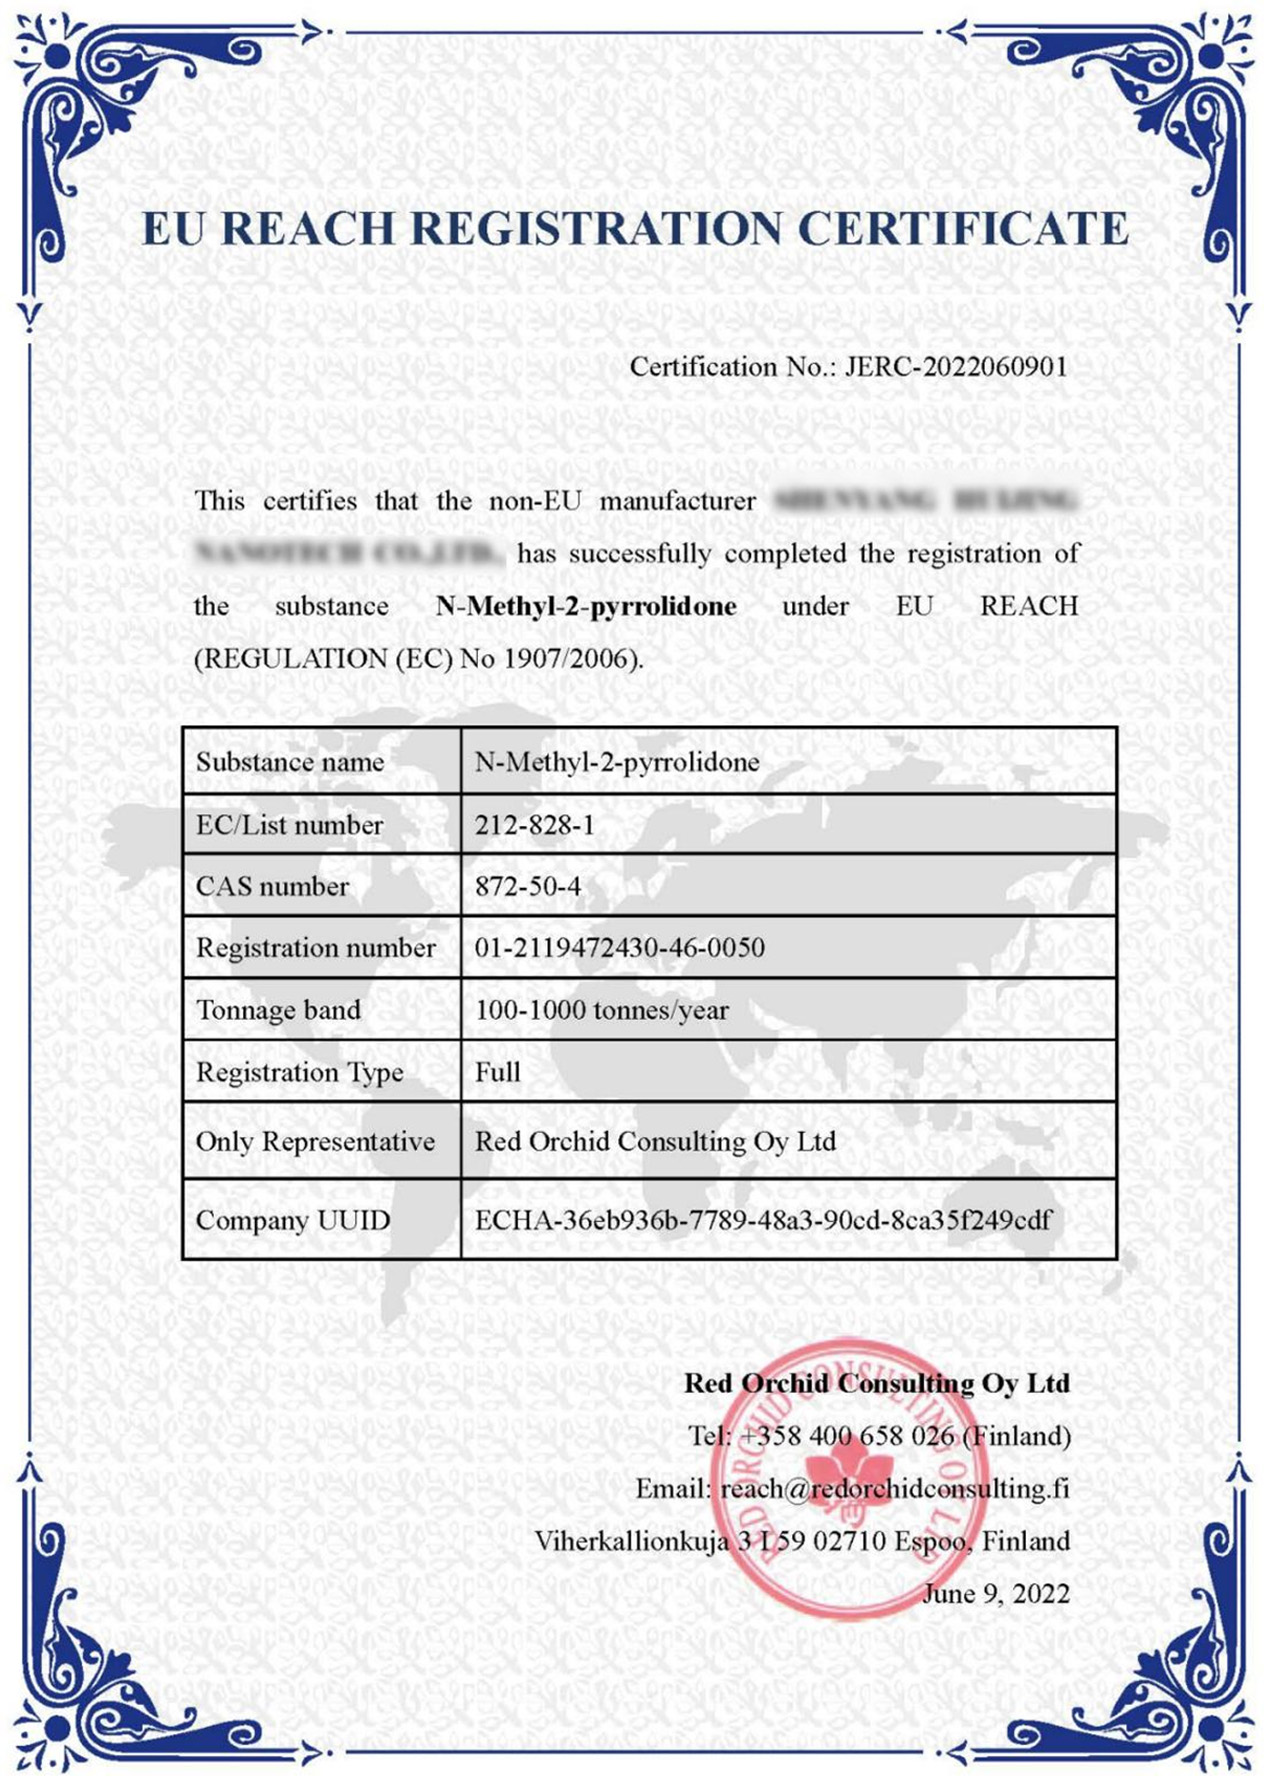
Наши продукты используются в различных сферах и условиях, обеспечивая оптимальный результат.
Собственное производство Завод в Шэньяне (14 280 м²), контроль качества на всех этапах
Сертификация Соответствие ISO 9001, возможность предоставления COA, MSDS, спецификаций
Гибкость поставок Упаковка от 1 кг до контейнерных партий, OEM-услуги
Ценовая конкурентоспособность На 15–30% ниже европейских аналогов при сопоставимом качестве
Локальная поддержка Ответ на запрос в течение 8 часов, техническая консультация на русском
Минимальный объем заказа может различаться для разных продуктов. Пожалуйста, проверьте конкретную информацию на странице продукта или свяжитесь с нами для уточнения.
Мы предлагаем услуги быстрой доставки, такие как EMS, DHL, TNT, FedEx, UPS, авиаперевозки и морские перевозки, в зависимости от ваших требований.
Мы обязуемся отправить товар в указанные сроки после подтверждения заказа. Конкретные сроки доставки будут сообщены при подтверждении заказа.
Вся наша продукция соответствует соответствующим международным стандартам и сопровождается соответствующими сертификатами качества для обеспечения безопасности и соответствия требованиям.
Свяжитесь напрямую с отделом продаж.