Поддержка по электронной почте
contact@eschemy.comПозвоните в службу поддержки
+86-24-31566438
Добро пожаловать на наш сайт !
Часто слышу, как коллеги сводят тему к простой замене картриджей. Мол, засыпал смолу — и вода чистая. Это самое большое заблуждение. Ионообменная смола для обезжелезивания — это не волшебный порошок, а лишь один, хотя и ключевой, элемент в цепочке. Если не разобраться с формой железа, с окислителем, с регенерацией — все деньги на ветер. Сам на этом обжигался в начале, когда думал, что катионита хватит для трехвалентного железа из старой скважины. Не хватило. Забилась влёт, превратилась в камень.
Вот смотрите. Основная задача — убрать катионы Fe2+. Их смола, особенно сильнокислотный катионит в Na-форме, ловит хорошо. Но железо редко приходит одно. Часто — с марганцем, с жесткостью. И вот тут начинается тонкая настройка. Если просто поставить стандартную смолу для умягчения, железо может ?пробить? раньше, чем исчерпается обменная емкость по кальцию. Нужно считать не общую емкость, а именно селективность для Fe2+.
А теперь про трехвалентное. Это уже не ионный обмен в чистом виде. Fe(OH)3 — это коллоид, взвесь. Он не садится на смолу, а забивает поры, цементирует гранулы. Поэтому обязательный этап перед смолой — окисление до нерастворимой формы и осадочный фильтр. Или использование каталитических загрузок, но это другая история. Я предпочитаю разделять процессы: сначала аэрация или дозирование гипохлорита, потом механический фильтр, и только потом — ионообменная смола на финише для остаточного Fe2+ и умягчения.
Был случай на небольшом пищевом производстве. Вода из муниципальной сети, но с ржавыми подпитками. Железо было и двух-, и трехвалентное, плюс органика. Поставили просто колонну со смолой. Через две недели — падение давления, рыжая вода на выходе. Разобрали — внутри комки, как будто глину засыпали. Пришлось переделывать схему: угольный фильтр для органики, затем окислительный картридж, потом осадочник, и в конце — смола. Только так заработало стабильно.
Тут соблазн велик взять что-то подешевле. Рынок завален предложениями. Но дешевые смолы часто имеют низкую механическую прочность или нестабильную кинетику обмена. Для обезжелезивания это критично. Гранулы трутся, разрушаются, появляется мелочь, которая уходит в систему. Видел последствия на теплообменнике — вся поверхность была в рыжем шершавом налете из мелкодисперсной смолы и оксидов.
Я со временем выработал для себя правило: для систем с высоким содержанием железа (от 3 мг/л) брать смолы с инертным ядром и специально обработанной поверхностью, более устойчивые к органическому и ионному загрязнению. Они, конечно, дороже. Но их реже нужно регенерировать, они выдерживают больше циклов. В долгосрочной перспективе — экономия. Особенно важно для промышленных объектов, где простой дороже всего.
Кстати, о регенерации. Тут многие экономят на соли. Используют техническую, таблетированную низкого качества. В ней примеси, та же нерастворимая грязь. Она не очищает, а засоряет смолу еще больше. Я всегда настаиваю на высококачественной таблетированной соли для регенерации. Да, это статья расходов. Но она напрямую влияет на срок службы загрузки. Один раз сэкономил — через год меняй всю смолу.
В промышленности, особенно в электронике или фармацевтике, требования к воде на порядок выше. Здесь уже речь не просто об обезжелезивании, а о глубокой деминерализации, об удалении ионов до микрограммов. И смолы используются другие — высокоселективные, смешанного действия, ультрачистые. Их производство — это высокие технологии.
Например, знаю компанию ООО Шэньян Ихуа Новые Материалы (https://www.eschemy.ru). Они как раз специализируются на чистых химикатах и современных материалах для электронной промышленности: литий-ионные аккумуляторы, интегральные схемы, ЖК-дисплеи. Их опыт косвенно говорит о многом. Если компания поставляет материалы для таких чувствительных отраслей, значит, у них серьезный контроль качества сырья и процессов. Их экспертиза в области очистки и сепарации, думаю, на высоте. Хотя напрямую с их смолами не работал, но судя по охвату — от медицины до промышленной очистки — подход должен быть системным.
Это к вопросу о качестве исходных материалов. Смола для обезжелезивания воды на ТЭЦ и смола для подготовки воды для промывки микросхем — это, как говорят в Одессе, две большие разницы. Но принцип один: надежность определяется чистотой и стабильностью самой смолы как продукта. Если производитель держит марку в высокотехнологичных секторах, то и к более ?приземленным? продуктам, вероятно, требования не спускает.
Самая частая — неправильный расчет противотока. Регенерация должна идти снизу вверх, чтобы поднять, разрыхлить слой и хорошо промыть. Часто видю самодельные системы, где соль просто заливают сверху. В итоге регенерируется только верхняя часть загрузки, а внизу железо накапливается и спекается. Через полгода нижняя треть колонны — мертвый груз.
Еще момент — скорость потока. При сервисном потоке она должна быть в пределах 15-25 м/ч для большинства смол. Если выше — железо не успевает обменяться, пролетает. Если намного ниже — может быть застой, уплотнение слоя. На одном объекте поставили насос с большим запасом, не отрегулировали, смолу просто ?продавило?, и она начала уплотняться и слеживаться. Пришлось добавлять стравливание воздуха и пересчитывать всю гидравлику.
И, конечно, контроль. Без регулярного анализа воды на входе и выходе — это работа вслепую. Хотя бы простые тесты на общее железо и жесткость раз в две недели. Многие заказчики экономят на этом, а потом удивляются, почему смола ?отработала? за полгода. А она не отработала — ее просто вовремя не регенерировали, потому что не знали, что исходная концентрация железа после паводка выросла втрое.
Сейчас много говорят о мембранных технологиях, нанофильтрации. Они, безусловно, вытесняют ионообмен в некоторых нишах. Но для обезжелезивания, особенно в комбинации с умягчением, ионообменная смола еще долго будет актуальна. Причина — стоимость эксплуатации и предсказуемость. Мембраны боятся окислителей, требуют тонкой предподготовки. А колонна со смолой — вещь более живучая, ее можно ?реанимировать? специальными реагентами при загрязнении.
Другое направление — это ?умные? системы управления регенерацией. Не просто по таймеру или по объему, а по реальному прогнозу истощения емкости, с учетом анализа входящей воды. Это уже появляется. Такая система могла бы значительно экономить соль и воду на промывках. Но пока это дорого для массового рынка.
В итоге что хочу сказать. Не существует универсальной волшебной смолы. Есть правильная технологическая цепочка, где смола — ее важное звено. Нужно анализировать воду, понимать химию процессов, не экономить на сопутствующем оборудовании и реагентах. И тогда даже с не самой дорогой, но правильно подобранной и эксплуатируемой смолой можно получить стабильный результат на годы. Главное — не относиться к ней как к расходнику, а как к живому элементу системы, который требует понимания и ухода.
ООО Шэньян Ихуа Новые Материалы. специализируется на производстве и продаже чистых химикатов и современных материалов для электронной промышленности. Опираясь на свой обширный опыт, компания обслуживает различные отрасли, включая литий-ионные аккумуляторы, интегральные схемы (ИС), жидкокристаллические дисплеи (ЖК-дисплеи), изоляционные материалы, медицину, строительство, промышленную очистку и производство пестицидов. Компания сотрудничает более чем со 100 компаниями и имеет маркетинговую сеть, охватывающую более 30 стран и регионов.
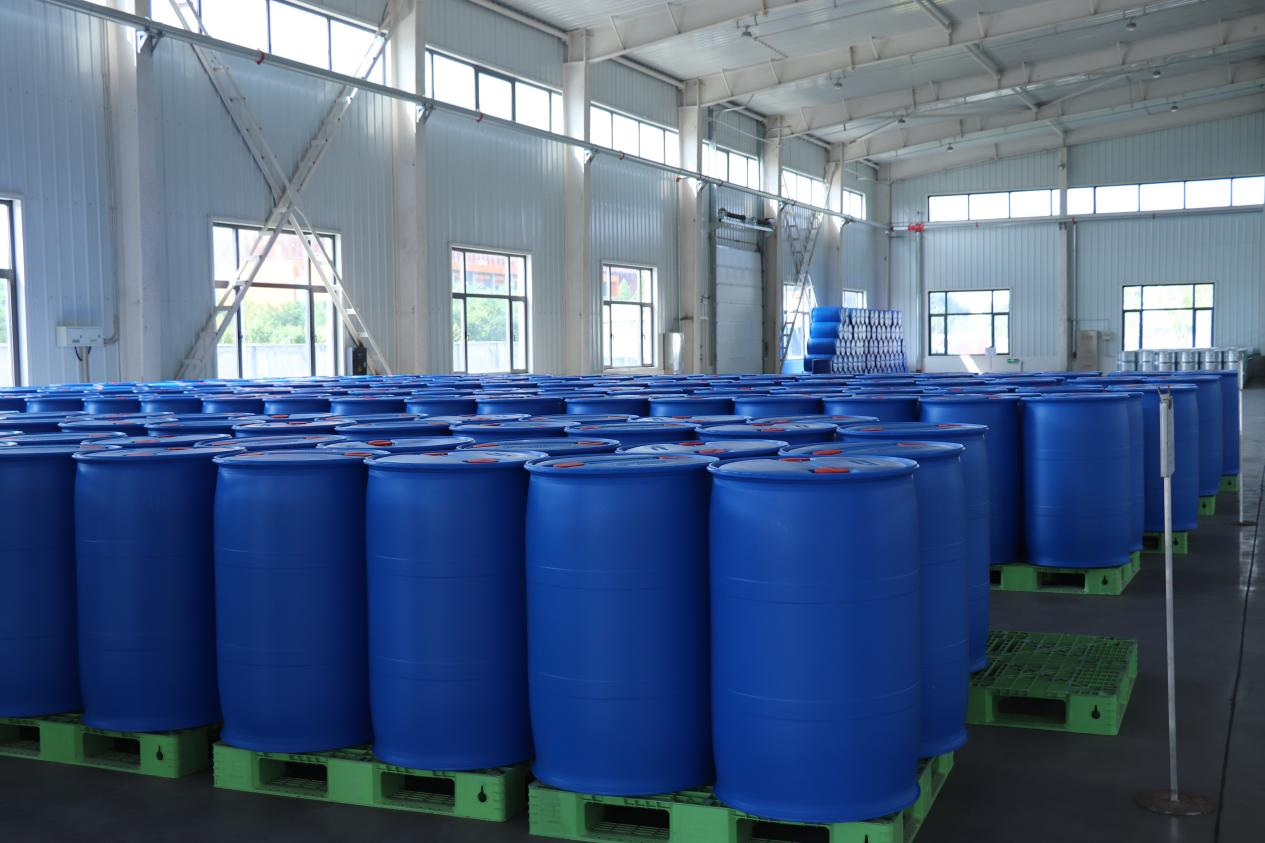
Производственная база занимает площадь 14 280 квадратных метров.Здание нашего завода имеет уникальный дизайн и разумную структуру, позволяющую максимизировать эффективность производства и комфорт сотрудников. Каждый дюйм земли тщательно планируется и управляется в соответствии с нашими строгими производственными стандартами и требованиями контроля качества. Здесь у нас первоклассное производственное оборудование, профессиональная производственная команда и строгая система контроля качества. Мы считаем, что только лучшая окружающая среда и оборудование позволяют производить лучшую продукцию.
Мы установили тесные отношения сотрудничества с такими логистическими портами, как Санкт-Петербург, Новороссийск и Владивосток, и стремимся предоставить вам универсальные и комплексные логистические решения. Независимо от того, в какую страну или регион необходимо отправить ваш товар, мы можем предоставить вам наиболее подходящее логистическое решение.
Мы сочетаем глобальное расположение с профессиональным и ведущим позиционированием в бизнесе и стремимся стать ориентированной на клиента, профессиональной и эффективной компанией в области химии материалов.Благодаря нашему опыту в области химии материалов и углубленному сотрудничеству с клиентами мы предоставляем различия, продукты и решения для создания лучшего и устойчивого будущего для мира.
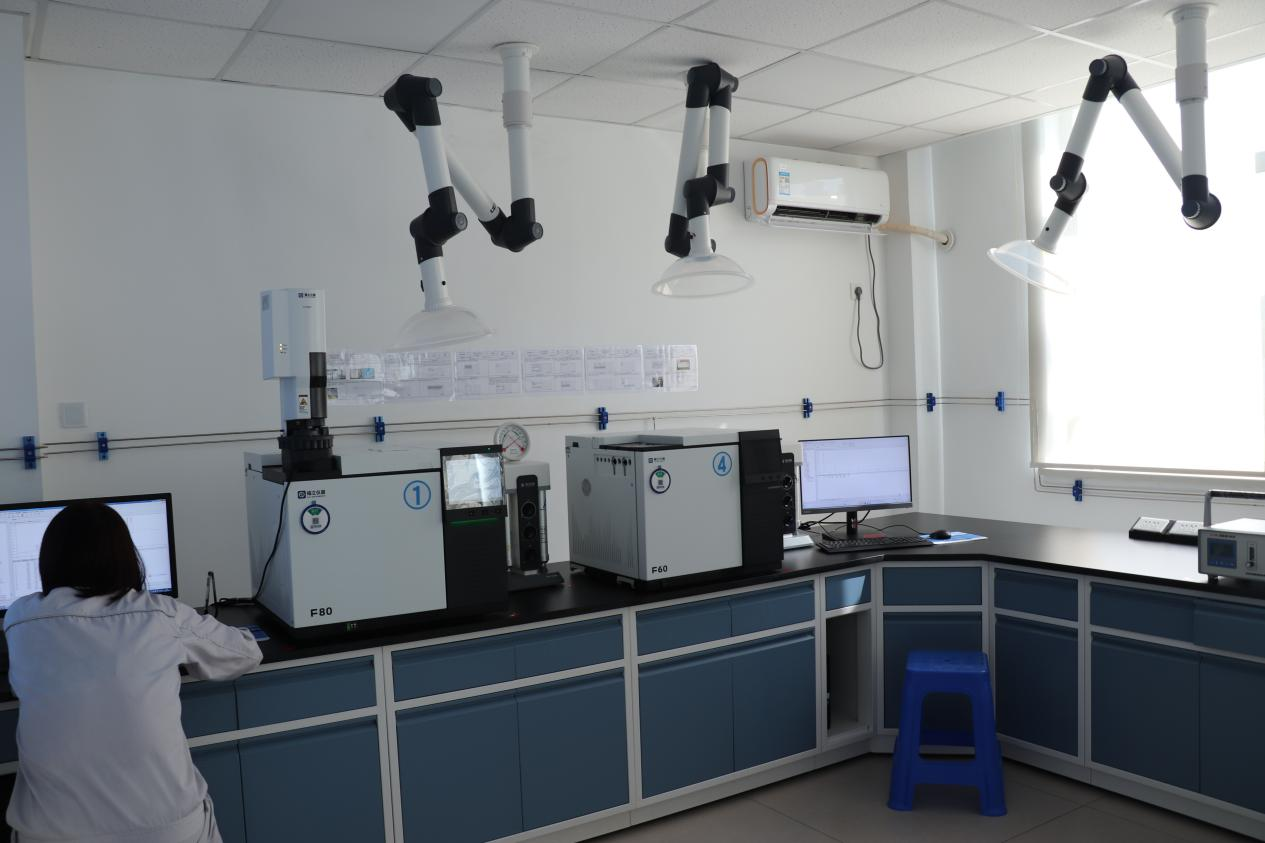
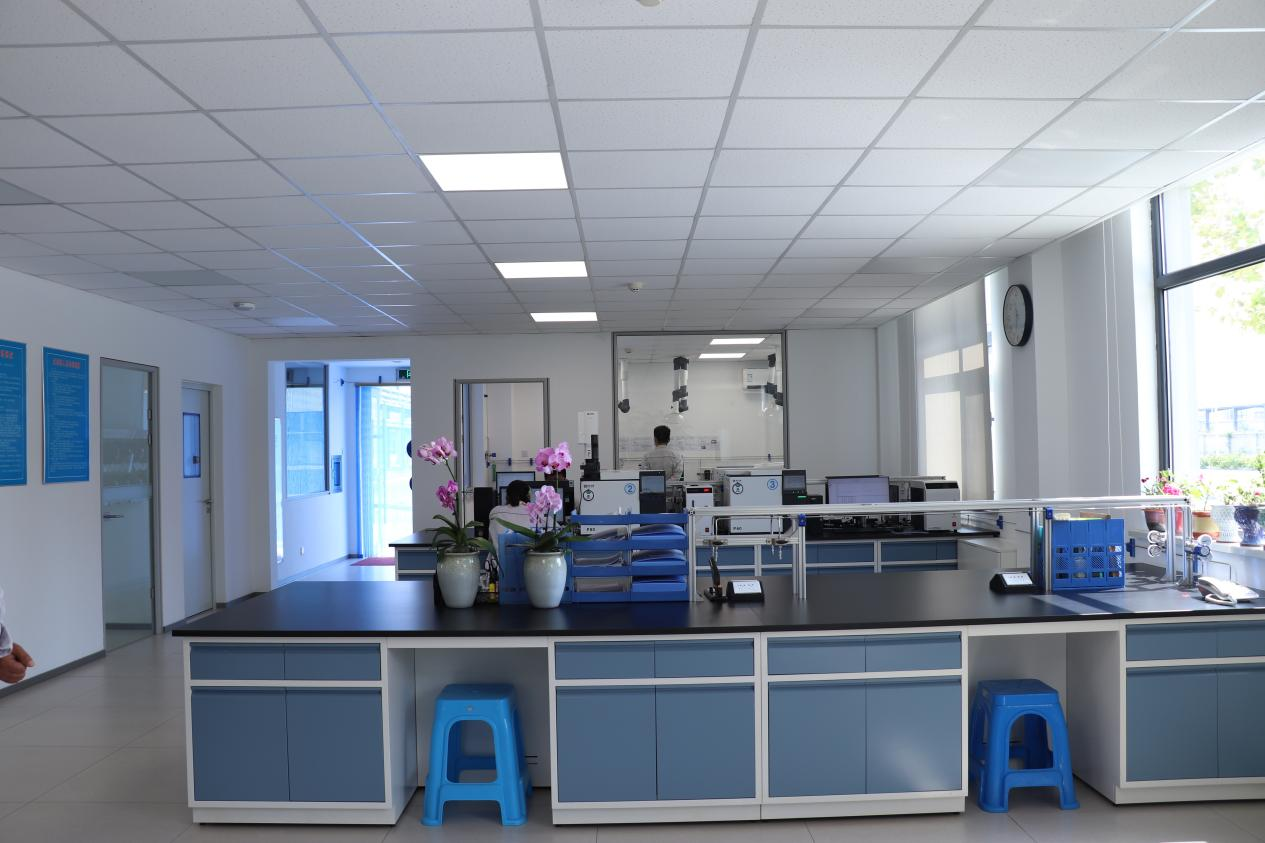
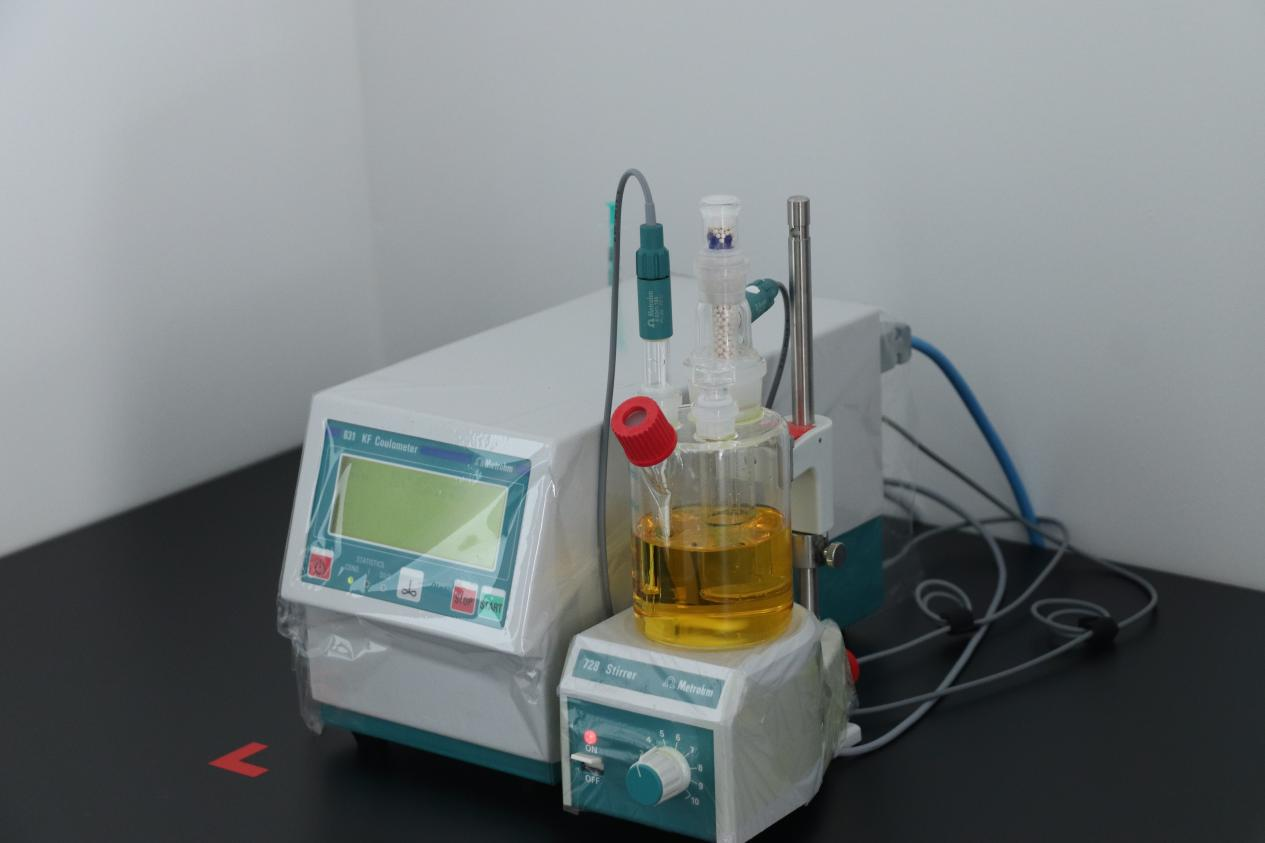
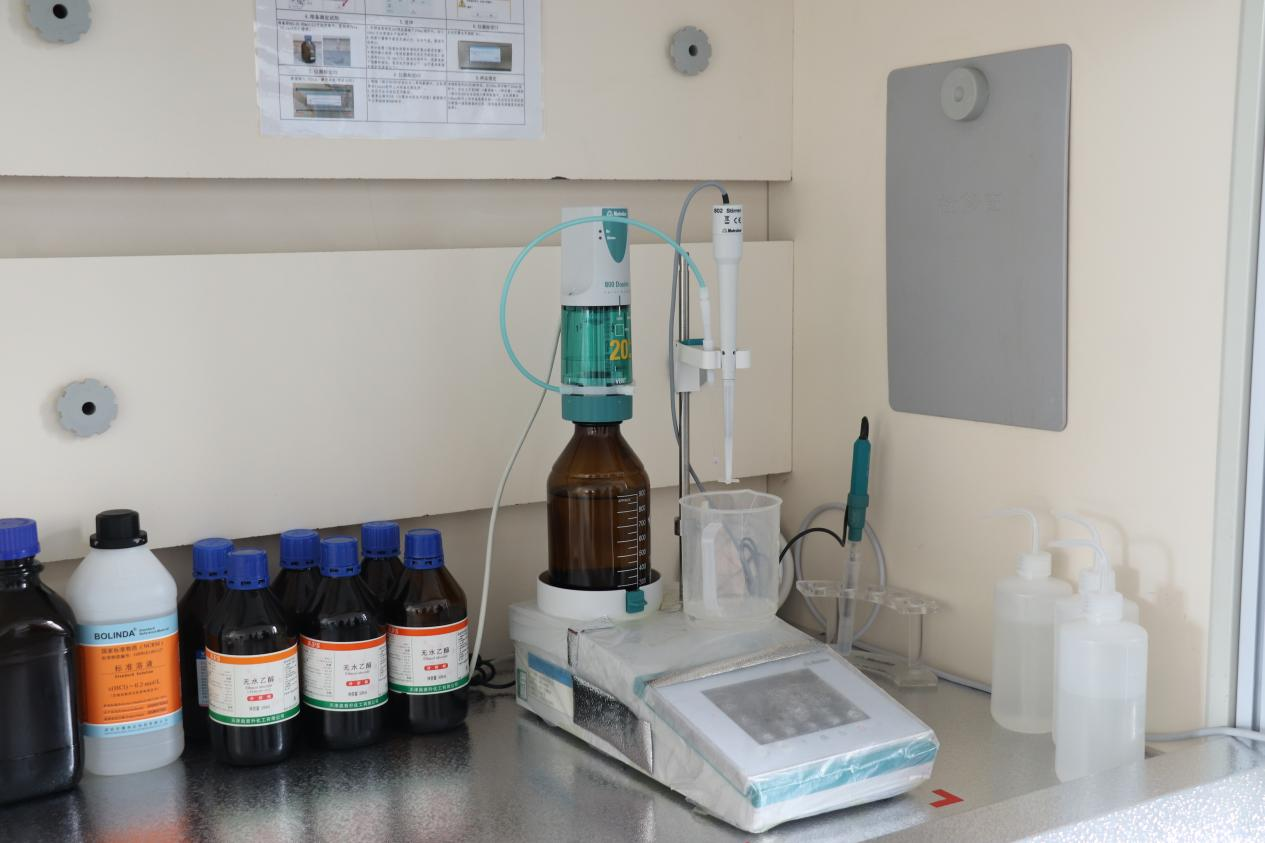
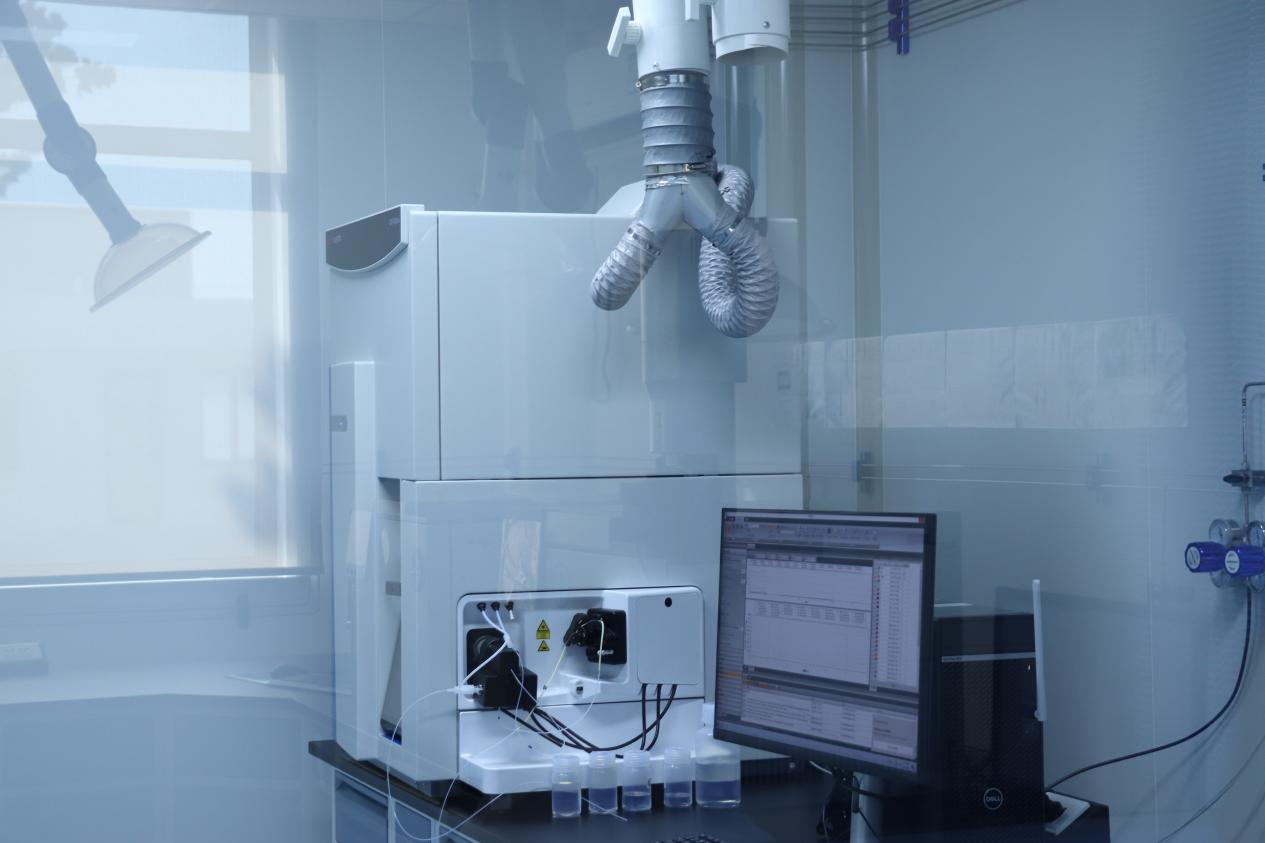
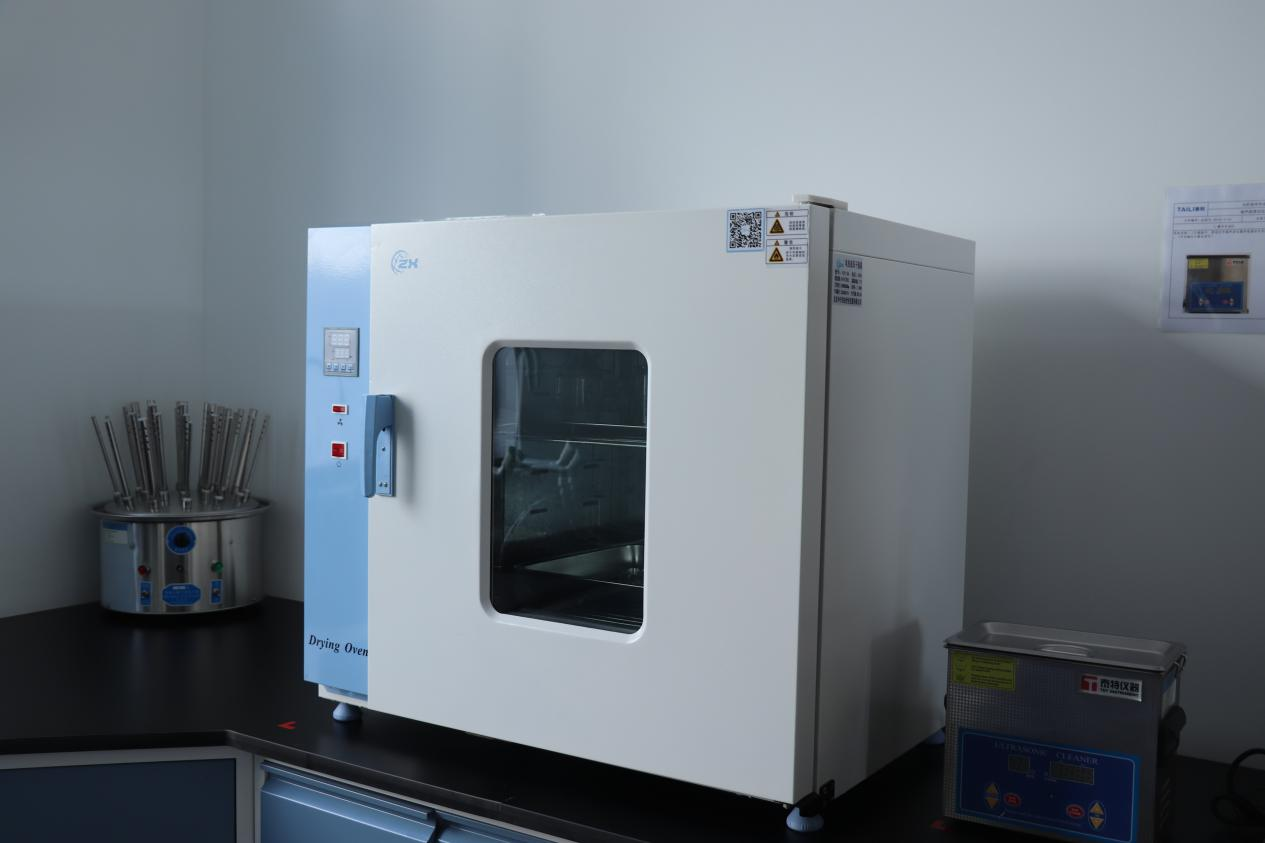
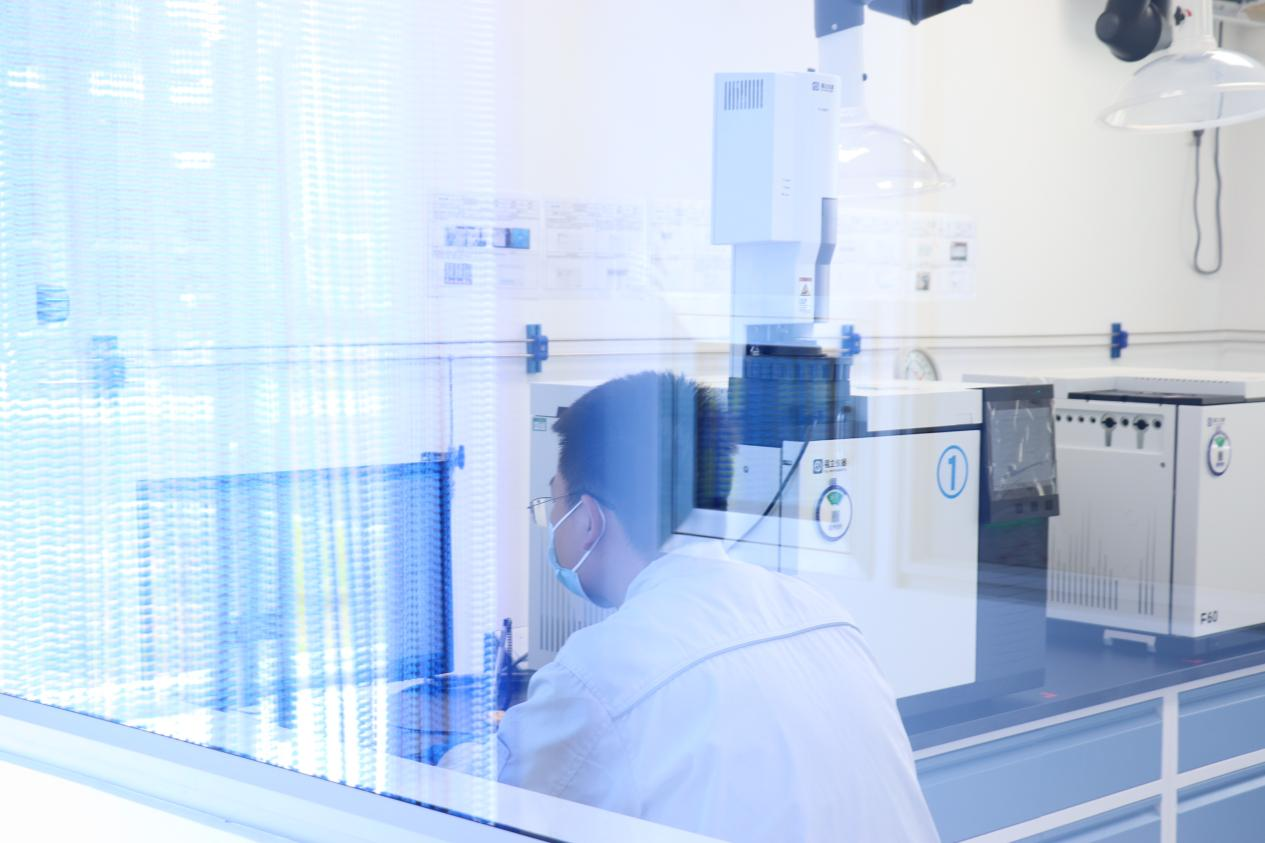
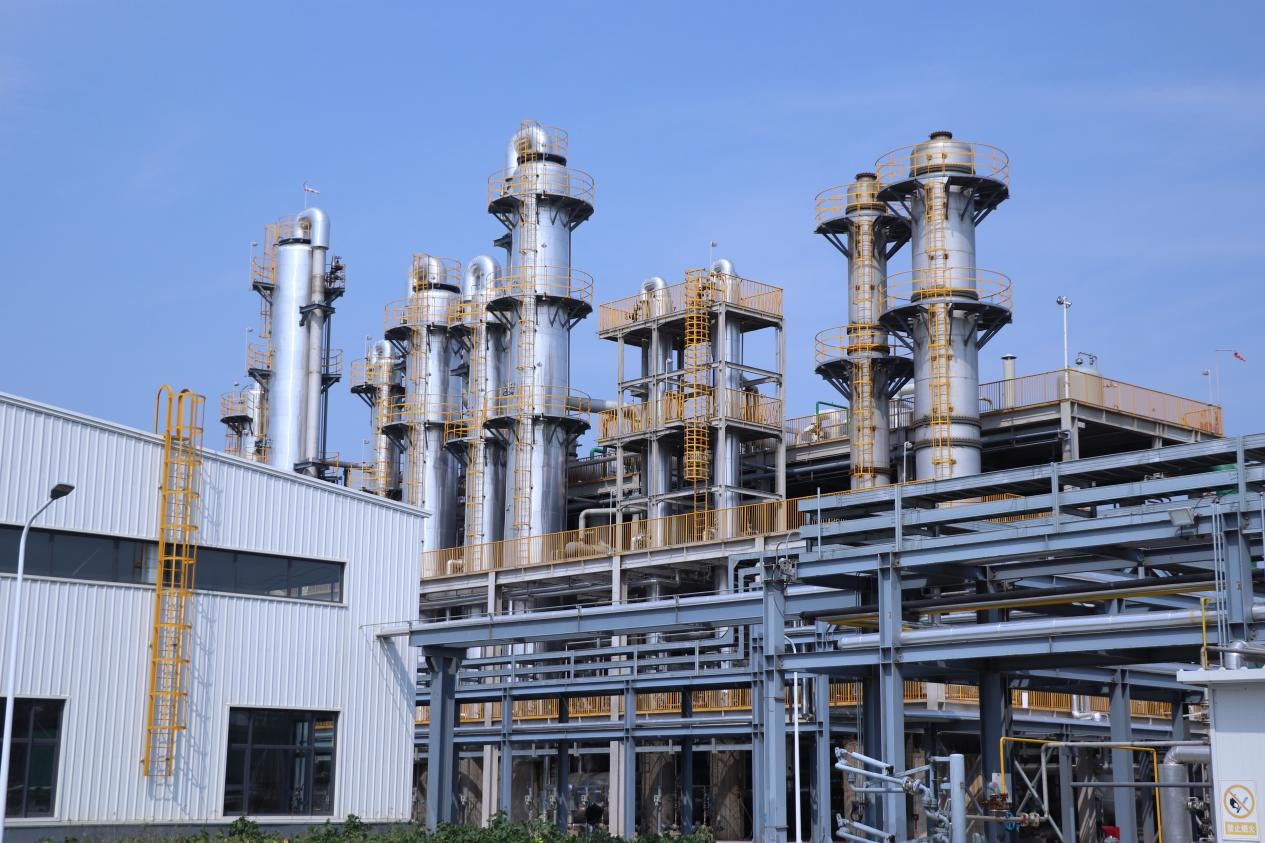
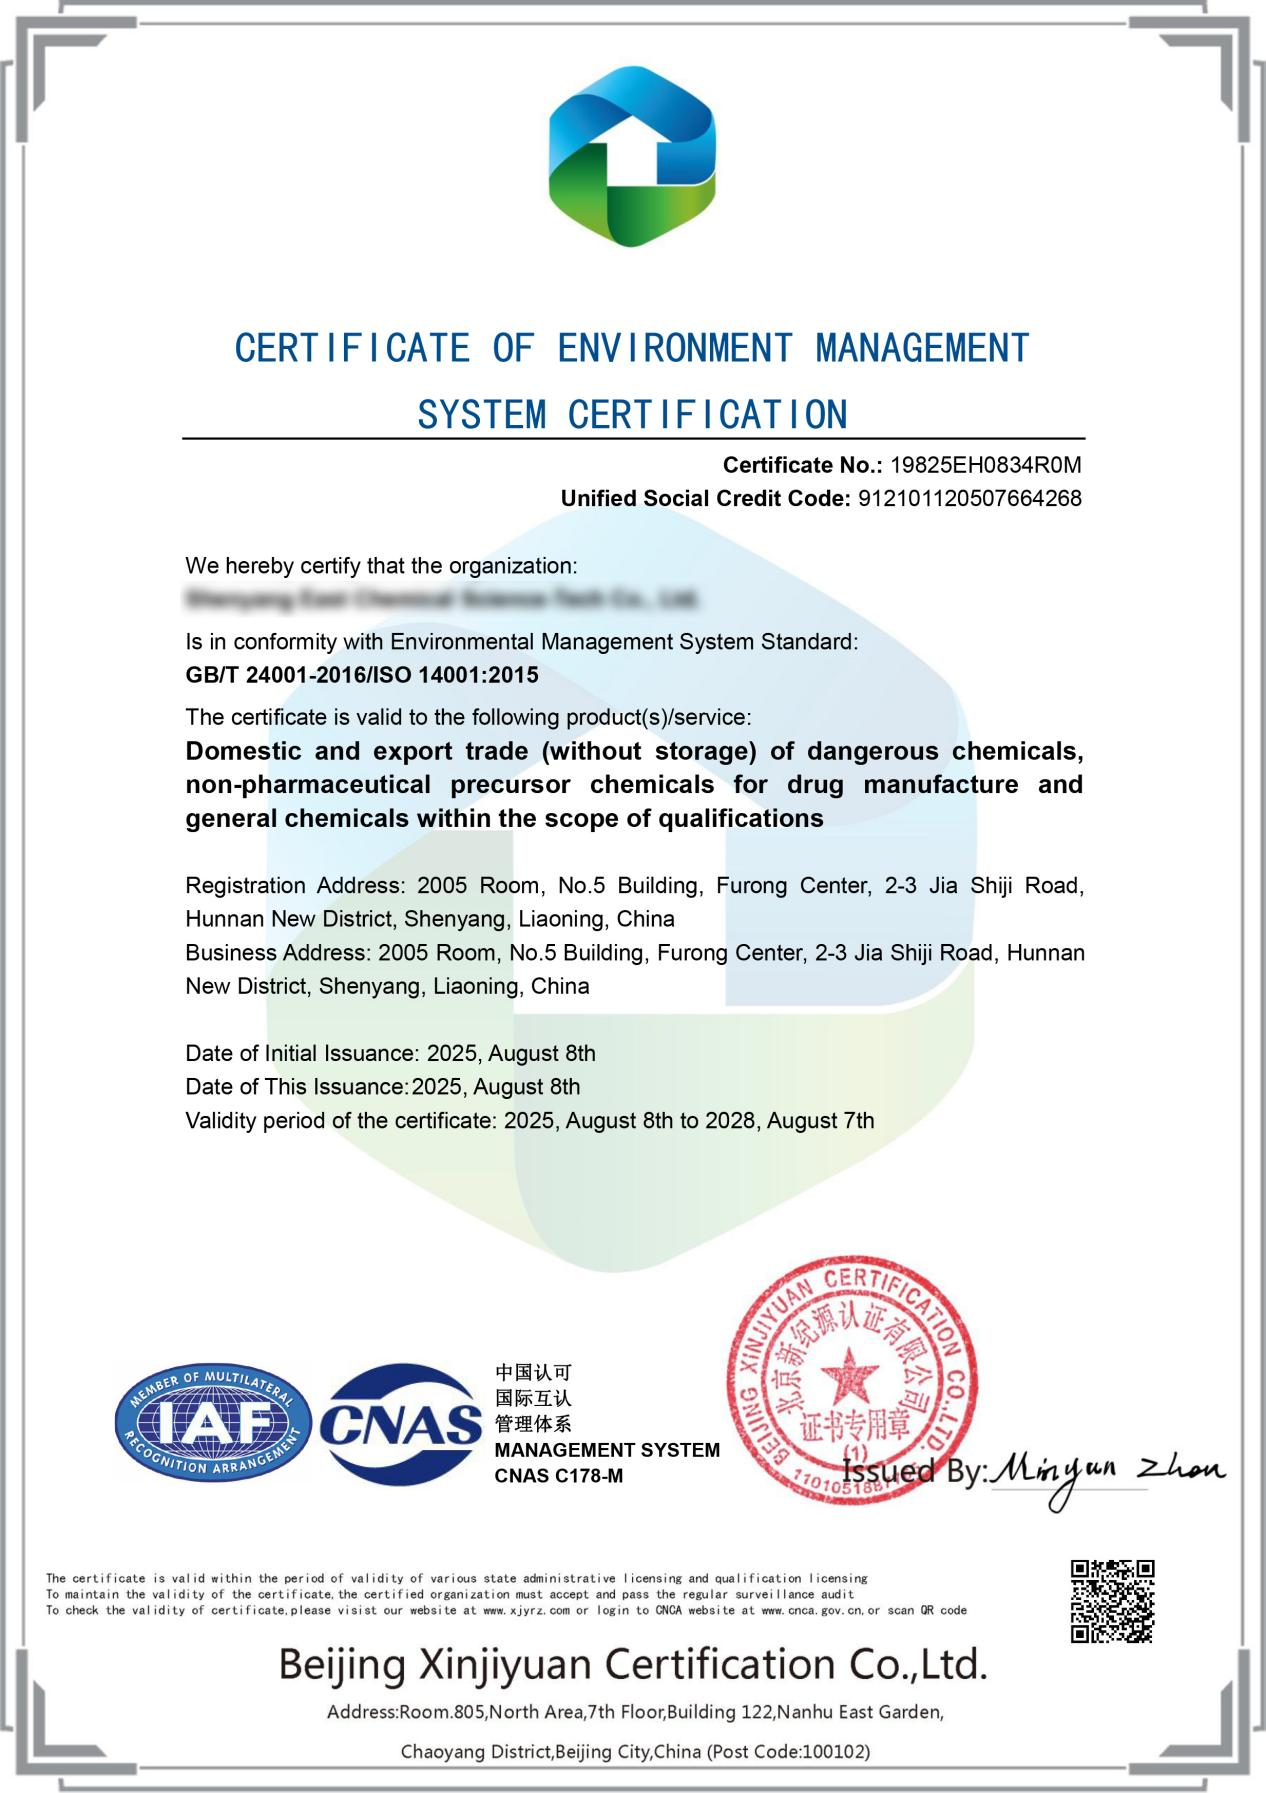
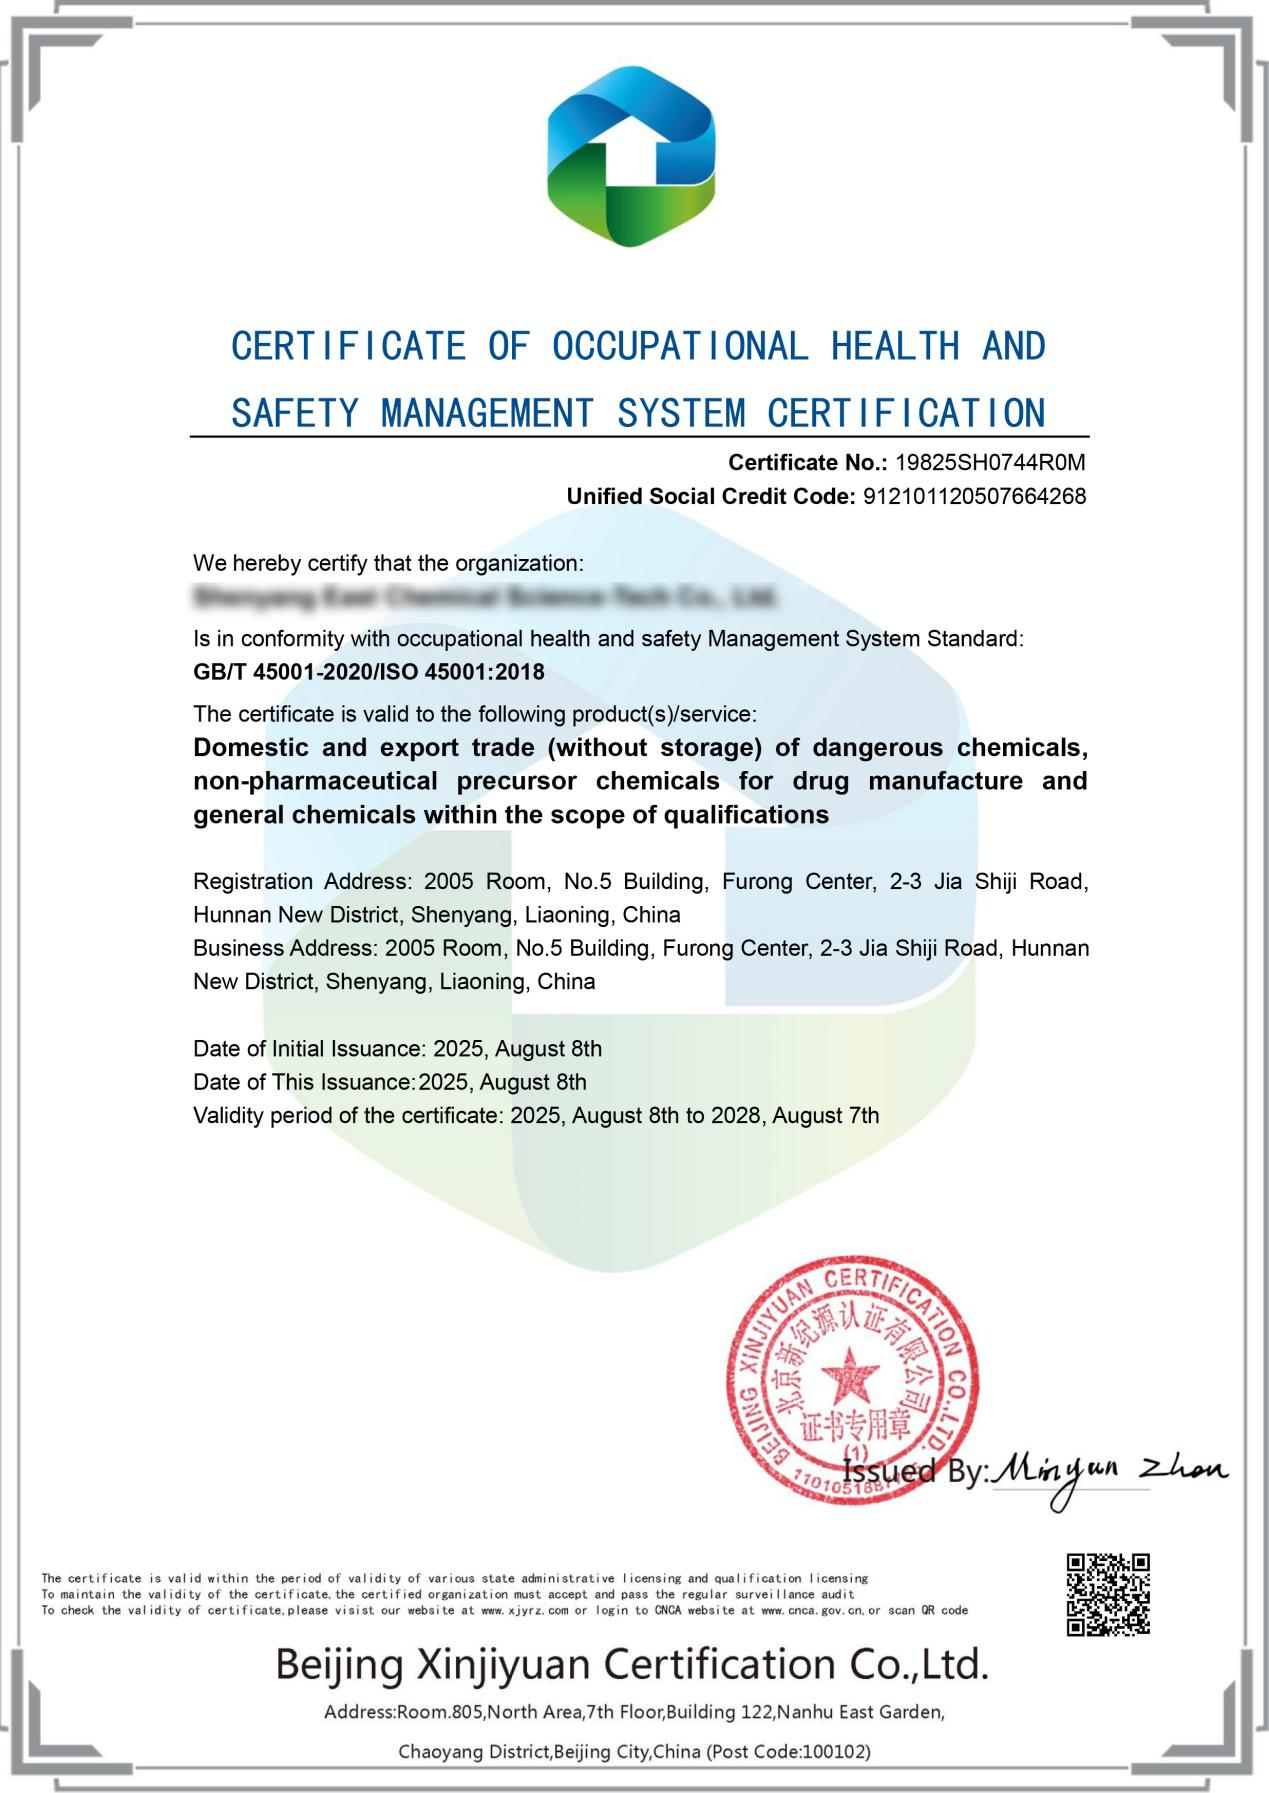
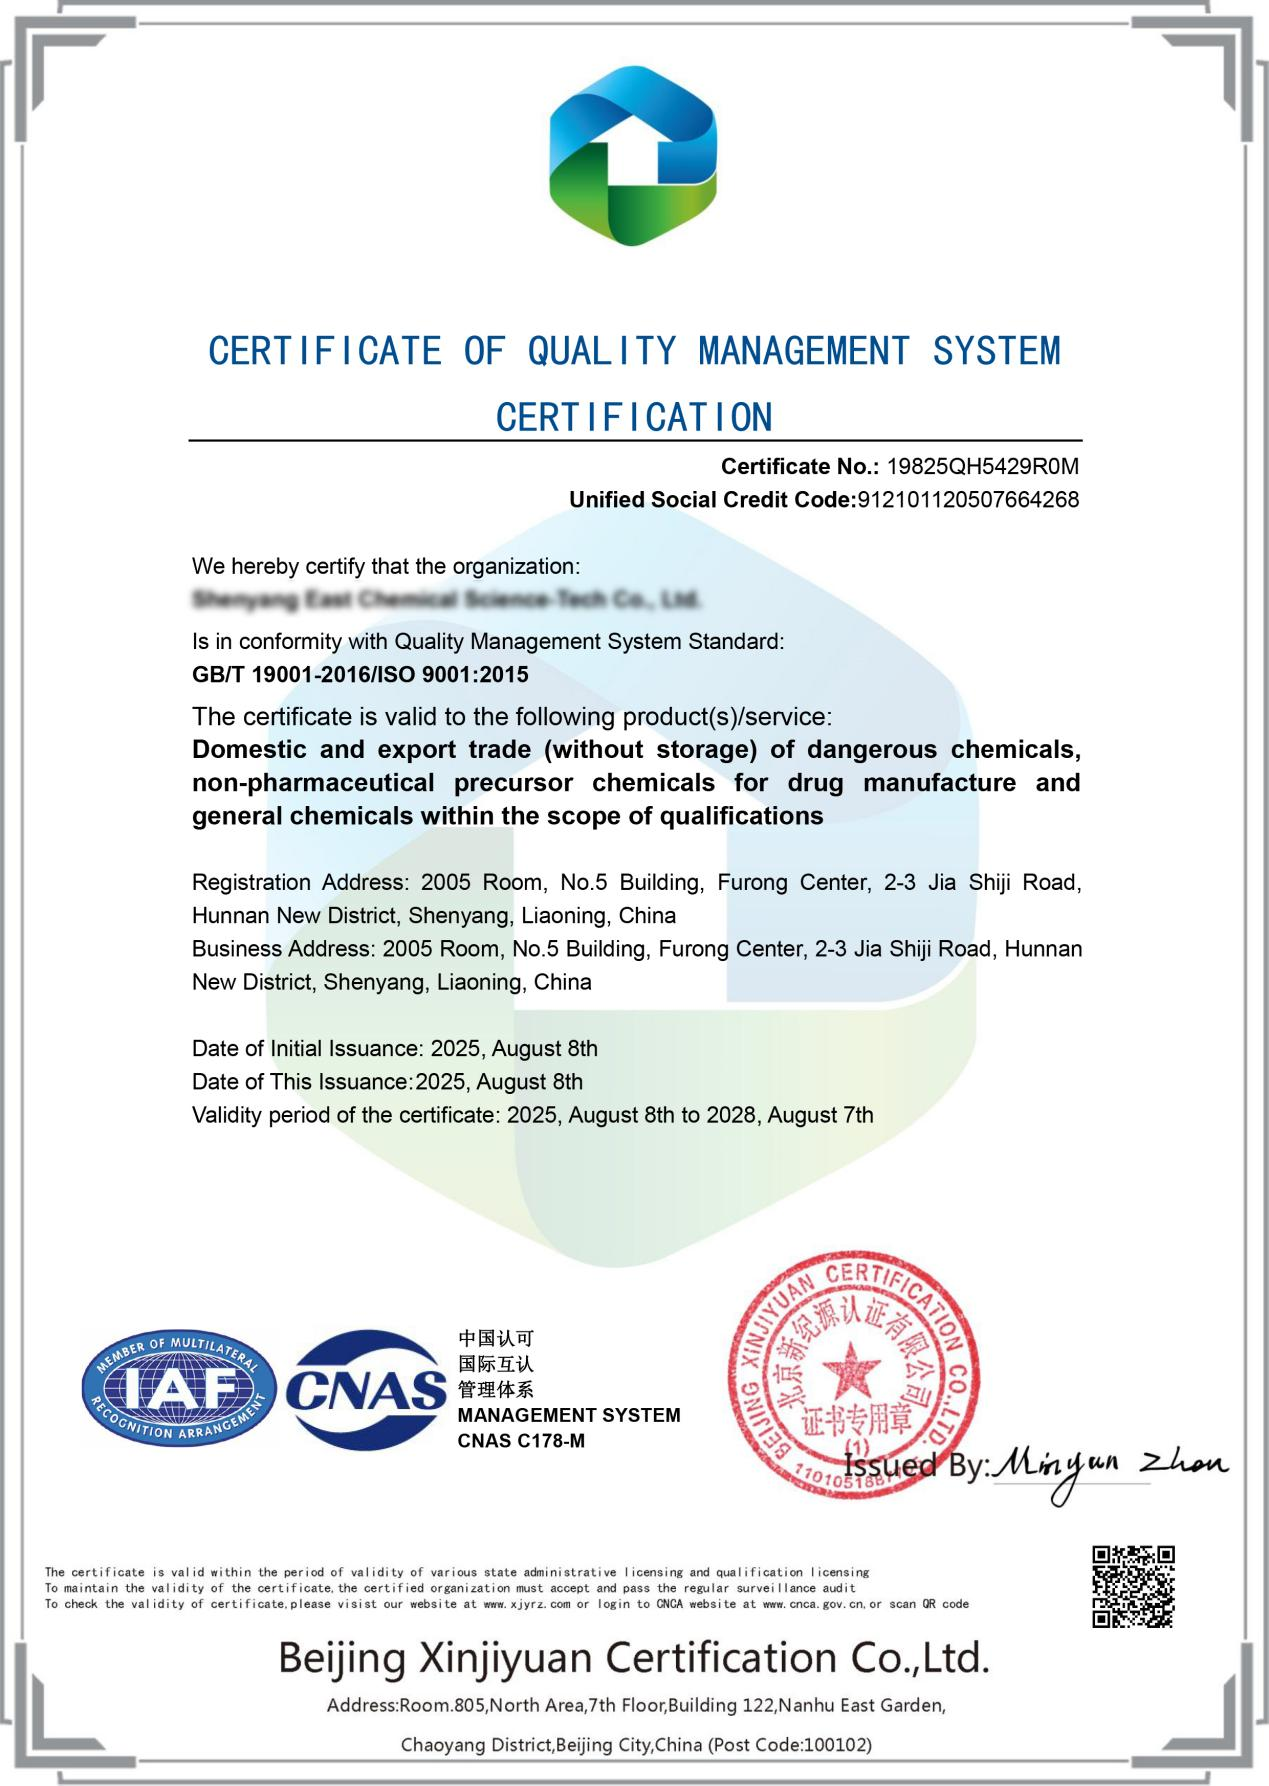
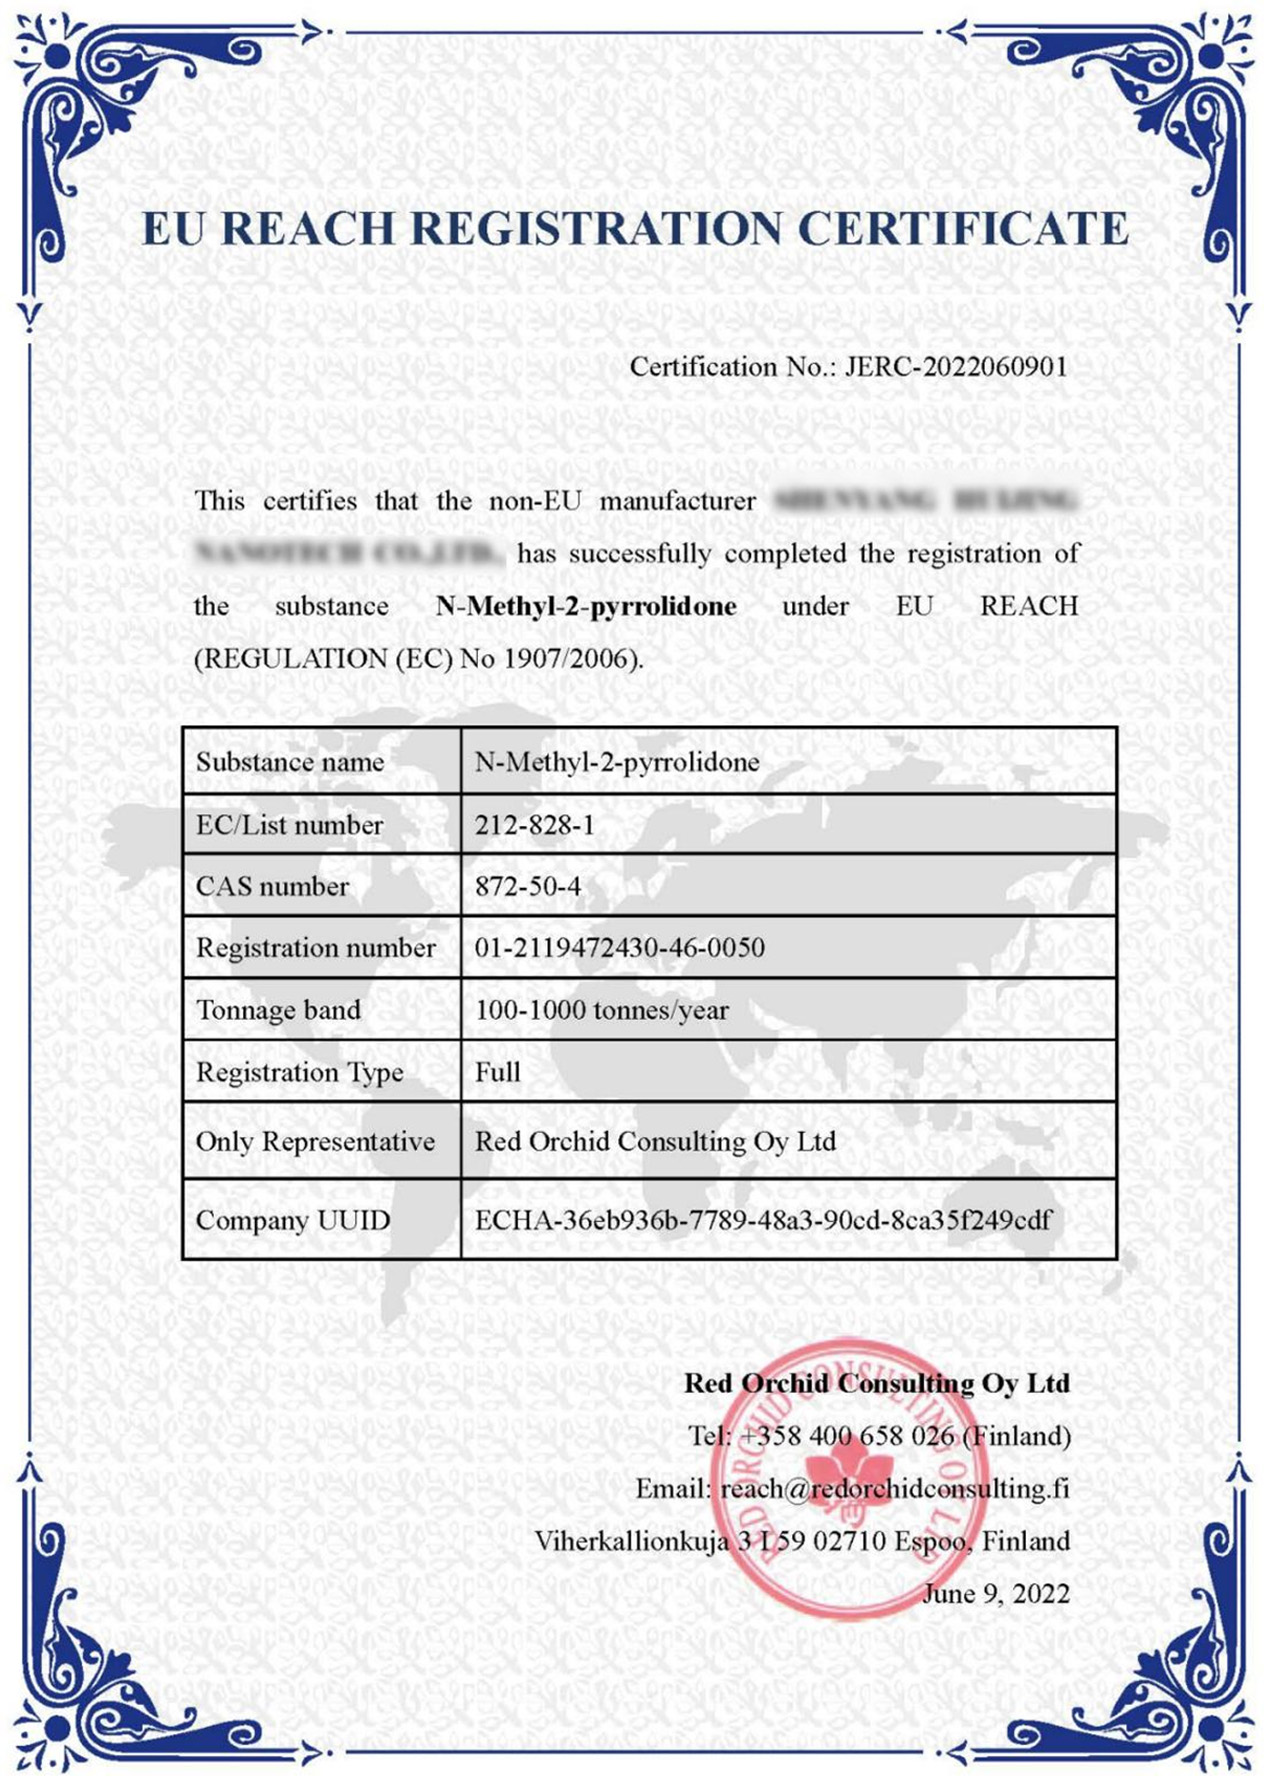
Наши продукты прошли все необходимые сертификационные испытания и соответствуют международным стандартам качества.
Наши продукты используются в различных сферах и условиях, обеспечивая оптимальный результат.
Собственное производство Завод в Шэньяне (14 280 м²), контроль качества на всех этапах
Сертификация Соответствие ISO 9001, возможность предоставления COA, MSDS, спецификаций
Гибкость поставок Упаковка от 1 кг до контейнерных партий, OEM-услуги
Ценовая конкурентоспособность На 15–30% ниже европейских аналогов при сопоставимом качестве
Локальная поддержка Ответ на запрос в течение 8 часов, техническая консультация на русском
Минимальный объем заказа может различаться для разных продуктов. Пожалуйста, проверьте конкретную информацию на странице продукта или свяжитесь с нами для уточнения.
Мы предлагаем услуги быстрой доставки, такие как EMS, DHL, TNT, FedEx, UPS, авиаперевозки и морские перевозки, в зависимости от ваших требований.
Мы обязуемся отправить товар в указанные сроки после подтверждения заказа. Конкретные сроки доставки будут сообщены при подтверждении заказа.
Вся наша продукция соответствует соответствующим международным стандартам и сопровождается соответствующими сертификатами качества для обеспечения безопасности и соответствия требованиям.
Свяжитесь напрямую с отделом продаж.