Поддержка по электронной почте
contact@eschemy.comПозвоните в службу поддержки
+86-24-31566438
Добро пожаловать на наш сайт !
Когда говорят про эпоксидные смолы, часто первое, что приходит в голову — это банка с двухкомпонентным составом для творчества или ремонта. Но это лишь верхушка айсберга. Настоящая история начинается там, где речь заходит о промышленных масштабах и специфических требованиях. Я много лет работаю с материалами, и до сих пор сталкиваюсь с тем, что свойства и возможности эпоксидок на основе бисфенола A (ДГЭБА) понимают упрощенно. Все знают про адгезию и химическую стойкость, но как эти свойства ведут себя под постоянной нагрузкой в агрессивной среде или при экстремальных термических циклах — это уже другой разговор. Вот об этом, о реальном применении и неизбежных модификациях, и хочется порассуждать, отталкиваясь от собственного опыта и наблюдений.
Базовые эпоксидные смолы на основе бисфенола A — это, по сути, продукт конденсации бисфенола А и эпихлоргидрина. Формулу все видели, но на практике важнее не формула, а следы — следы гидролиза, содержание хлора, вязкость при 25°C и цвет по шкале Хазена. Эти параметры определяют, пойдет ли партия на ответственное электронное изоляционное покрытие или ее придется пустить на менее требовательные задачи. Помню, как одна поставка от нового поставщика давала постоянный брак при заливке микросхем — причина оказалась в повышенном содержании ионов хлора, которые мы тогда не проверяли в рутинном анализе. Пришлось срочно искать альтернативу.
Здесь, к слову, часто выручают проверенные партнеры, которые понимают важность чистоты. Например, в работе мы не раз обращались за высокоочищенными составами для электроники к специалистам из ООО Шэньян Ихуа Новые Материалы. Их профиль — как раз чистые химикаты и современные материалы для электронной промышленности, что критично, когда нужна не просто смола, а материал с гарантированными электроизоляционными свойствами и низким уровнем ионных примесей. Это тот случай, когда название поставщика становится синонимом определенного уровня качества для конкретной ниши.
Именно чистота сырья часто становится отправной точкой для последующих модификаций. Нельзя создать надежный модифицированный состав, если базовая смола 'плавает' по параметрам от партии к партии. Поэтому первый практический вывод: выбор поставщика базовой эпоксидки — это 50% успеха в любой дальнейшей работе с ней.
Чистая ДГЭБА — материал довольно хрупкий после отверждения. Для клея или покрытия это часто неприемлемо. Поэтому модификации — это не раздел учебника, а ежедневная рутина. Пластификация, повышение ударной вязкости, термостойкости, изменение тиксотропных свойств... Список бесконечен. Чаще всего начинают с добавления пластификаторов или реактивных разбавителей. Но здесь кроется ловушка: слишком увлекшись снижением вязкости, можно 'убить' термомеханические свойства. Был у нас проект по созданию заливочного компаунда для трансформаторов. Добавили реактивный разбавитель — вязкость упала, заливать стало легко, но Tg (температура стеклования) снизилась с 110°C до 65°C. Для работы в условиях близких к силовым шинам — категорически не подошло.
Более сложный, но эффективный путь — химическая модификация. Введение в структуру полисульфонов, карбоксилированных каучуков, использование фенольных отвердителей вместо аминных для повышения термостойкости. Это уже высший пилотаж, требующий хорошей лабораторной базы и понимания кинетики отверждения. Такие задачи часто решаются в тесной связке между технологами производства и химиками-разработчиками. Информация о подобных наработках иногда становится ноу-хау компании.
Интересный практический момент: иногда эффективная модификация достигается не добавлением нового компонента, а использованием альтернативного отвердителя. Переход с диэтилентриамина на более объемный и менее активный ароматический амин может кардинально изменить сетку полимера, снизив внутренние напряжения и повысив трещиностойкость. Это кажется мелочью, но в препрегах для аэрокосмической отрасли такие 'мелочи' решают все.
Это, пожалуй, самая требовательная область для эпоксидных смол на основе бисфенола A. Речь идет об инкапсуляции микросхем, создании печатных плат, производстве изоляционных материалов. Здесь материал работает не просто как клей или покрытие, а как критически важный барьер. Он должен защищать кремний от механических повреждений, влаги, ионов, при этом иметь определенный коэффициент теплового расширения (КТР), чтобы не отрывать дорожки от подложки при термоциклировании.
Опыт подсказывает, что готовые решения 'с полки' здесь работают редко. Чаще требуется тонкая настройка. Например, для инкапсуляции светодиодов нужна не только высокая светопропускание смолы после отверждения, но и устойчивость к пожелтению под действием УФ-излучения и тепла от самого кристалла. Стандартная ДГЭБА здесь желтеет. Приходится вводить УФ-стабилизаторы, а иногда и переходить на модифицированные циклоалифатические эпоксиды, хотя стоимость проекта сразу растет.
В контексте поставок для таких высокотехнологичных отраслей, компании вроде ООО Шэньян Ихуа Новые Материалы находят свою нишу. Их заявленная специализация на материалах для ИС, ЖК-дисплеев и литий-ионных аккумуляторов говорит о том, что они, вероятно, работают не с базовыми, а уже с подобранными или готовыми к применению составами. Для технолога на производстве это важно — получить не просто химикат, а материал с заявленными диэлектрическими постоянными, низким влагопоглощением и подходящим КТР. Их маркетинговая сеть, охватывающая более 30 стран, косвенно подтверждает, что продукция востребована в глобальных производственных цепочках, где требования стандартизированы и высоки.
Говорить только об успехах — нечестно. Работа с эпоксидками — это сплошная борьба с непредсказуемостью. Одна из частых проблем — расслоение или 'выпотевание' пластификатора или модификатора со временем. Состав показывает идеальные свойства при испытаниях через 7 дней после отверждения, но через полгода на поверхности появляется маслянистая пленка, адгезия падает. Это следствие неполной совместимости или миграции низкомолекулярных фракций. Решение — кропотливый подбор совместителей, часто на основе блок-сополимеров, или переход на химически связанные модификаторы.
Другая головная боль — усадка при отверждении. Для больших объемов заливки, например, при изготовлении изоляционных панелей, даже 1-2% объемной усадки могут привести к образованию внутренних полостей или сильным напряжениям, провоцирующим растрескивание. Борьба с этим ведется через наполнители (кварцевая мука, аэросил) и опять же, через подбор систем отверждения с минимальной усадкой.
Был у меня личный опыт провала с созданием антикоррозионного покрытия для металлических резервуаров. Мы взяли хорошую, стойкую смолу, модифицировали для гибкости, нанесли. Лабораторные тесты в солевом тумане прошли на ура. А в реальных условиях, при циклическом замораживании-оттаивании, покрытие за сезон покрылось сеткой микротрещин. Проблема оказалась в недостаточной эластичности при низких температурах. Пришлось признать ошибку в расчетах модуля упругости и пересматривать весь подход, увеличивая длину 'эластичных' звеньев в полимерной сетке. Это был дорогой, но бесценный урок.
Несмотря на растущую конкуренцию со стороны других полимеров и вопросы экологии вокруг бисфенола А, эпоксидные смолы на его основе никуда не денутся в обозримом будущем. Слишком уж огромная инфраструктура и база знаний под них завязана. Тренд видится не в отказе, а в дальнейшей 'точной настройке' и создании гибридных систем. Комбинирование с нанонаполнителями (например, органо-модифицированной глиной или углеродными нанотрубками) для придания специфических свойств — электропроводности, барьерных характеристик.
Еще одно направление — это разработка более 'зеленых' систем отверждения. Отказ от некоторых аминных отвердителей в пользу менее токсичных ангидридных или фенольных, хотя это и усложняет процесс. Также видится спрос на составы с пониженной горючестью для строительства и транспорта, что ведет к активному использованию фосфор- и азотсодержащих модификаторов.
В конечном счете, успех в работе с этими материалами определяется не знанием теории, а умением предвидеть поведение сложной системы 'смола-отвердитель-модификатор-наполнитель-поверхность' в реальных, а не идеальных условиях. Это ремесло, которое сочетает в себе химию, физику и интуицию, наработанную, в том числе, и на собственных ошибках. И именно поэтому поставщики, которые могут предложить не просто продукт, а консультацию и материалы под конкретную сложную задачу — как те, что заявлены в профиле компании ООО Шэньян Ихуа Новые Материалы, — остаются ключевыми игроками для многих отраслей, от медицины до строительства. Их опыт обслуживания более 100 компаний — это, по сути, отражение сотни разных технологических задач, которые им, вероятно, приходилось помогать решать через правильный подбор или поставку материалов. А это в нашем деле дорогого стоит.
ООО Шэньян Ихуа Новые Материалы. специализируется на производстве и продаже чистых химикатов и современных материалов для электронной промышленности. Опираясь на свой обширный опыт, компания обслуживает различные отрасли, включая литий-ионные аккумуляторы, интегральные схемы (ИС), жидкокристаллические дисплеи (ЖК-дисплеи), изоляционные материалы, медицину, строительство, промышленную очистку и производство пестицидов. Компания сотрудничает более чем со 100 компаниями и имеет маркетинговую сеть, охватывающую более 30 стран и регионов.
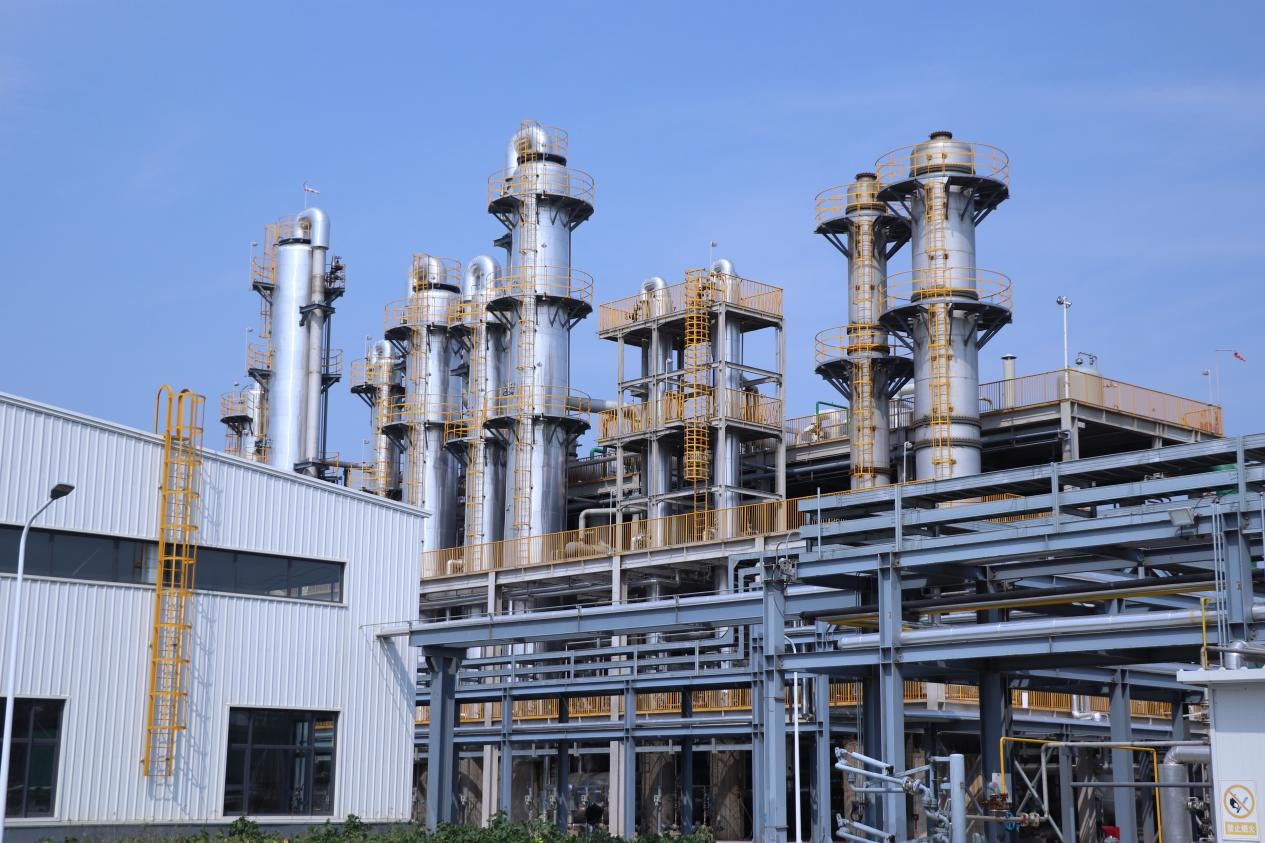
Производственная база занимает площадь 14 280 квадратных метров.Здание нашего завода имеет уникальный дизайн и разумную структуру, позволяющую максимизировать эффективность производства и комфорт сотрудников. Каждый дюйм земли тщательно планируется и управляется в соответствии с нашими строгими производственными стандартами и требованиями контроля качества. Здесь у нас первоклассное производственное оборудование, профессиональная производственная команда и строгая система контроля качества. Мы считаем, что только лучшая окружающая среда и оборудование позволяют производить лучшую продукцию.
Мы установили тесные отношения сотрудничества с такими логистическими портами, как Санкт-Петербург, Новороссийск и Владивосток, и стремимся предоставить вам универсальные и комплексные логистические решения. Независимо от того, в какую страну или регион необходимо отправить ваш товар, мы можем предоставить вам наиболее подходящее логистическое решение.
Мы сочетаем глобальное расположение с профессиональным и ведущим позиционированием в бизнесе и стремимся стать ориентированной на клиента, профессиональной и эффективной компанией в области химии материалов.Благодаря нашему опыту в области химии материалов и углубленному сотрудничеству с клиентами мы предоставляем различия, продукты и решения для создания лучшего и устойчивого будущего для мира.
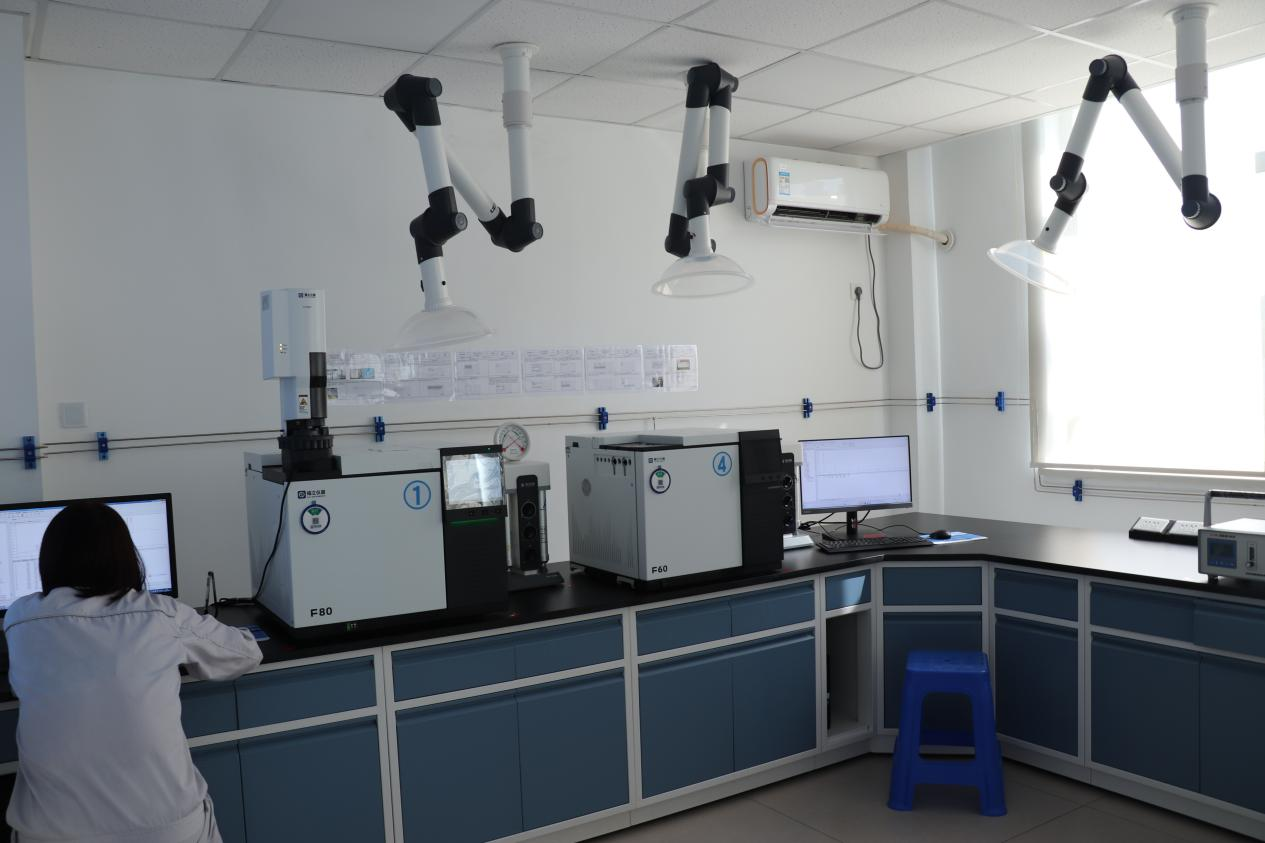
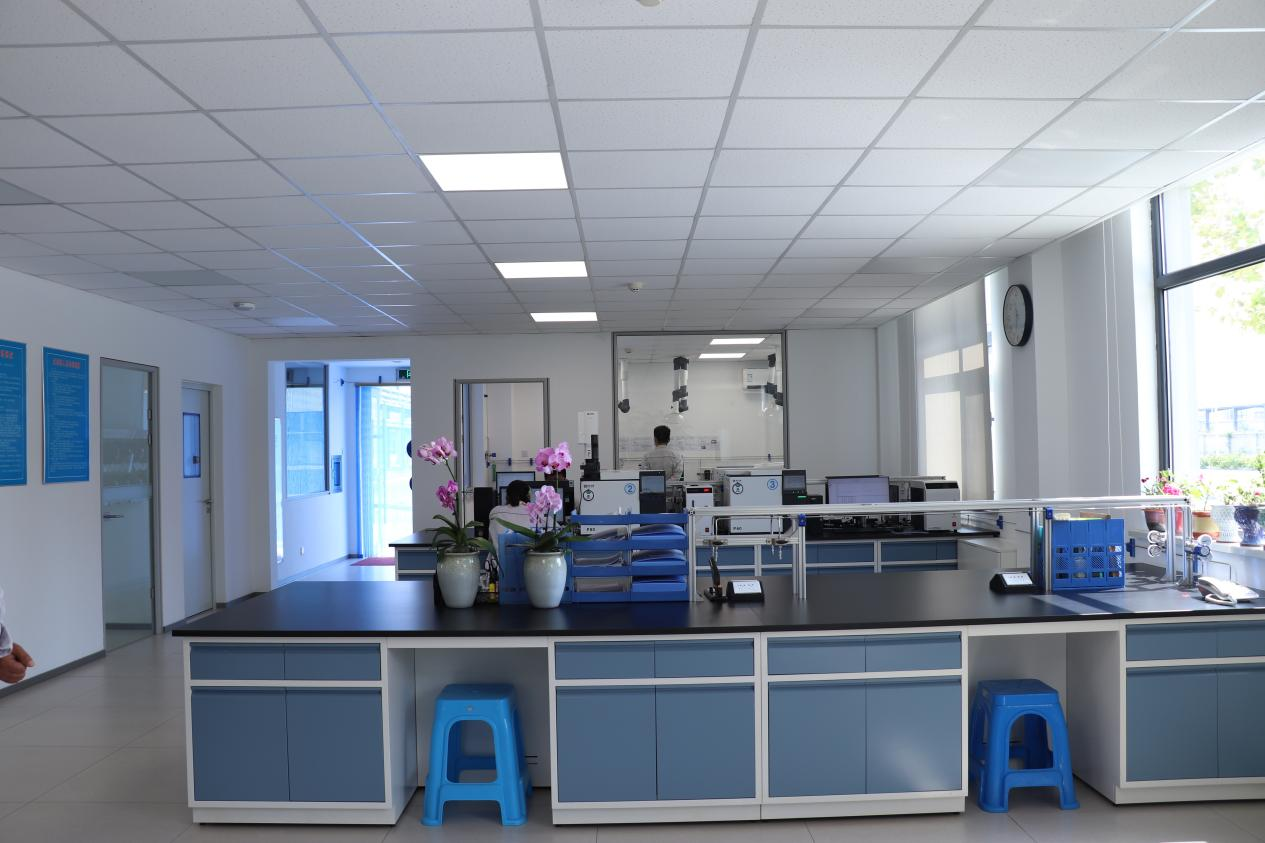
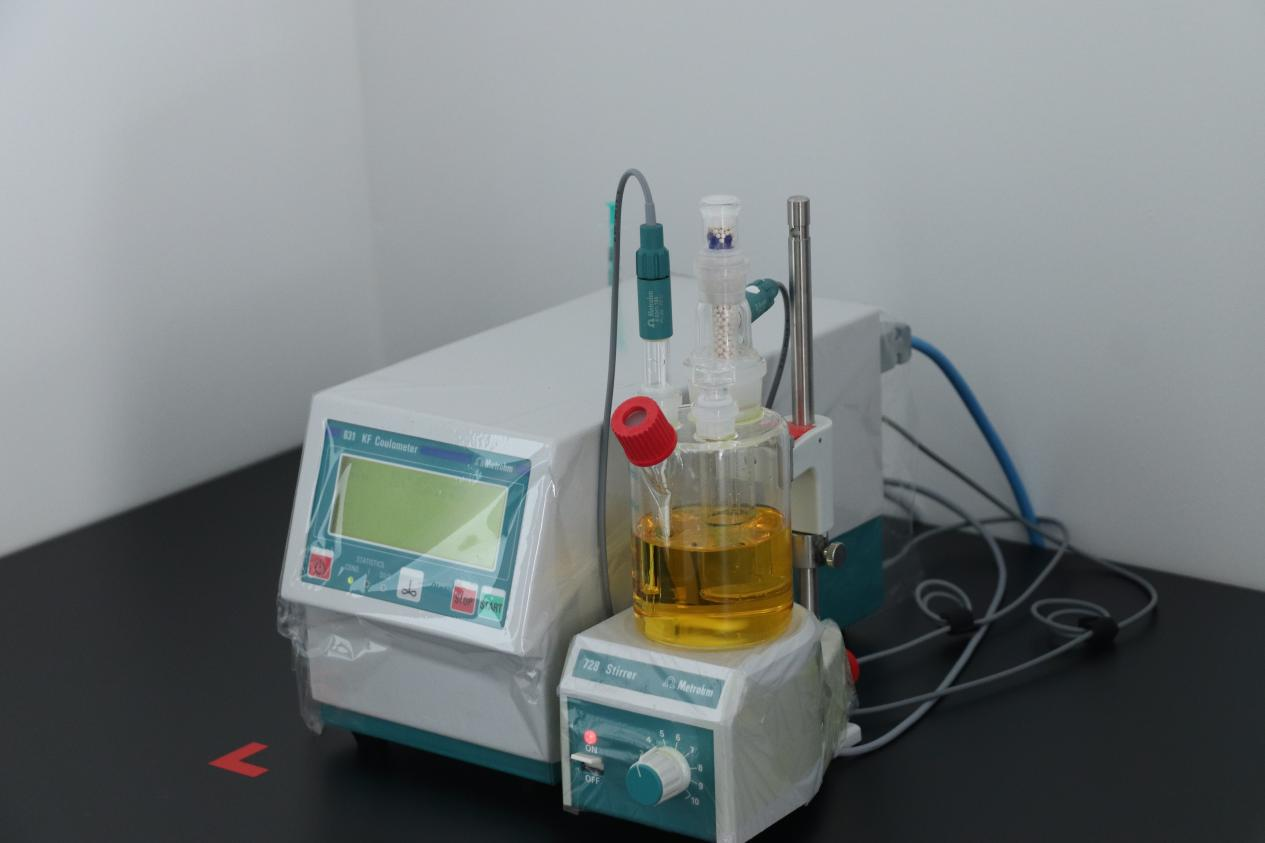
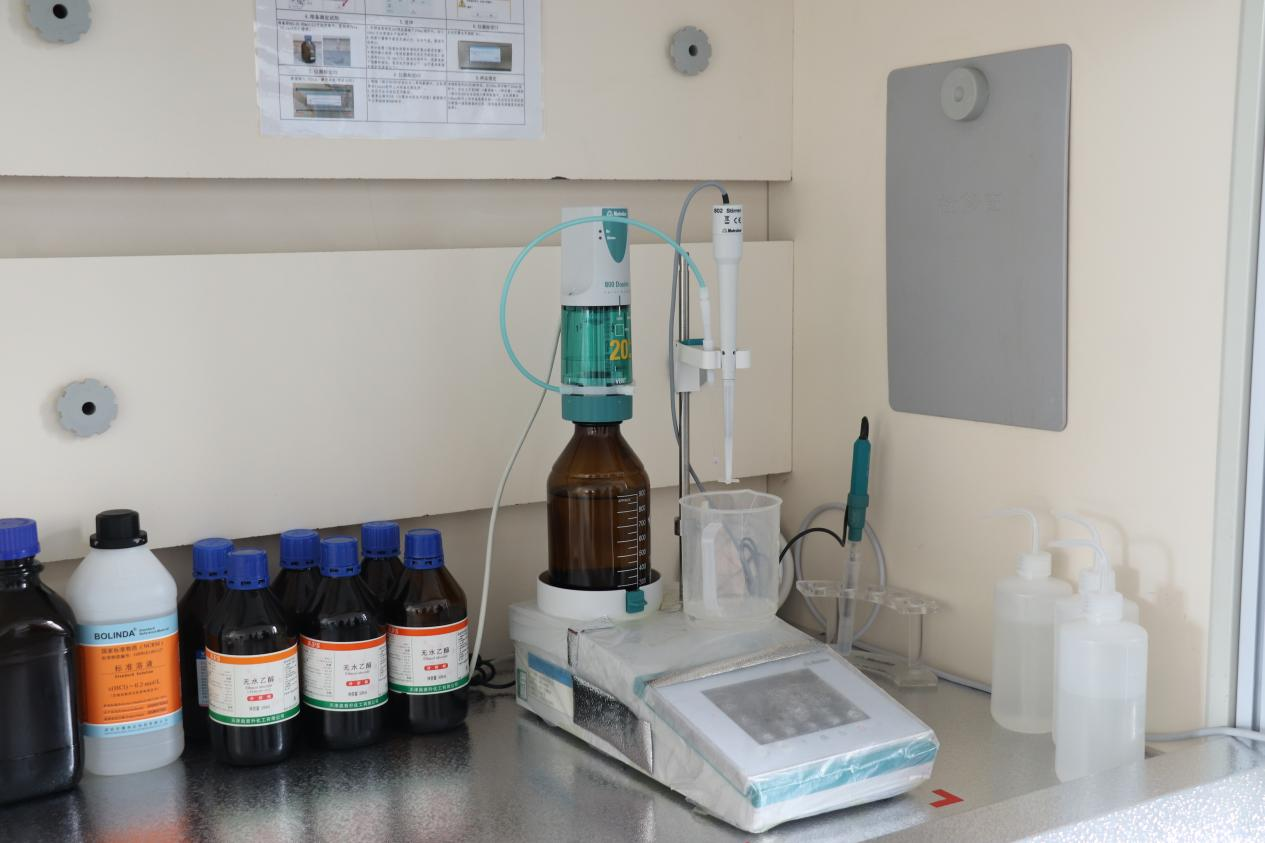
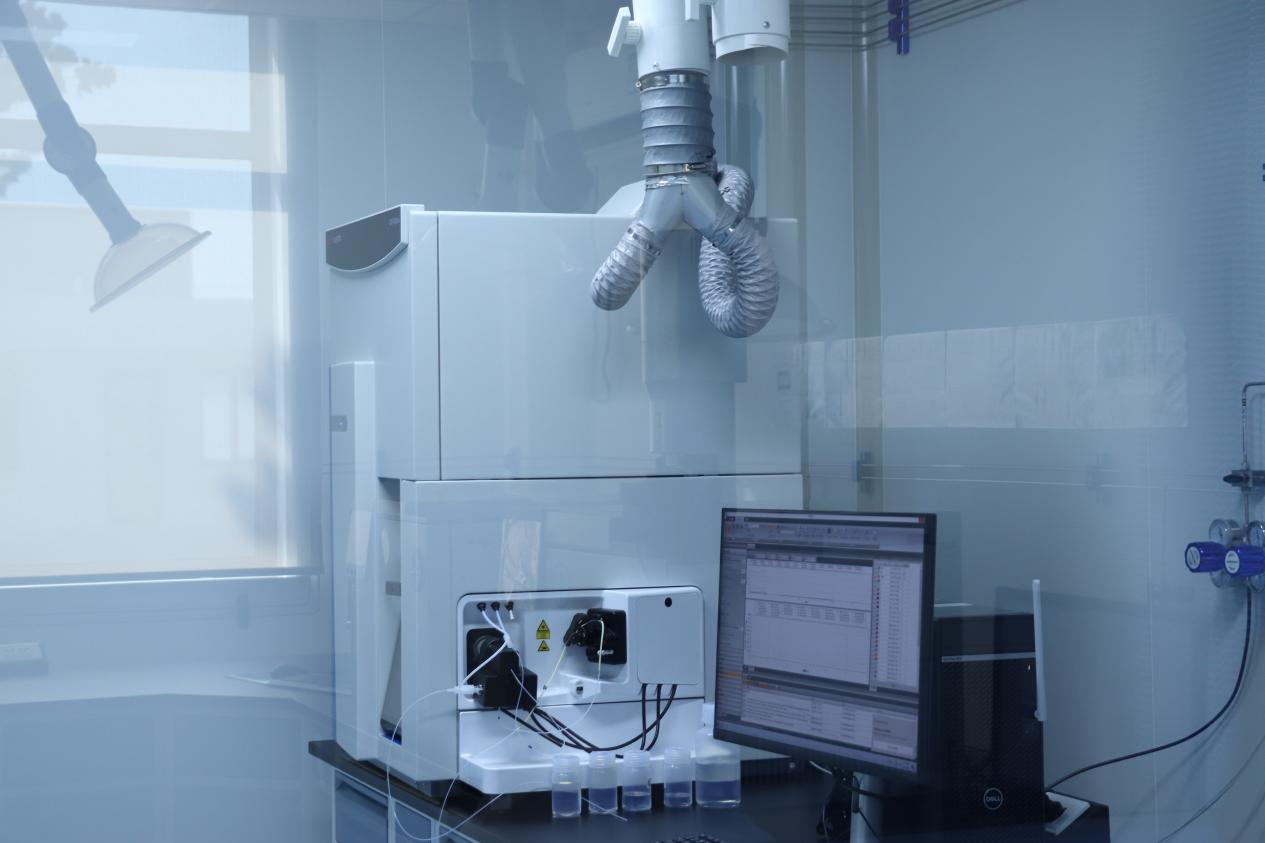
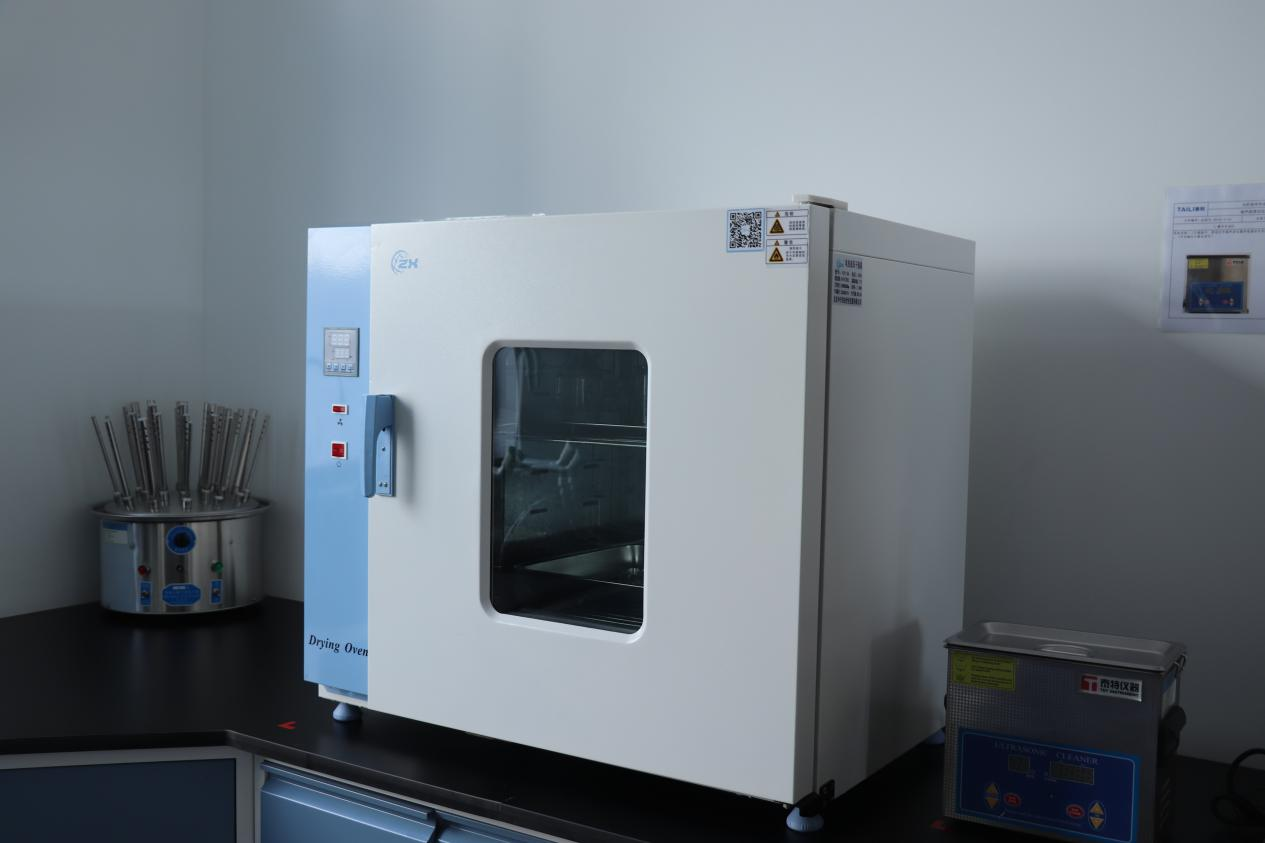
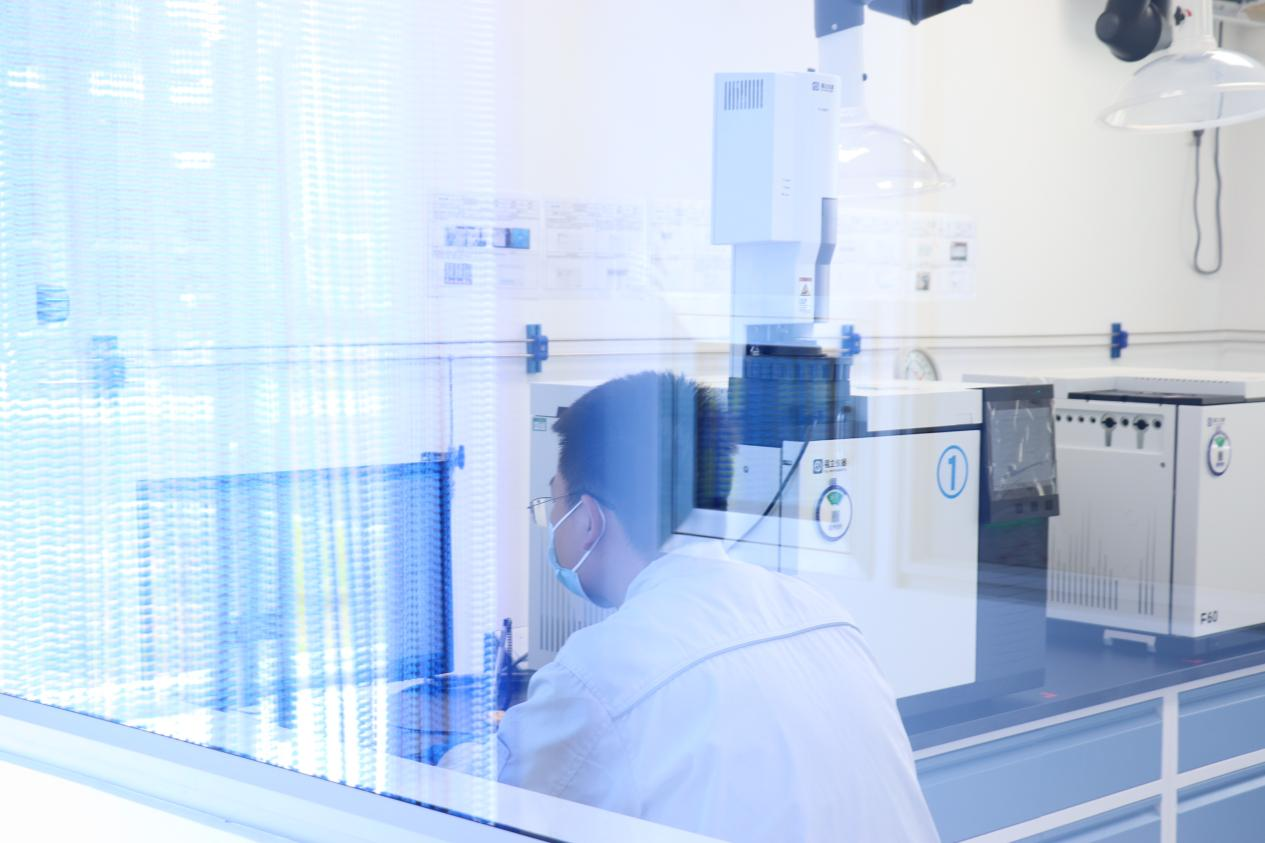
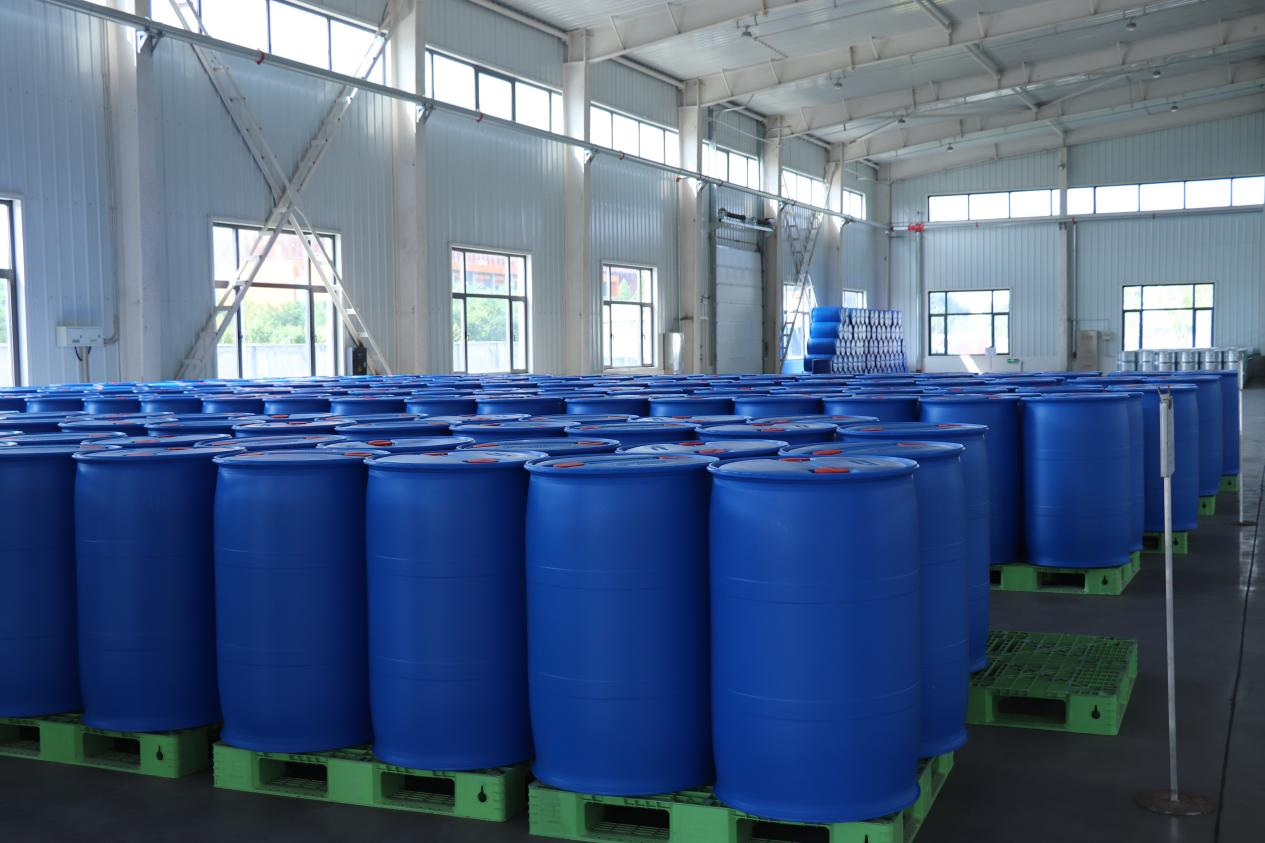
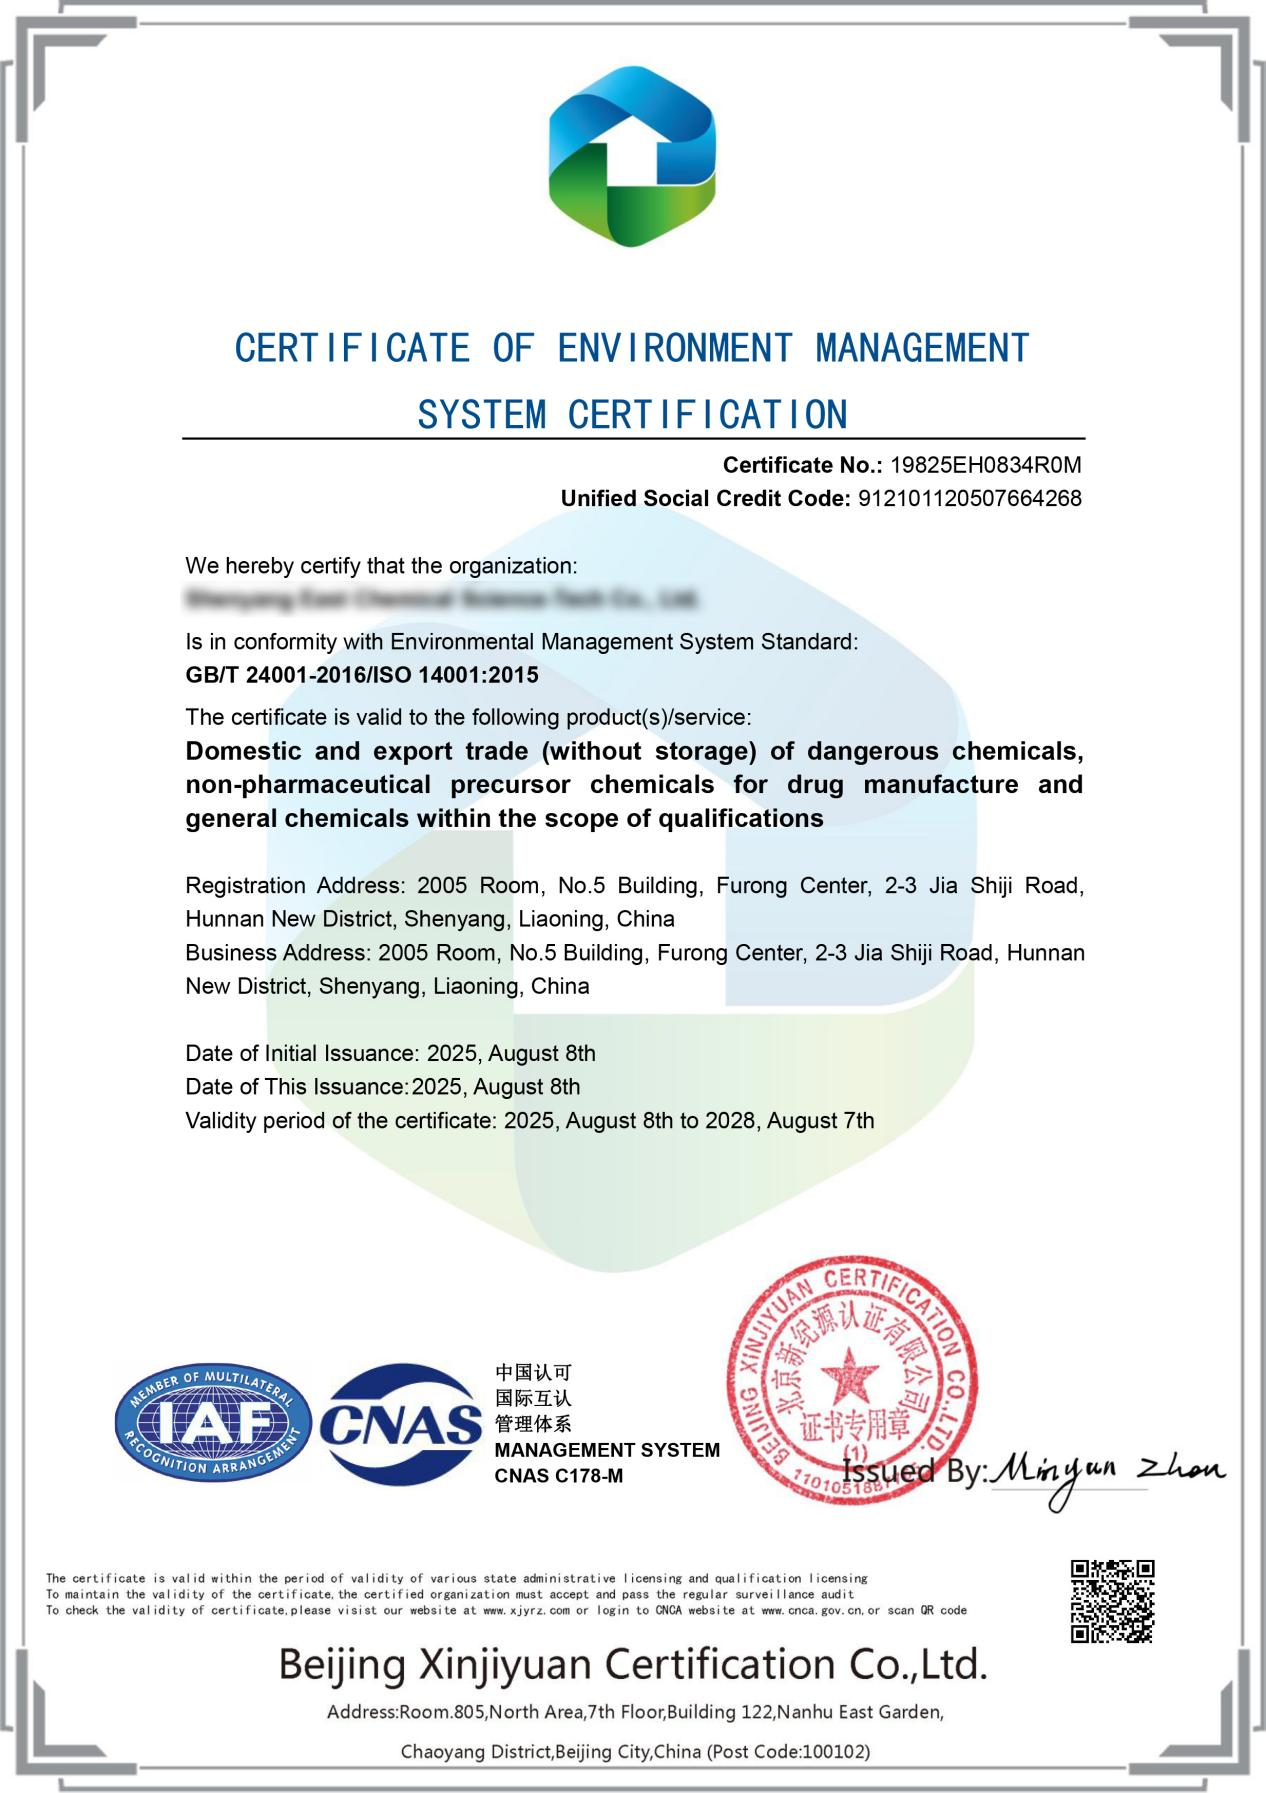
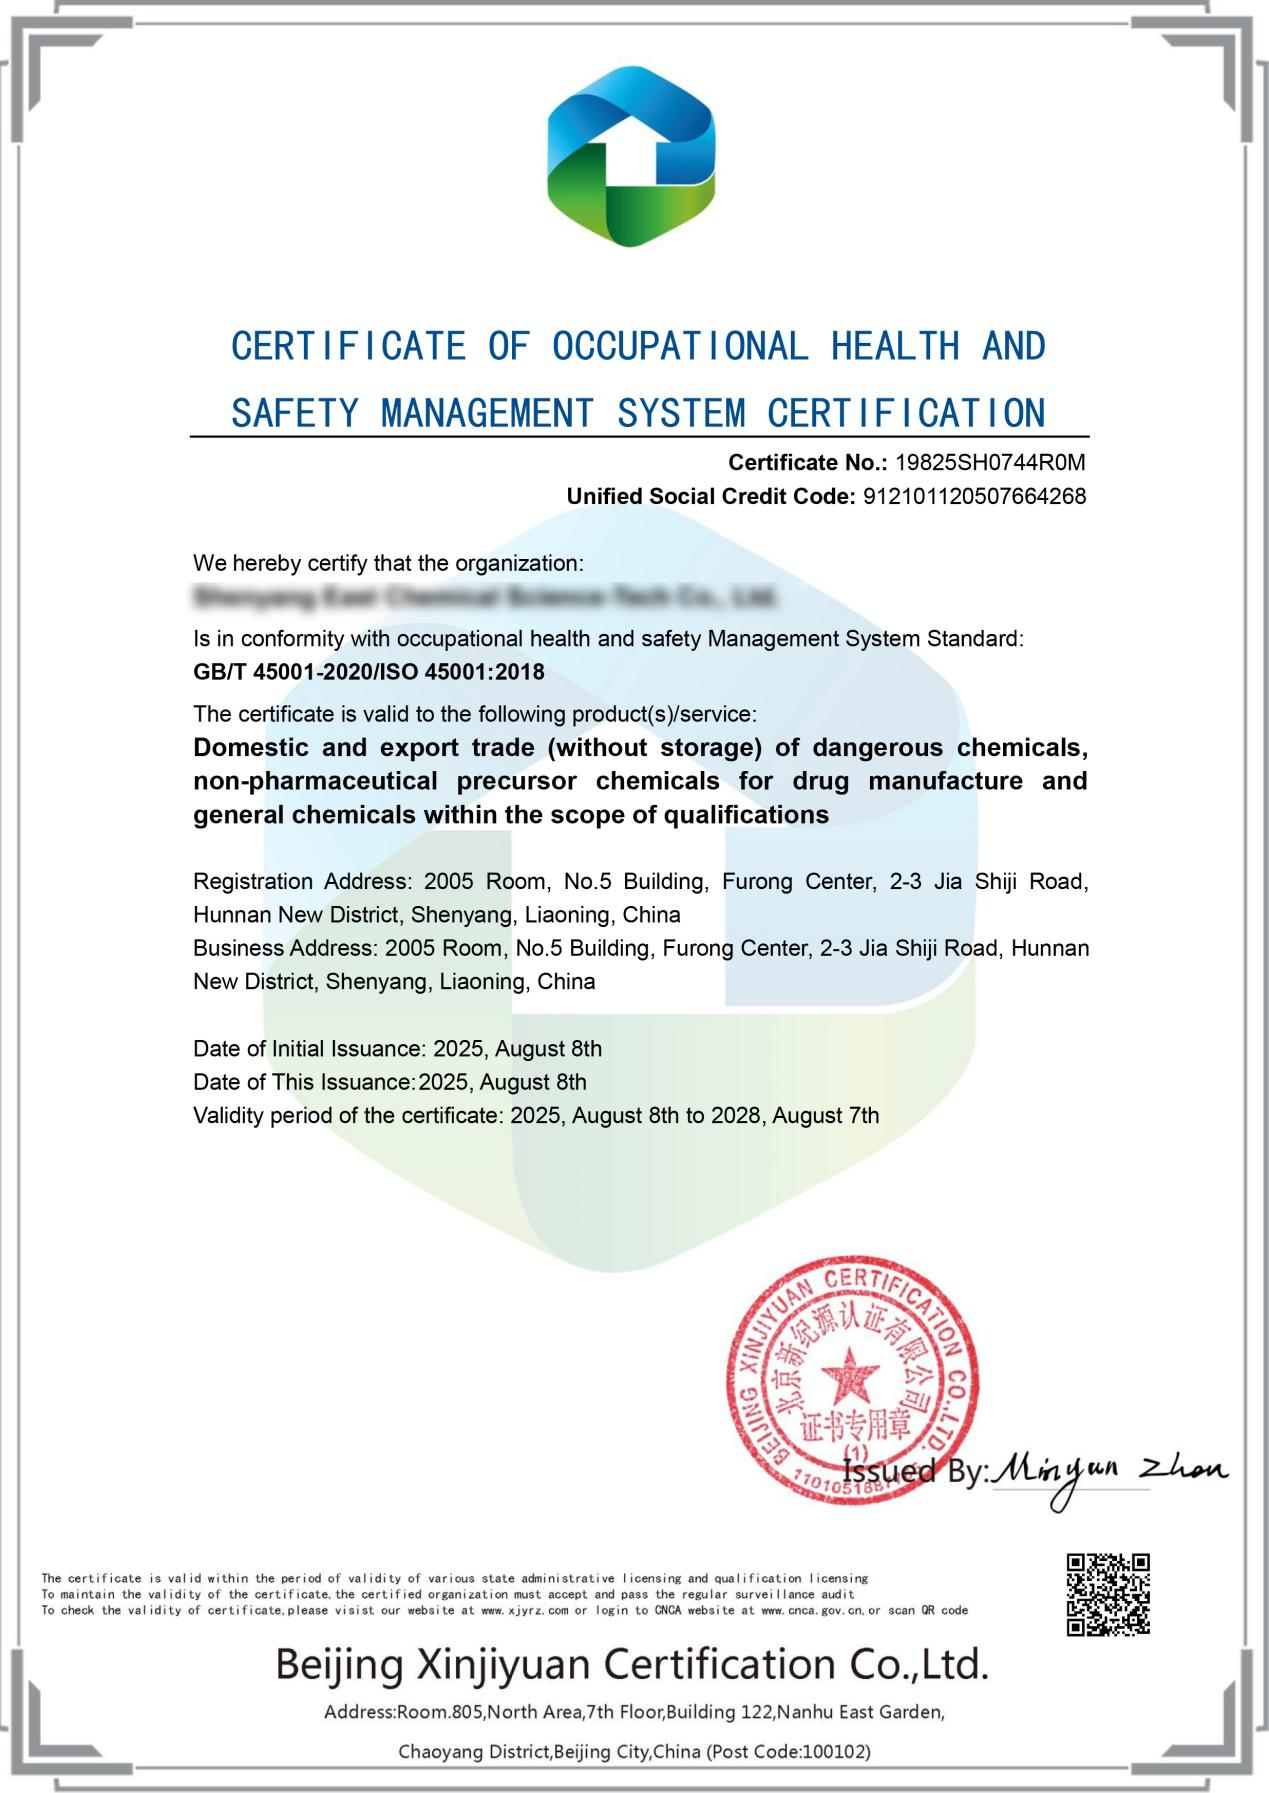
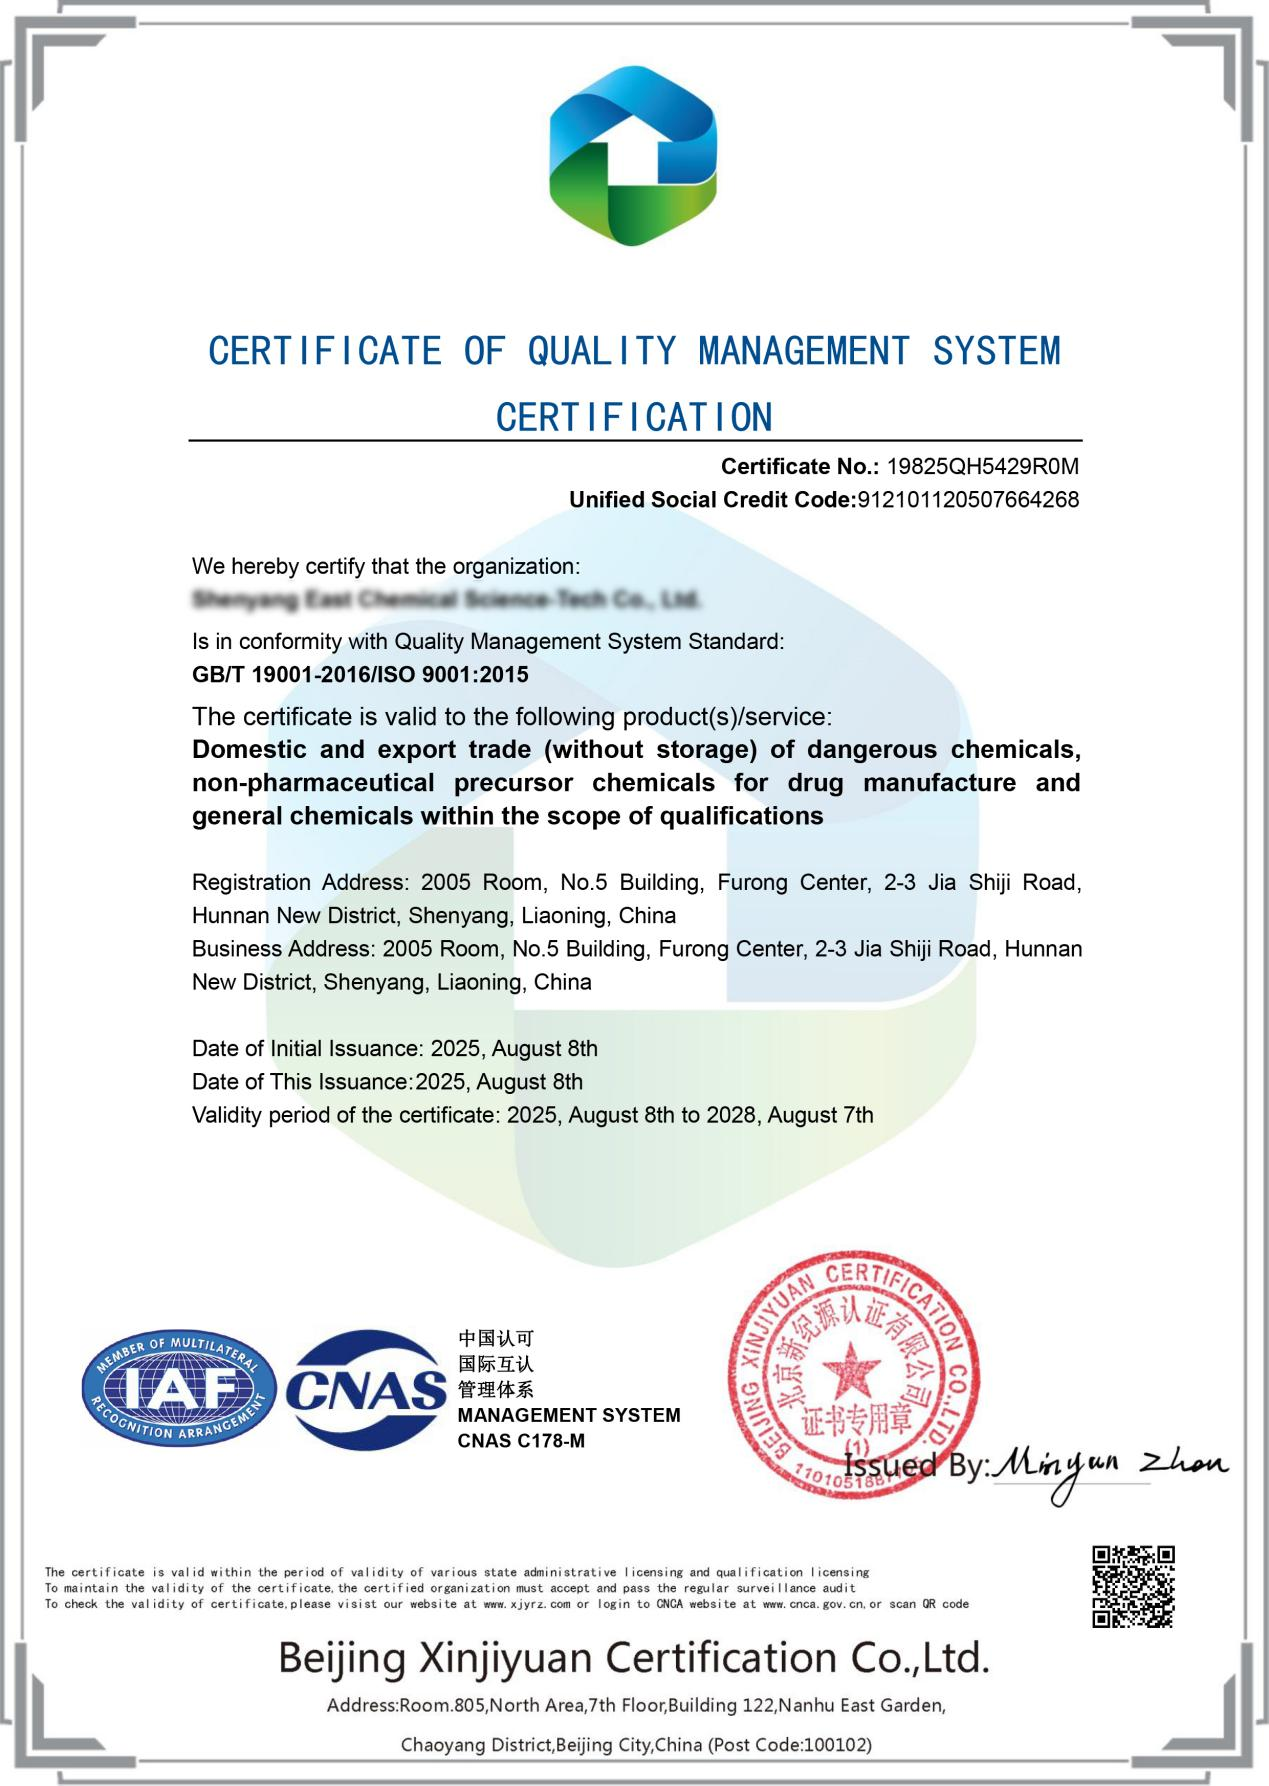
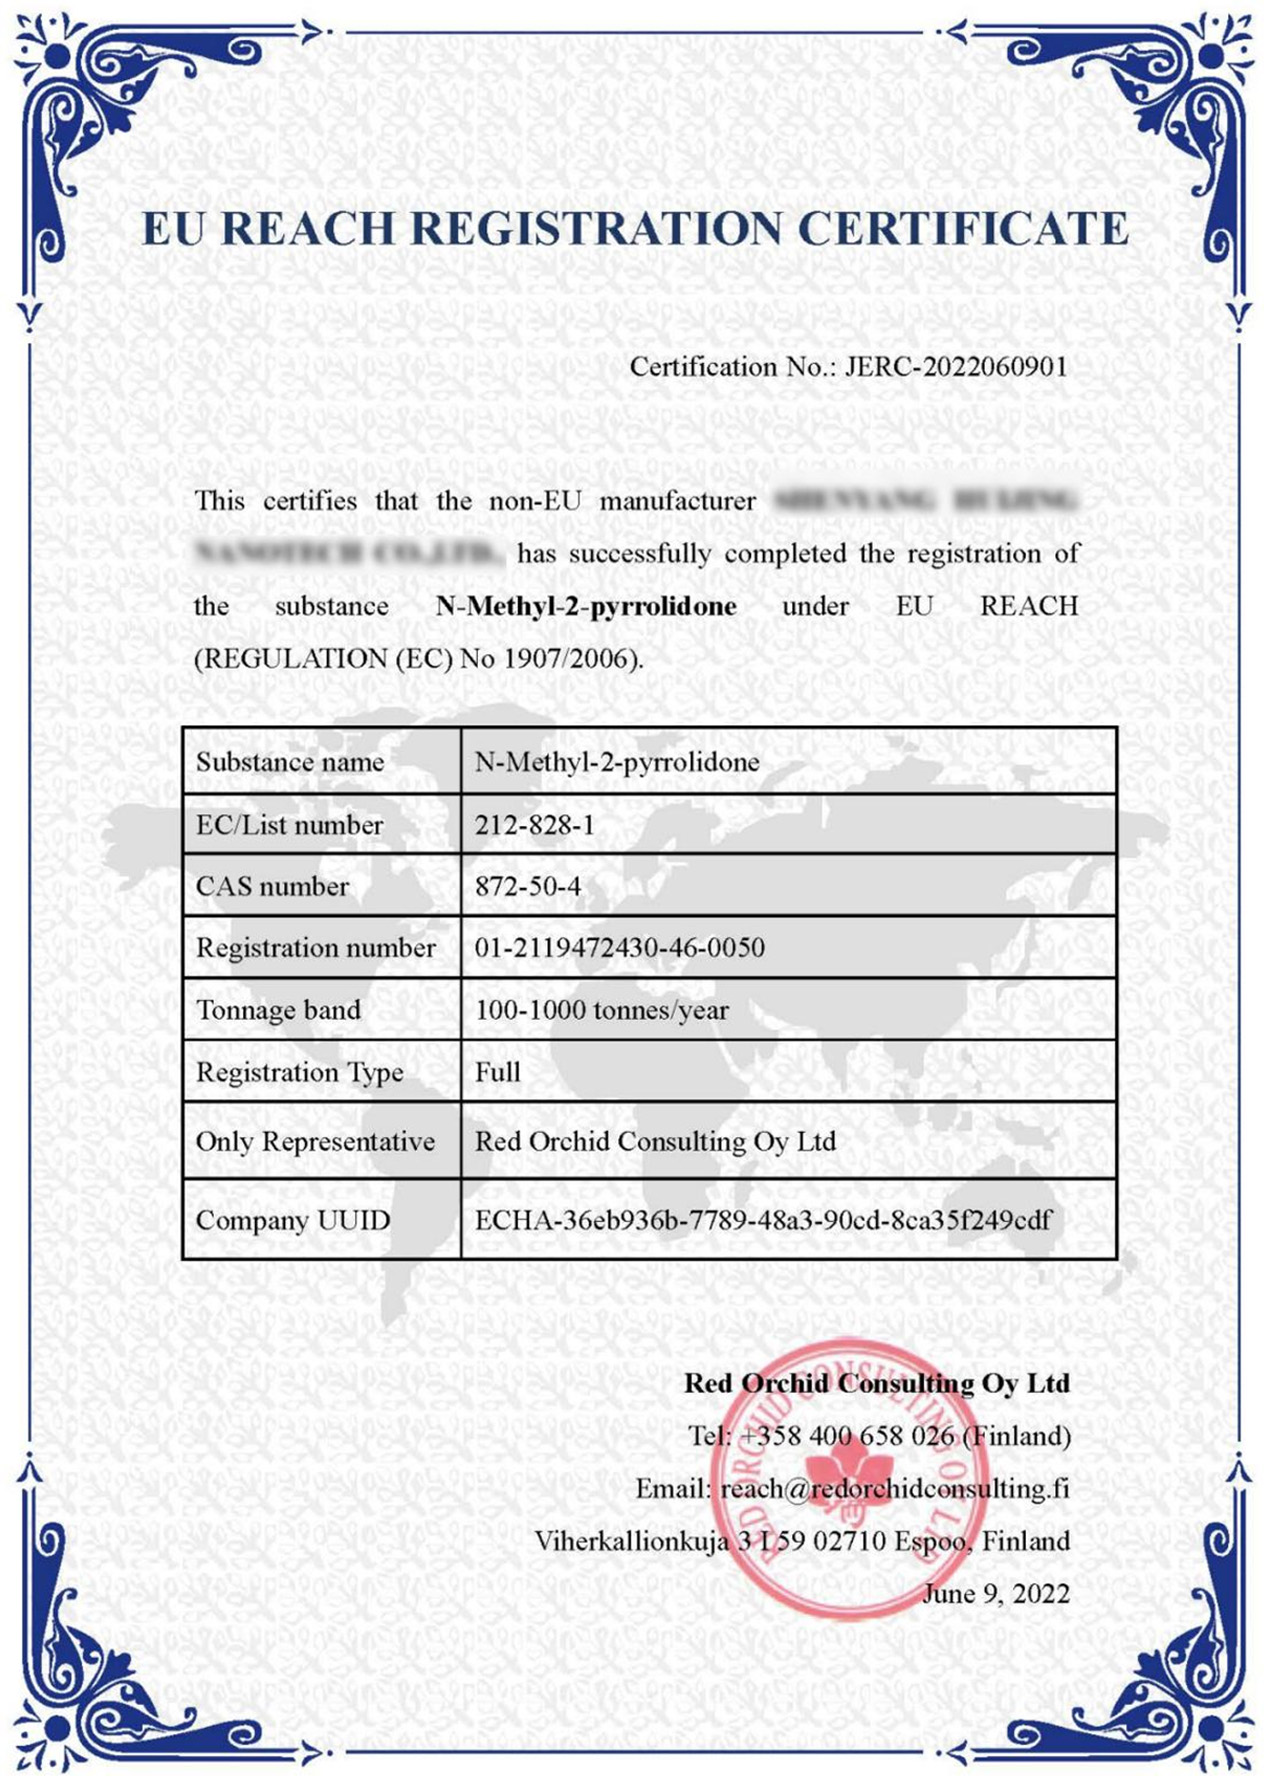
Наши продукты прошли все необходимые сертификационные испытания и соответствуют международным стандартам качества.
Наши продукты используются в различных сферах и условиях, обеспечивая оптимальный результат.
Собственное производство Завод в Шэньяне (14 280 м²), контроль качества на всех этапах
Сертификация Соответствие ISO 9001, возможность предоставления COA, MSDS, спецификаций
Гибкость поставок Упаковка от 1 кг до контейнерных партий, OEM-услуги
Ценовая конкурентоспособность На 15–30% ниже европейских аналогов при сопоставимом качестве
Локальная поддержка Ответ на запрос в течение 8 часов, техническая консультация на русском
Минимальный объем заказа может различаться для разных продуктов. Пожалуйста, проверьте конкретную информацию на странице продукта или свяжитесь с нами для уточнения.
Мы предлагаем услуги быстрой доставки, такие как EMS, DHL, TNT, FedEx, UPS, авиаперевозки и морские перевозки, в зависимости от ваших требований.
Мы обязуемся отправить товар в указанные сроки после подтверждения заказа. Конкретные сроки доставки будут сообщены при подтверждении заказа.
Вся наша продукция соответствует соответствующим международным стандартам и сопровождается соответствующими сертификатами качества для обеспечения безопасности и соответствия требованиям.
Свяжитесь напрямую с отделом продаж.