Поддержка по электронной почте
contact@eschemy.comПозвоните в службу поддержки
+86-24-31566438
Добро пожаловать на наш сайт !
Когда говорят о флотационном коллекторе, многие сразу представляют стандартный набор химикатов — ксантогенаты, дитиофосфаты. Но это поверхностный взгляд. На деле, выбор и применение коллектора — это всегда компромисс между селективностью и собирающей способностью, между ценой и стабильностью состава руды. Частая ошибка — пытаться найти ?волшебную таблетку?, один реагент на все случаи жизни. В реальности, даже в пределах одного месторождения состав может ?плавать?, и то, что работало вчера, сегодня дает сбой по извлечению. Вот здесь и начинается настоящая работа.
Технические паспорта и данные MSDS — это отправная точка, а не истина в последней инстанции. Ключевой момент — как реагент ведет себя в конкретной водно-солевой среде. pH, жесткость воды, наличие ионов-активаторов или депрессоров — все это радикально меняет картину. Я помню случай на одной из обогатительных фабрик по медной руде: формально, дитиофосфат был идеален. Но при детальном анализе пульпы выяснилось, что высокое содержание ионов кальция приводило к его частичному осаждению. Эффективная концентрация падала, приходилось увеличивать дозировку, что било по экономике и ухудшало селективность по пириту.
Поэтому сейчас все больше внимания уделяется не просто чистоте реагента, а стабильности его функциональных свойств от партии к партии. Тут, кстати, можно отметить подход некоторых поставщиков, которые делают на этом акцент. Например, в ассортименте ООО Шэньян Ихуа Новые Материалы (eschemy.ru) есть линейка продуктов для промышленной очистки и обогащения. Их специфика как раз в глубокой очистке и стабильности состава, что для флотационного коллектора критически важно. Разброс в активности даже на 5% может означать потери сотен тонн концентрата в месяц. На их сайте видно, что компания работает с высокотехнологичными отраслями, где контроль качества — не пустой звук, и этот опыт может транслироваться и на реагенты для обогащения.
Еще один нюанс — форма поставки. Жидкая эмульсия, твердые чешуйки, порошок. Казалось бы, мелочь. Но на практике жидкий реагент может замерзнуть в зимний период в неотапливаемом складе, а для растворения твердого нужны дополнительные мощности и время. Это операционные детали, которые в итоге влияют на бесперебойность работы фабрики и себестоимость.
Практически никогда не используется один-единственный коллектор. Чаще это композиция. Классическая связка — собирающий реагент плюс вспениватель. Но бывают и более сложные схемы, где два собирающих реагента работают в тандеме. Один, условно, ?быстрый?, адсорбируется на легких флотируемых зернах, другой, ?медленный?, но более селективный, дорабатывает трудные частицы. Подбор такого ?дуэта? — это искусство, основанное на полуинтуитивном понимании химии поверхности и множестве лабораторных тестов.
Мы как-то экспериментировали с комбинацией модифицированного тиокарбамата и традиционного ксантогената на полиметаллической руде. Лабораторные испытания показывали прирост извлечения свинца на 1.5-2%. Решили внедрить. Но в цехе эффект был едва заметен. Стали разбираться. Оказалось, система подачи реагентов не была рассчитана на точное дозирование двух жидких компонентов с разной вязкостью — один реагент ?опережал? другой, и синергия не достигалась. Пришлось переделывать дозатор. История поучительная: даже идеальная реагентная схема упирается в ?железо? и автоматику.
Иногда синергия может быть негативной. Добавление, казалось бы, нейтрального вспенивателя может изменить кинетику адсорбции флотационного коллектора, сделав ее неравномерной. Пузырь будет формироваться, но его поверхность будет ?бедной? на активный реагент. Визуально пена есть, а полезного ископаемого в ней — кот наплакал. Поэтому любые изменения в рецептуре требуют длительных и кропотливых испытаний не только в лаборатории, но и в опытно-промышленном цикле.
Разговор о реагентах всегда упирается в деньги. Стоимость тонны коллектора — это только верхушка айсберга. Надо считать удельный расход на тонну руды, конечно. Но также надо учитывать косвенные эффекты. Более дорогой, но селективный реагент может снизить содержание вредных примесей в концентрате. Это, в свою очередь, может повысить его сортность и цену при продаже металлургам или снизить штрафы за примеси. Или, наоборот, дешевый реагент требует повышенного расхода, что увеличивает нагрузку на очистные сооружения — и вот уже растут затраты на нейтрализацию сточных вод.
Тут важно иметь надежного поставщика, который понимает эти технологические цепочки. Если взять того же ООО Шэньян Ихуа Новые Материалы, их опыт в обслуживании отраслей, требующих высокой чистоты (как электронная промышленность или медицина), говорит о серьезном подходе к контролю на всех этапах. Для обогатителя это может означать меньше головной боли с вариациями качества реагента. Стабильный поставщик, чья продукция не ?скачет? от партии к партии, — это уже экономия на контроле входящего сырья и снижение технологических рисков.
Часто экономию ищут в снижении дозировки. Это правильный путь, но опасный. Есть риск ?недодать? и провалить извлечение на ключевых операциях. Гораздо эффективнее, на мой взгляд, оптимизировать точку и способ подачи. Инжекция реагента прямо в камеру флотомашины, а не в общий пульпопровод за километр до нее, иногда дает больший эффект, чем замена самого реагента. Коллектор просто не успевает десорбироваться или вступить в паразитные реакции.
Тема, которая становится все горячее. Традиционные серо- и азотсодержащие коллекторы под пристальным вниманием экологов. Их разложение в хвостохранилищах, потенциальное образование токсичных соединений — это реальный вызов. Отрасль движется в сторону более ?зеленых?, биоразлагаемых реагентов. Пока они часто дороже и могут уступать в эффективности, но тренд очевиден. Давление регулирующих органов будет только усиливаться.
Это создает новое поле для разработок. Идеальный флотационный коллектор будущего — высокоселективный, эффективный при низких дозах, нетоксичный и полностью разлагаемый. Над этим бьются научные группы и передовые компании. Упомянутая ранее компания из Шэньяна, судя по спектру ее деятельности (промышленная очистка, электронные материалы), явно имеет компетенции в области тонкого органического синтеза и очистки. Такие компетенции как раз и могут стать основой для разработки реагентов нового поколения.
На практике мы уже сталкиваемся с требованиями по замене реагентов. На одном из проектов пришлось срочно искать альтернативу классическому реагенту из-за ужесточения экологических норм в регионе. Переход занял почти полгода — подбор, испытания, согласования. Это было напряженное время, но в итоге нашли компромиссный вариант. Главный вывод: думать об экологии нужно не когда пришел штраф, а заранее, на этапе проектирования технологии.
Итак, что в сухом остатке? Флотационный коллектор — это не просто строчка в спецификации. Это динамичный инструмент, требующий постоянного внимания и понимания. Нужно глубоко знать свою руду, свою воду, свои аппараты. Лаборатория — ваш лучший друг, но ее данные — это модель, которую всегда нужно проверять и корректировать в реальных условиях цеха.
Сотрудничество с поставщиками, которые мыслят не только категориями продаж, а понимают технологию, бесценно. Когда поставщик, будь то глобальный гигант или специализированная фирма вроде ООО Шэньян Ихуа Новые Материалы (eschemy.ru), готов вникнуть в проблему, предложить нестандартное решение или гарантировать беспрецедентную стабильность поставок — это дорогого стоит. Их заявленный охват более 30 стран косвенно подтверждает способность адаптироваться к разным требованиям и стандартам.
Будущее, мне видится, за гибкостью и адаптивностью. Возможно, появятся ?умные? реагенты, чьи свойства можно немного менять прямо на фабрике, в зависимости от текущего состава питания. Или системы онлайн-мониторинга концентрации реагента в пульпе с автоматической подстройкой дозы. Но основа всего — это эмпирический опыт, накопленный годами проб, ошибок и наблюдений. Без этого все технологии — просто пустой звук. Главное — не переставать экспериментировать и думать, почему сегодня флотация пошла не так, как вчера. Ответ почти всегда кроется в деталях.
ООО Шэньян Ихуа Новые Материалы. специализируется на производстве и продаже чистых химикатов и современных материалов для электронной промышленности. Опираясь на свой обширный опыт, компания обслуживает различные отрасли, включая литий-ионные аккумуляторы, интегральные схемы (ИС), жидкокристаллические дисплеи (ЖК-дисплеи), изоляционные материалы, медицину, строительство, промышленную очистку и производство пестицидов. Компания сотрудничает более чем со 100 компаниями и имеет маркетинговую сеть, охватывающую более 30 стран и регионов.
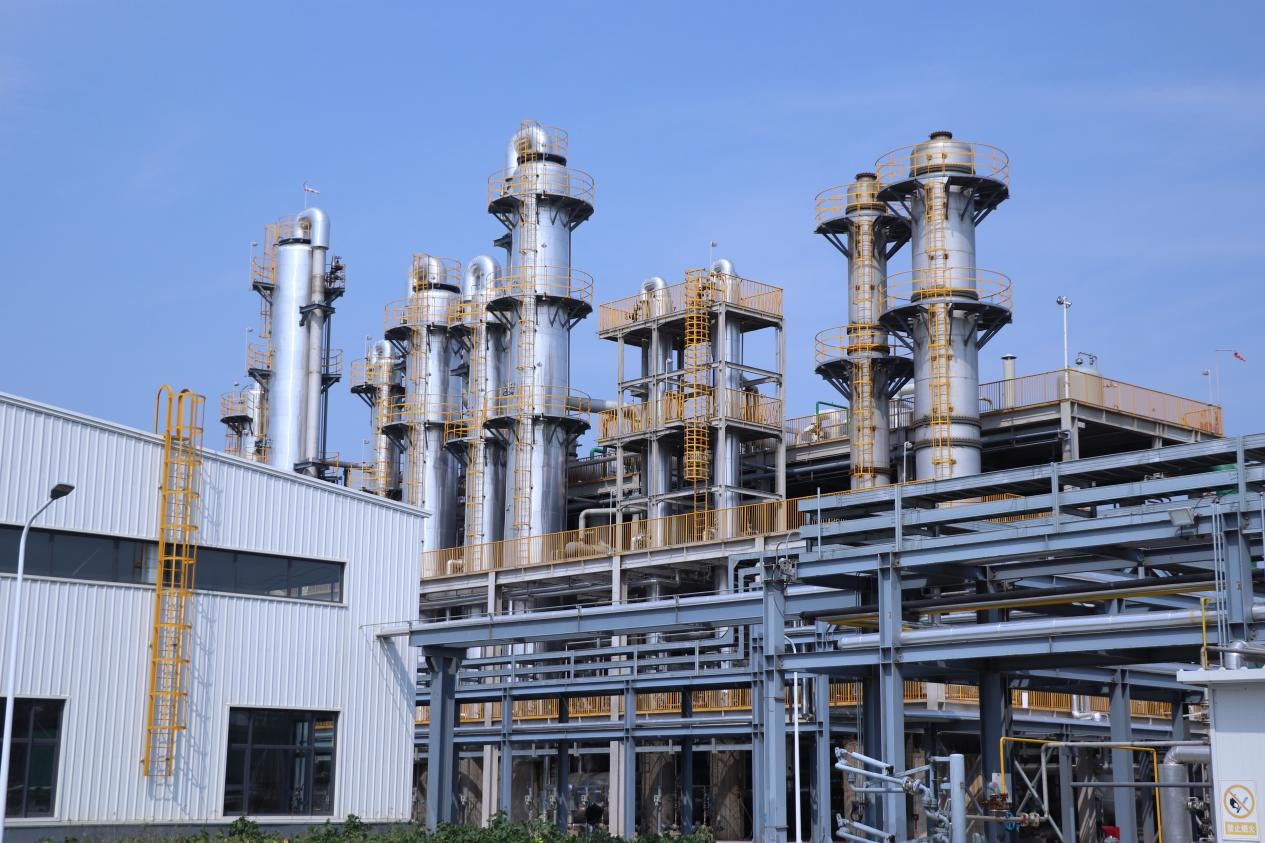
Производственная база занимает площадь 14 280 квадратных метров.Здание нашего завода имеет уникальный дизайн и разумную структуру, позволяющую максимизировать эффективность производства и комфорт сотрудников. Каждый дюйм земли тщательно планируется и управляется в соответствии с нашими строгими производственными стандартами и требованиями контроля качества. Здесь у нас первоклассное производственное оборудование, профессиональная производственная команда и строгая система контроля качества. Мы считаем, что только лучшая окружающая среда и оборудование позволяют производить лучшую продукцию.
Мы установили тесные отношения сотрудничества с такими логистическими портами, как Санкт-Петербург, Новороссийск и Владивосток, и стремимся предоставить вам универсальные и комплексные логистические решения. Независимо от того, в какую страну или регион необходимо отправить ваш товар, мы можем предоставить вам наиболее подходящее логистическое решение.
Мы сочетаем глобальное расположение с профессиональным и ведущим позиционированием в бизнесе и стремимся стать ориентированной на клиента, профессиональной и эффективной компанией в области химии материалов.Благодаря нашему опыту в области химии материалов и углубленному сотрудничеству с клиентами мы предоставляем различия, продукты и решения для создания лучшего и устойчивого будущего для мира.
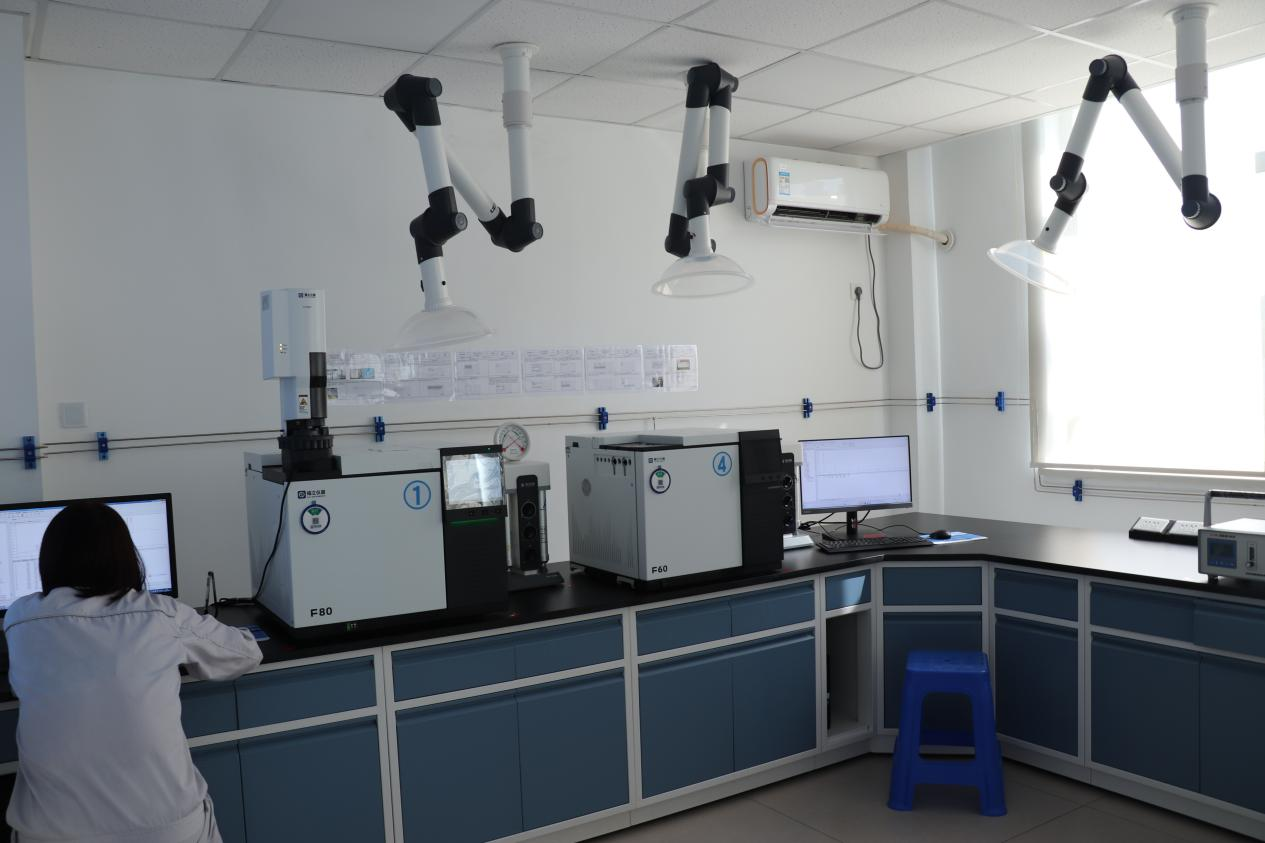
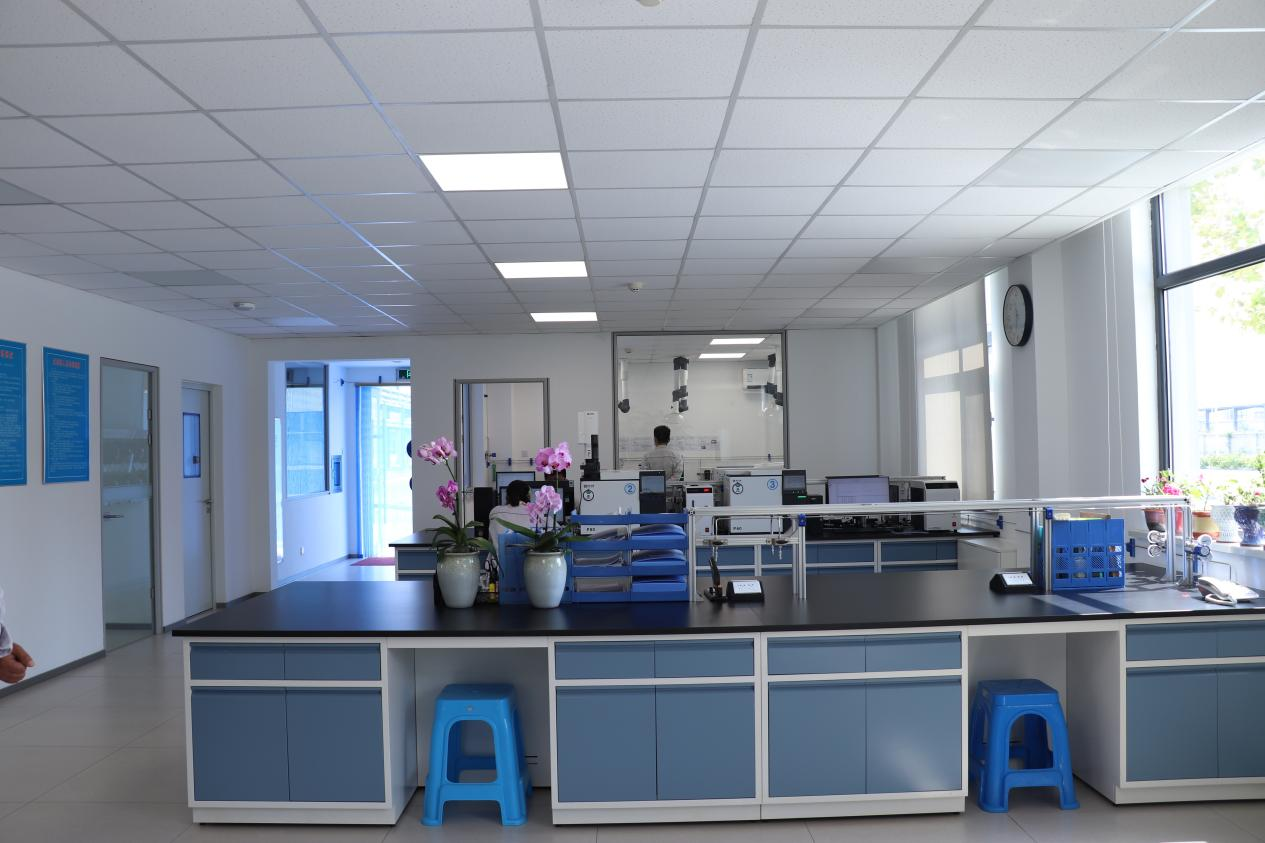
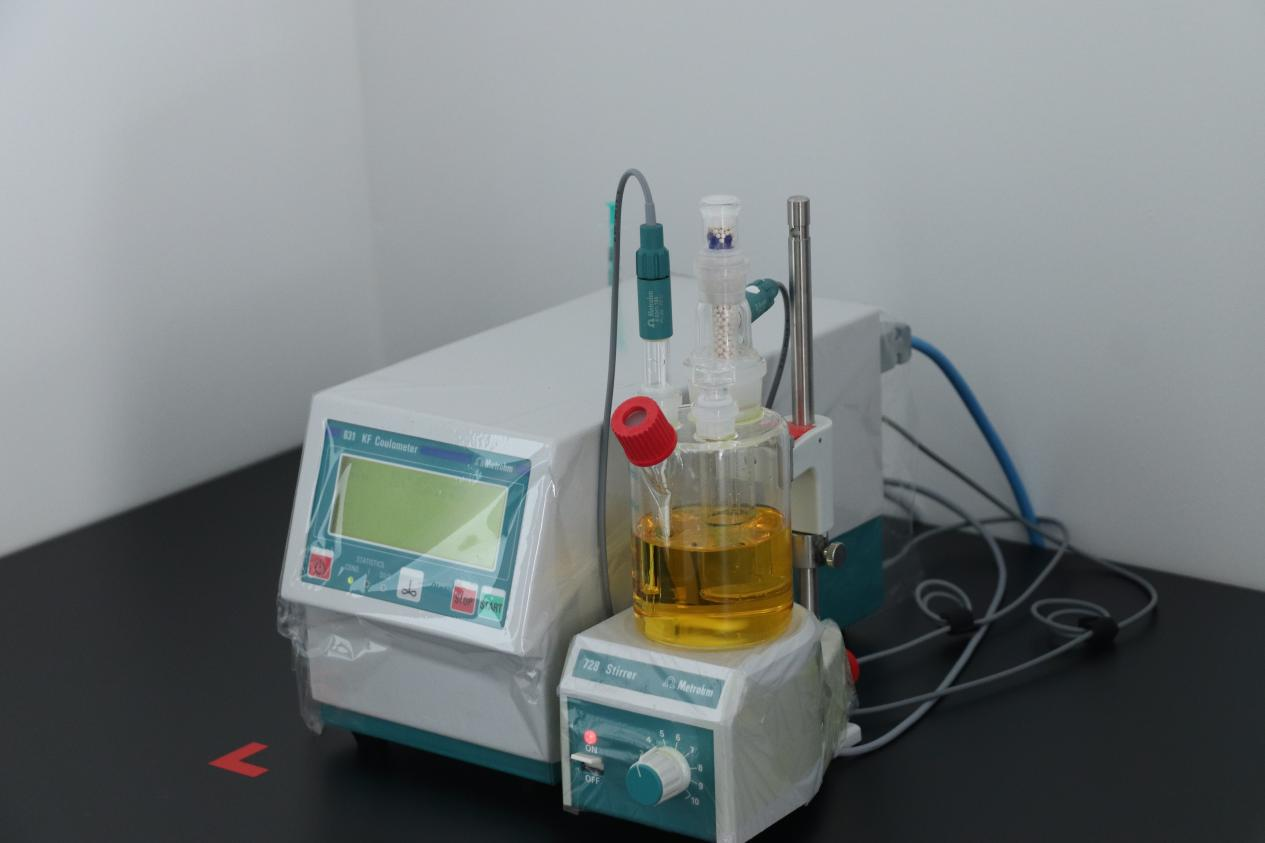
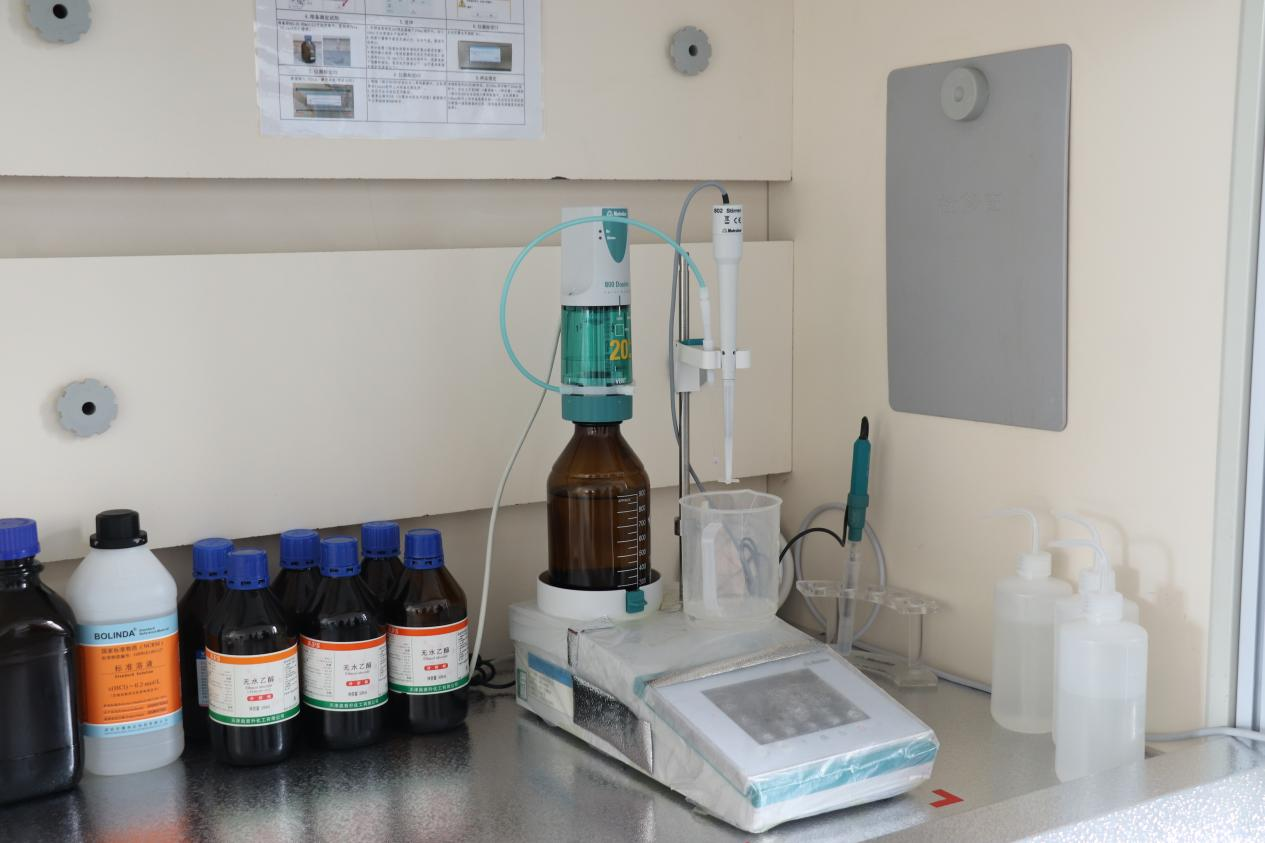
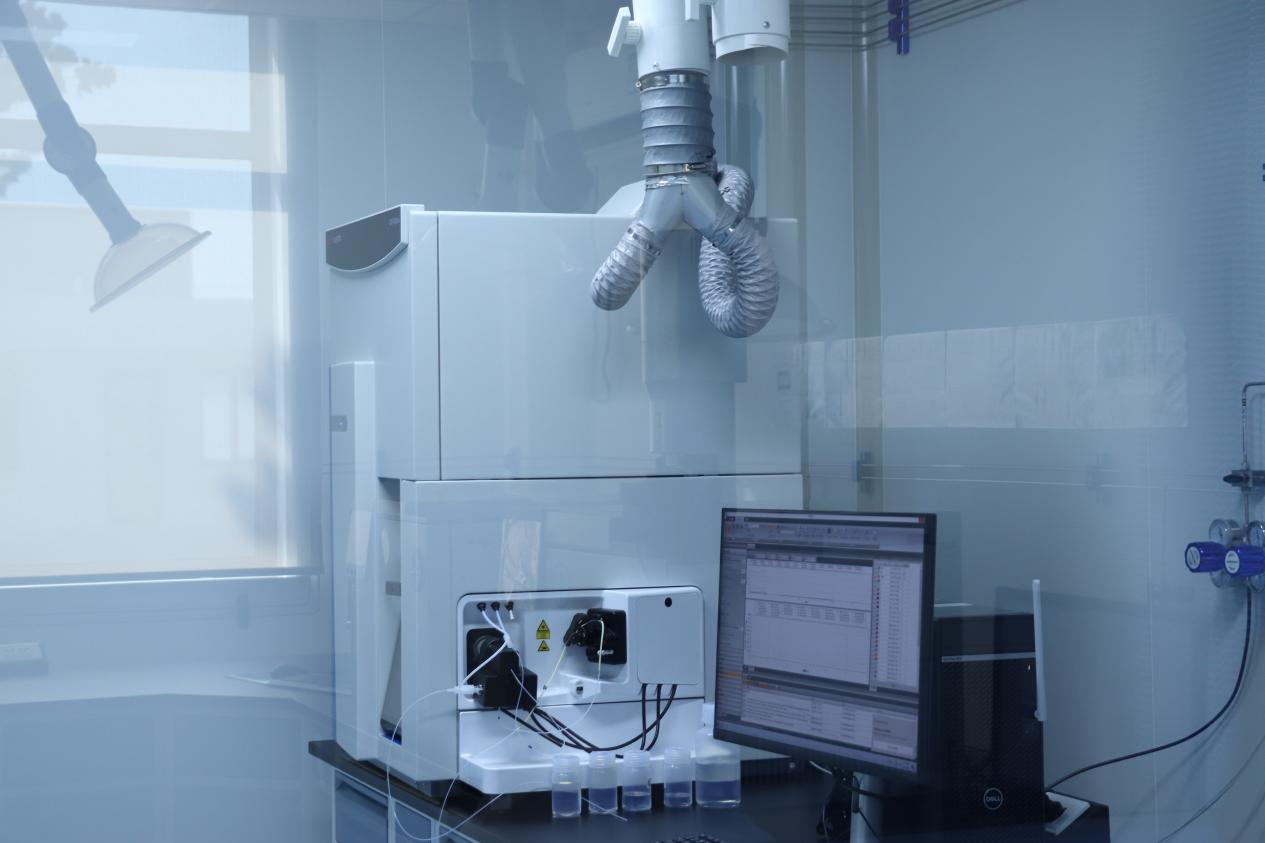
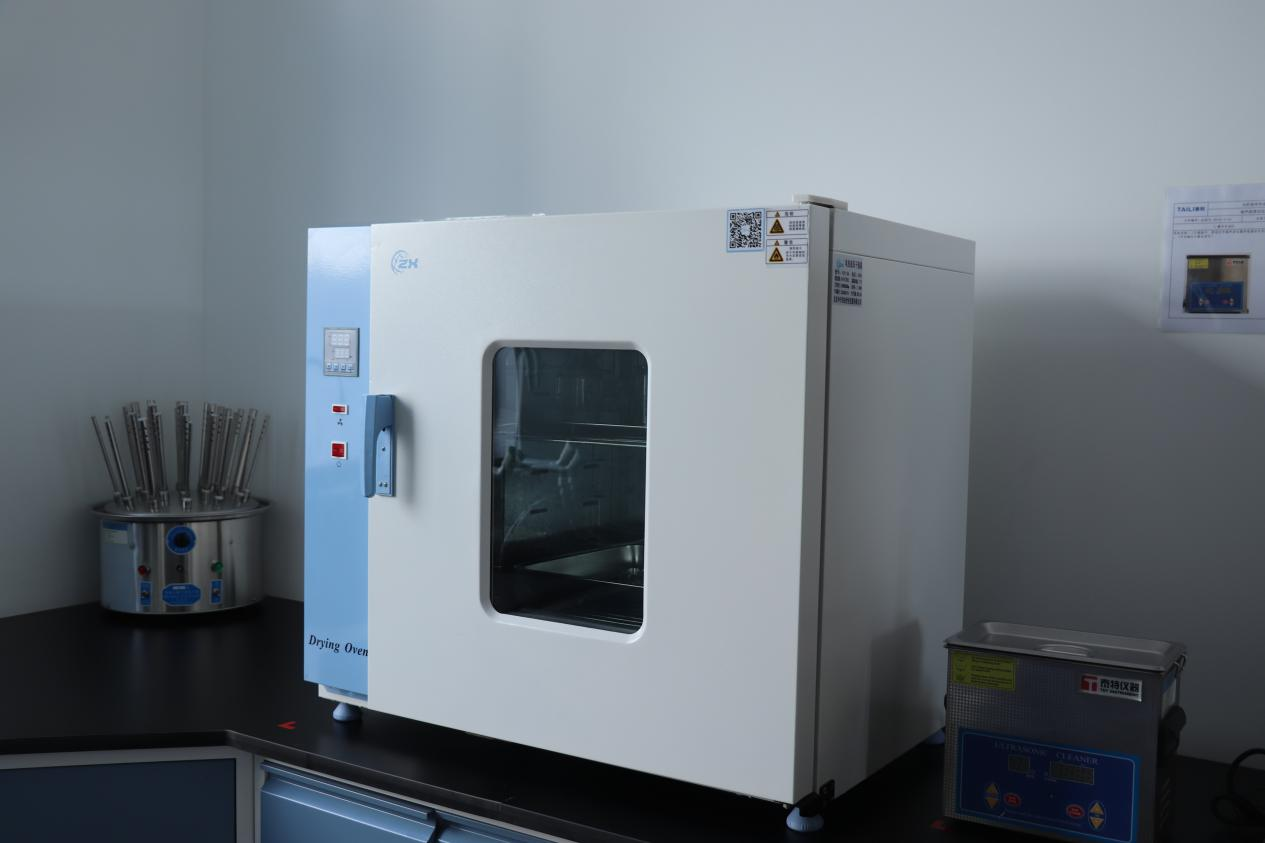
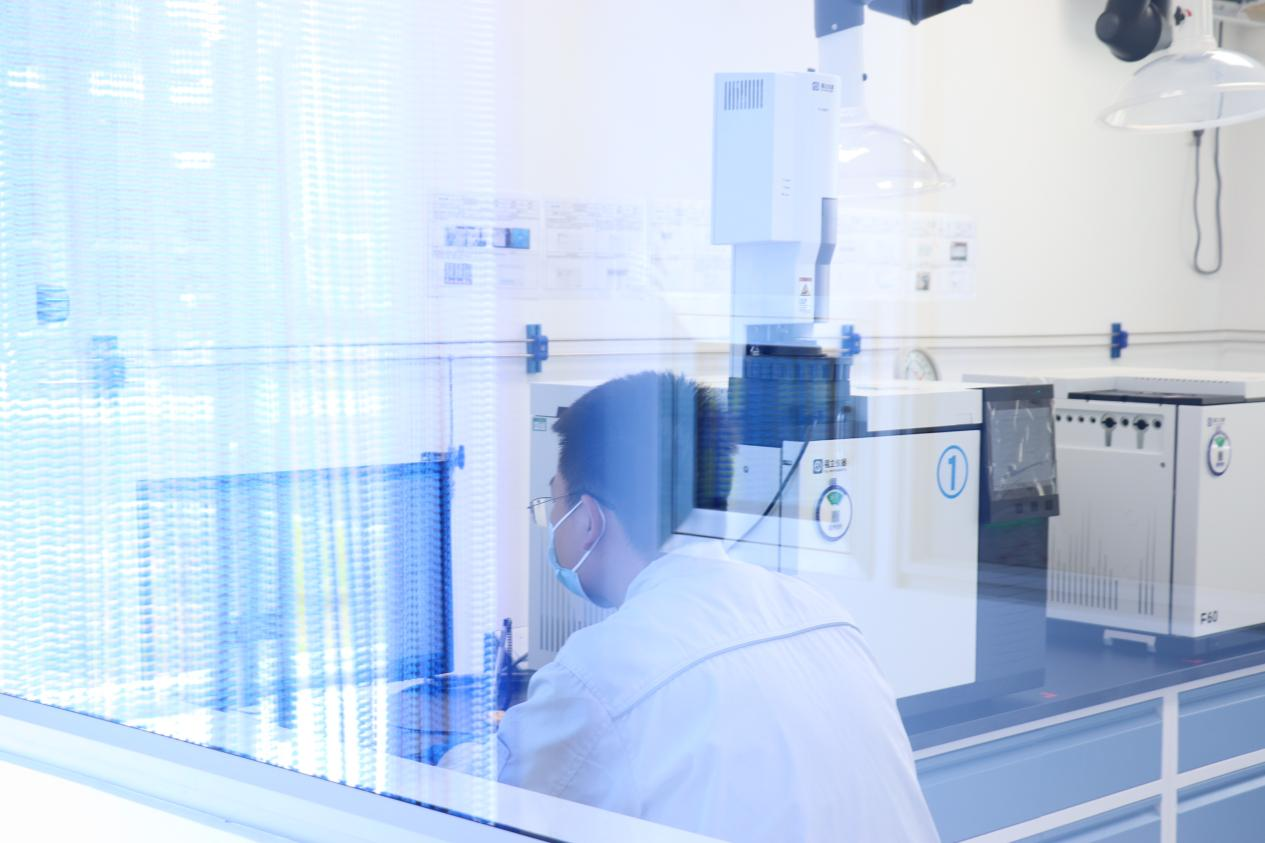
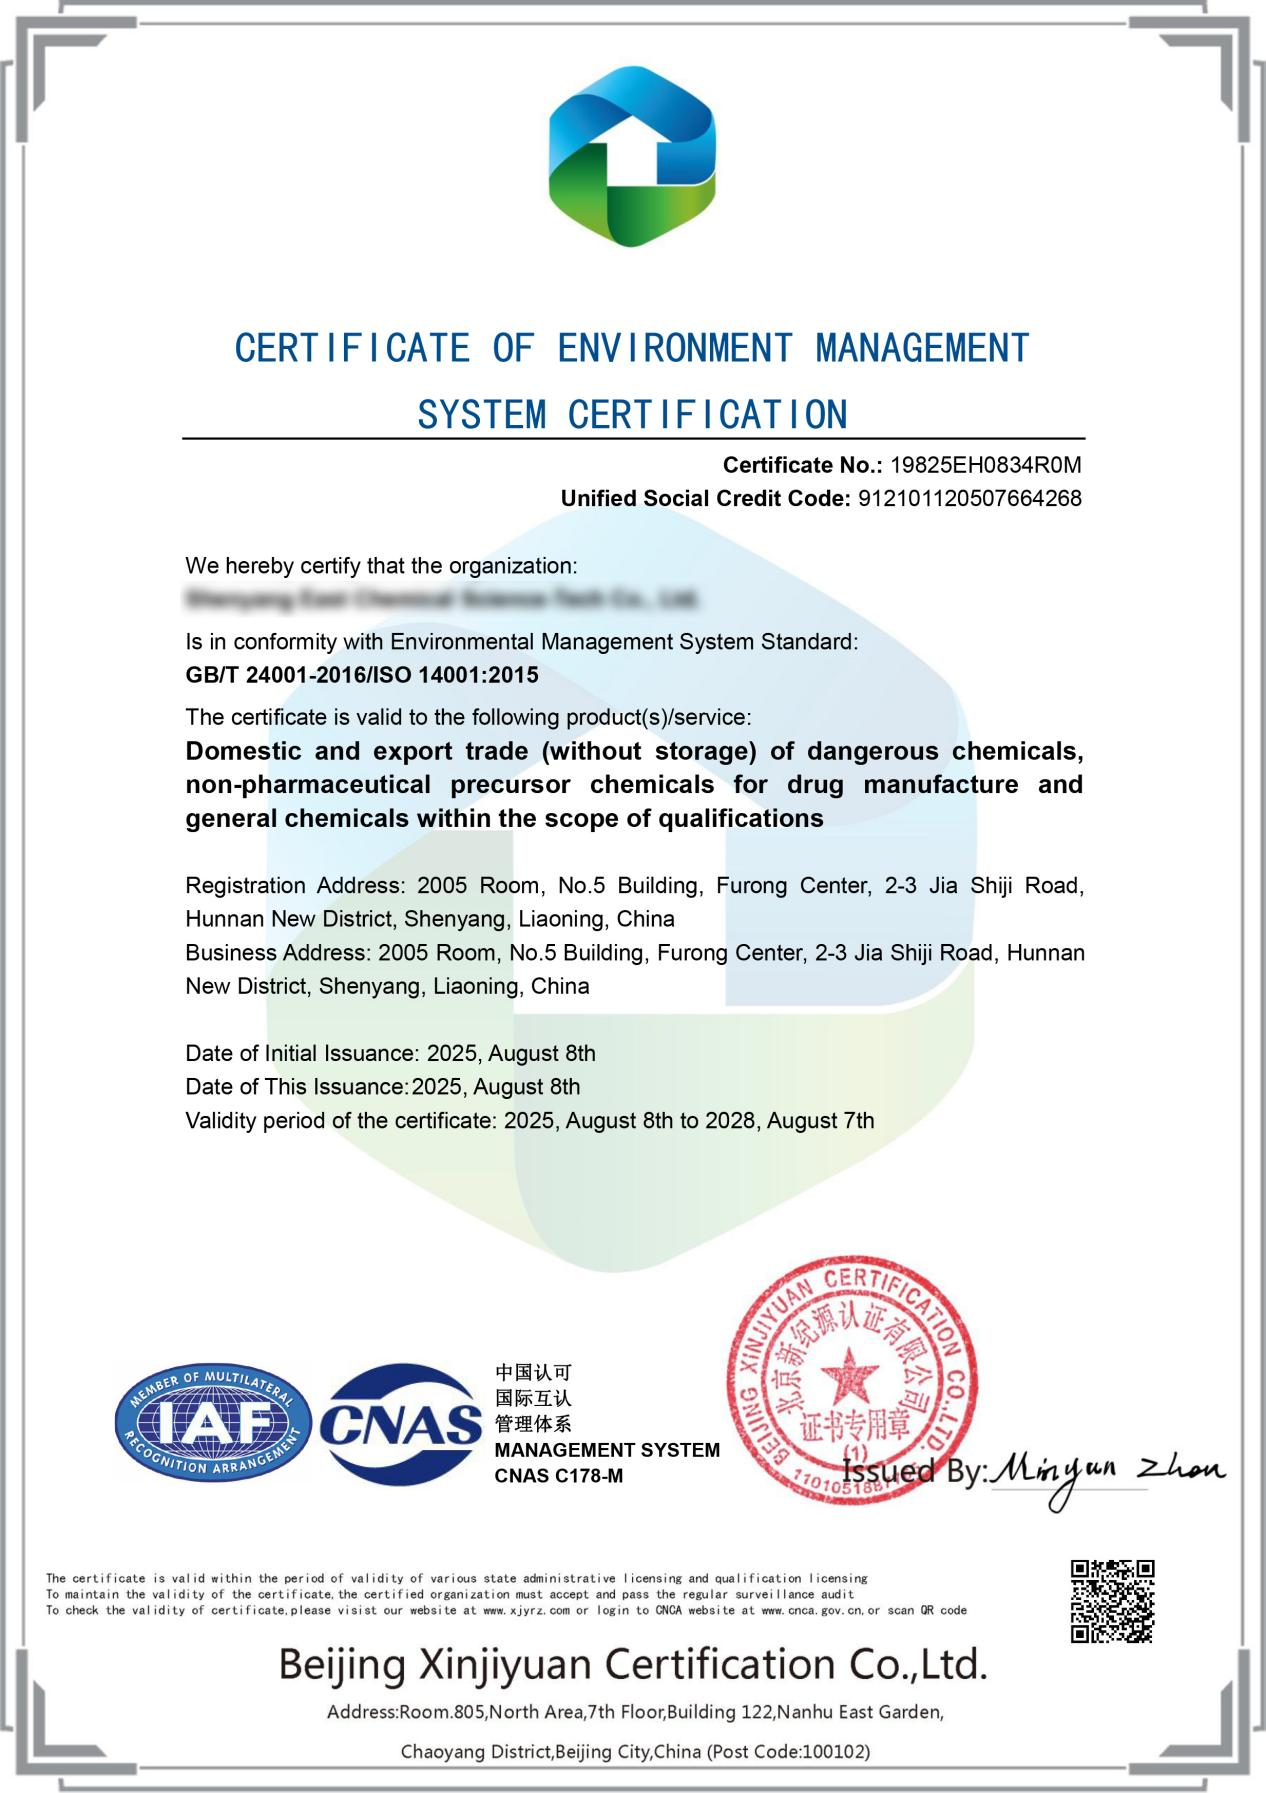
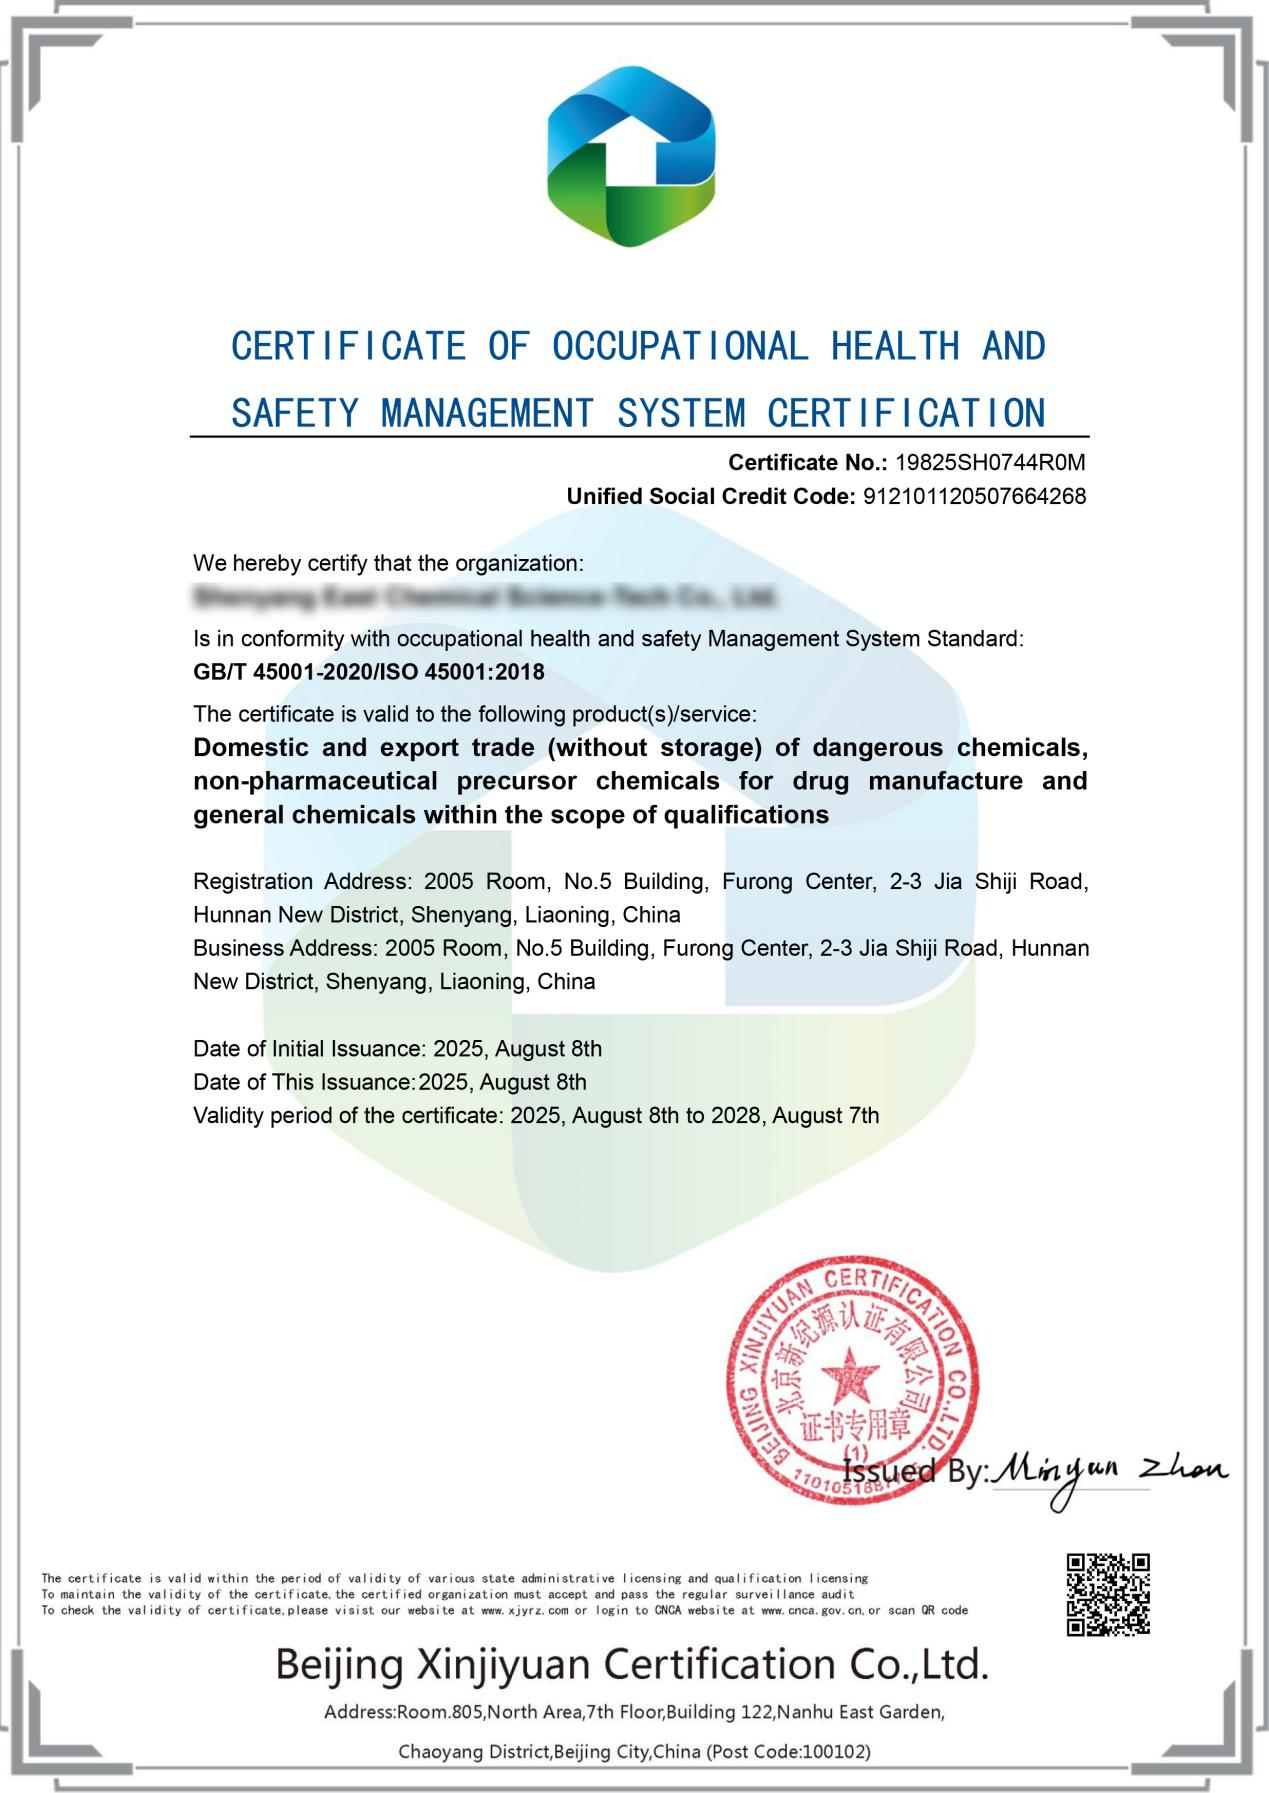
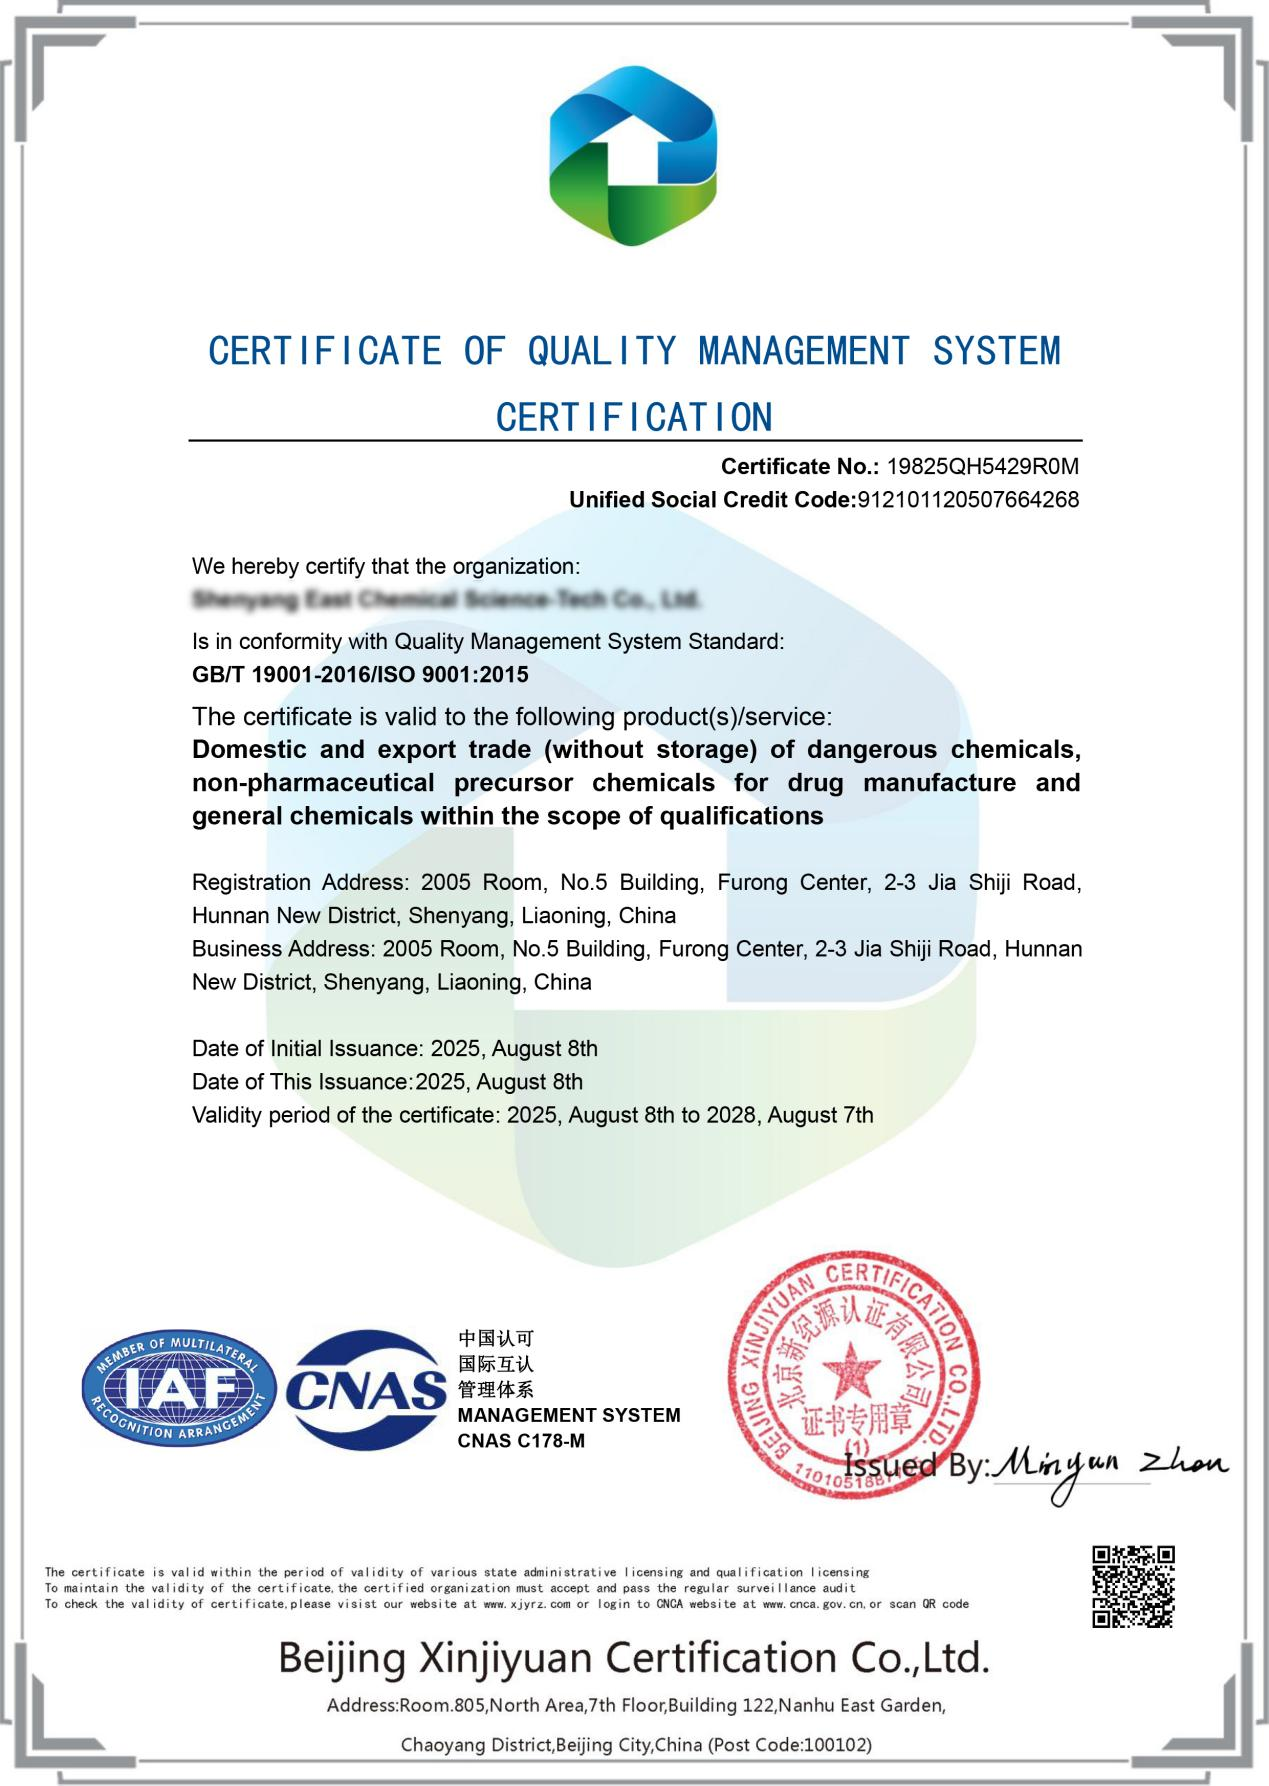
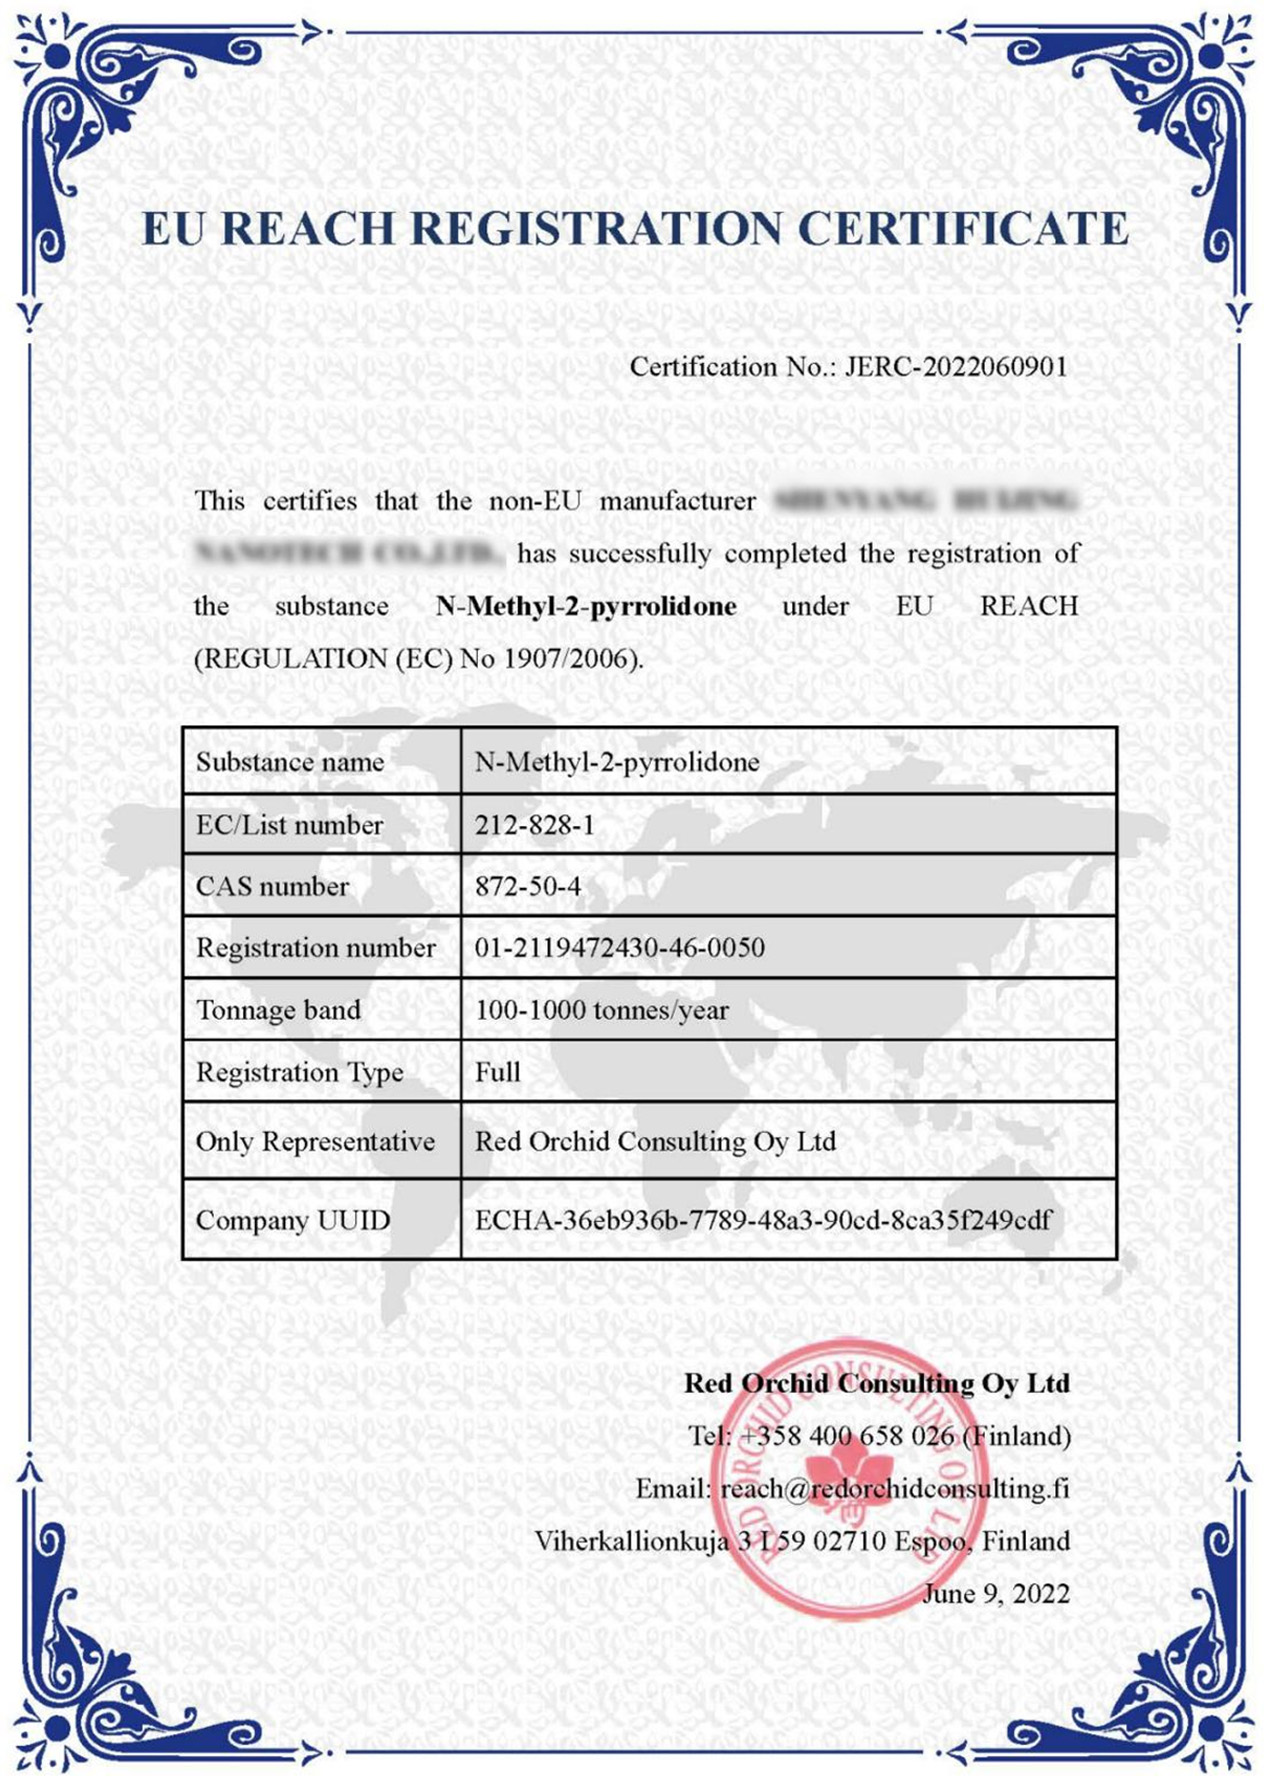
Наши продукты прошли все необходимые сертификационные испытания и соответствуют международным стандартам качества.
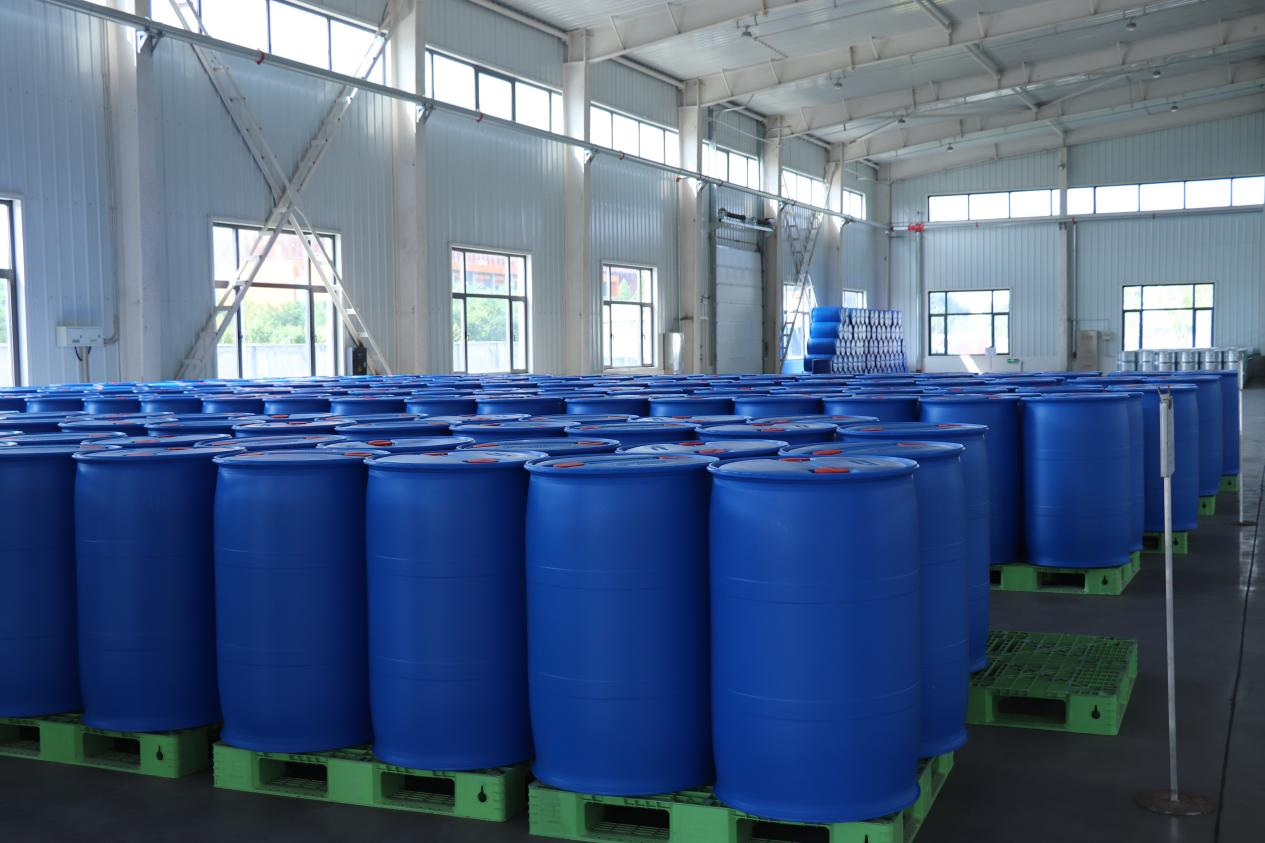
Наши продукты используются в различных сферах и условиях, обеспечивая оптимальный результат.
Собственное производство Завод в Шэньяне (14 280 м²), контроль качества на всех этапах
Сертификация Соответствие ISO 9001, возможность предоставления COA, MSDS, спецификаций
Гибкость поставок Упаковка от 1 кг до контейнерных партий, OEM-услуги
Ценовая конкурентоспособность На 15–30% ниже европейских аналогов при сопоставимом качестве
Локальная поддержка Ответ на запрос в течение 8 часов, техническая консультация на русском
Минимальный объем заказа может различаться для разных продуктов. Пожалуйста, проверьте конкретную информацию на странице продукта или свяжитесь с нами для уточнения.
Мы предлагаем услуги быстрой доставки, такие как EMS, DHL, TNT, FedEx, UPS, авиаперевозки и морские перевозки, в зависимости от ваших требований.
Мы обязуемся отправить товар в указанные сроки после подтверждения заказа. Конкретные сроки доставки будут сообщены при подтверждении заказа.
Вся наша продукция соответствует соответствующим международным стандартам и сопровождается соответствующими сертификатами качества для обеспечения безопасности и соответствия требованиям.
Свяжитесь напрямую с отделом продаж.