Поддержка по электронной почте
contact@eschemy.comПозвоните в службу поддержки
+86-24-31566438
Добро пожаловать на наш сайт !
Когда говорят про технологию органического растворителя, многие сразу представляют просто бочку с жидкостью, которую куда-то заливают. Это, конечно, грубейшее упрощение. На деле — это целый пласт инженерных и химических задач, от чистоты субстанции до утилизации паров. И здесь часто кроется подвох: кажущаяся простота процесса приводит к ошибкам на этапе масштабирования лабораторных наработок. Сам через это проходил.
В электронной промышленности, особенно в производстве литий-ионных аккумуляторов или покрытий для ЖК-дисплеев, требования к чистоте растворителя зашкаливают. Речь идет о содержании металлов-примесей на уровне ppb (частей на миллиард). Партия, которая на бумаге соответствует спецификации, на практике может ?убить? целую линию из-за следов натрия или калия, которые не учли при анализе водной фазы после синтеза.
Мы как-то работали над одним высокочистым эфиром для фоторезистов. Лабораторные образцы были идеальны. Запустили опытно-промышленную партию — и пошли жалобы от заказчика на дефекты структуры. Оказалось, при увеличении объема в реакторе изменилась динамика отгонки легких фракций, и в целевом продукте осталось чуть больше метанола. ?Чуть? — это 0.01%, но для процесса травления кремниевой пластины это оказалось критично. Пришлось полностью пересматривать температурный профиль колонны.
В этом контексте подход таких поставщиков, как ООО Шэньян Ихуа Новые Материалы, мне понятен. Их акцент на чистые химикаты для электроники — это не маркетинг, а ответ на реальную боль. Когда видишь их спецификации на N-метилпирролидон для аккумуляторов, где расписано содержание каждого потенциального загрязнителя, понимаешь, что они в теме. Их сайт, https://www.eschemy.ru, в этом плане довольно информативен — видно, что спецификации составлялись с участием технологов, а не только менеджеров по продажам.
Еще один момент, который часто упускают из виду — это совместимость растворителя с конструкционными материалами и целевыми компонентами системы. Особенно остро это стоит в медицине и при производстве изоляционных материалов.
Классический пример — использование диметилформамида (ДМФА) в композициях с определенными типами полиимидов. Сам по себе ДМФА — отличный растворитель. Но при длительном контакте с некоторыми марками нержавеющей стали в условиях даже небольшого нагрева (скажем, от циркуляционного насоса) может запускаться каталитическое разложение с образованием диметиламина. А это уже и токсичность, и изменение pH среды, и, как следствие, потеря стабильности всей полимерной композиции.
У нас был проект по созданию пропиточного состава для электроизоляции. В качестве органического растворителя выбрали сложный эфир. Все тесты были хороши. Но в полевых условиях, после полугода работы агрегата, изоляция начала темнеть и терять свойства. Разбирались долго. Оказалось, в рецептуре был катализатор полимеризации, остаточные количества которого вступали в медленную трансэтерификацию с самим растворителем при рабочей температуре. Растворитель не был инертным ?наполнителем?, он был активным участником процесса, просто его роль проявилась с большой задержкой.
Все красивые технологические схемы в цехе могут разбиться о суровую реальность склада и транспортировки. Возьмем тот же тетрагидрофуран (ТГФ). Отличный органический растворитель, широко применяется. Но его способность образовывать перекиси при хранении на свету и с доступом воздуха — это постоянная головная боль. Технологическая инструкция требует проверки на перекиси перед каждым использованием. На бумаге — одна строчка. На практике — нужно иметь надежные тест-полоски, обучать персонал, вести журнал. А если партия большая и используется месяц? Контроль становится постоянным.
Или история с рекуперацией паров. Современные нормы по выбросам ЛОС (летучих органических соединений) жесткие. Установка угольных адсорберов или каталитических дожигателей — это огромные капитальные затраты. Часто для малых и средних производств, которые работают с разными растворителями, это неподъемно. Выход ищут в кооперации или использовании услуг специализированных компаний по регенерации. Видно, что глобальные игроки, вроде упомянутой ООО Шэньян Ихуа Новые Материалы с их сетью в 30 стран, строят логистику с учетом таких вопросов — возможность поставки в специализированной таре, отработанные маршруты, что косвенно снижает риски при транспортировке.
При выборе технологии органического растворителя часто смотрят только на цену за килограмм или литр. Это фатальная ошибка. Надо считать полную стоимость владения. Сюда входит: стоимость рекуперации (или утилизации отходов), потери на испарение, затраты на системы взрывопожароопасности и вентиляции, стоимость аналитического контроля на каждом этапе.
Был у меня опыт замены одного хлорированного растворителя на более ?зеленый? аналог в процессе очистки. Закупная цена нового была выше на 15%. Казалось бы, проигрыш. Но при детальном расчете выяснилось, что новый растворитель регенерировался простой перегонкой с выходом 92% против 70% у старого. Его пары не требовали дорогой системы каталитического дожигания, достаточно было конденсации. А главное — резко упали затраты на утилизацию отходов (шламов), так как новый растворитель не содержал хлора и мог быть переработан. В итоге общая экономика процесса улучшилась на 25% за год.
Это к вопросу о том, почему серьезные поставщики материалов для интегральных схем и аккумуляторов не гонятся за самой низкой ценой. Их ценность — в обеспечении стабильного качества, которое минимизирует риски дорогостоящих простоев на стороне клиента. Надежность цепочки поставок, которую декларирует компания из Шэньяна, обслуживая более 100 компаний, в этой логике — не менее важный параметр, чем технические характеристики.
Сейчас тренд, конечно, на сверхкритические флюиды, ионные жидкости, водные системы. Но я не верю в полный отказ от классических органических растворителей в обозримом будущем, особенно в высокотехнологичных отраслях. Скорее, будет идти работа по замкнутым циклам, разработке новых, более селективных и безопасных соединений, и, что критично, по глубокой рекуперации и очистке.
Перспективным видится развитие гибридных систем, где органический растворитель работает в паре, например, с мембранной технологией разделения. Или создание ?растворителей по требованию?, чьи свойства можно тонко менять внешним воздействием. Но это пока лаборатории.
В практической плоскости, для тех, кто сегодня работает на производстве, ключевое — это детальное понимание физико-химии именно своего процесса. Нельзя относиться к растворителю как к инертной субстанции. Он — полноправный компонент, влияющий на кинетику, селективность, безопасность и экономику. И опыт, в том числе негативный, полученный при столкновении с реальными проблемами очистки, совместимости или логистики, — это самый ценный актив. Именно этот опыт позволяет отличить рабочую технологию от красивой, но непрактичной схемы на бумаге.
ООО Шэньян Ихуа Новые Материалы. специализируется на производстве и продаже чистых химикатов и современных материалов для электронной промышленности. Опираясь на свой обширный опыт, компания обслуживает различные отрасли, включая литий-ионные аккумуляторы, интегральные схемы (ИС), жидкокристаллические дисплеи (ЖК-дисплеи), изоляционные материалы, медицину, строительство, промышленную очистку и производство пестицидов. Компания сотрудничает более чем со 100 компаниями и имеет маркетинговую сеть, охватывающую более 30 стран и регионов.
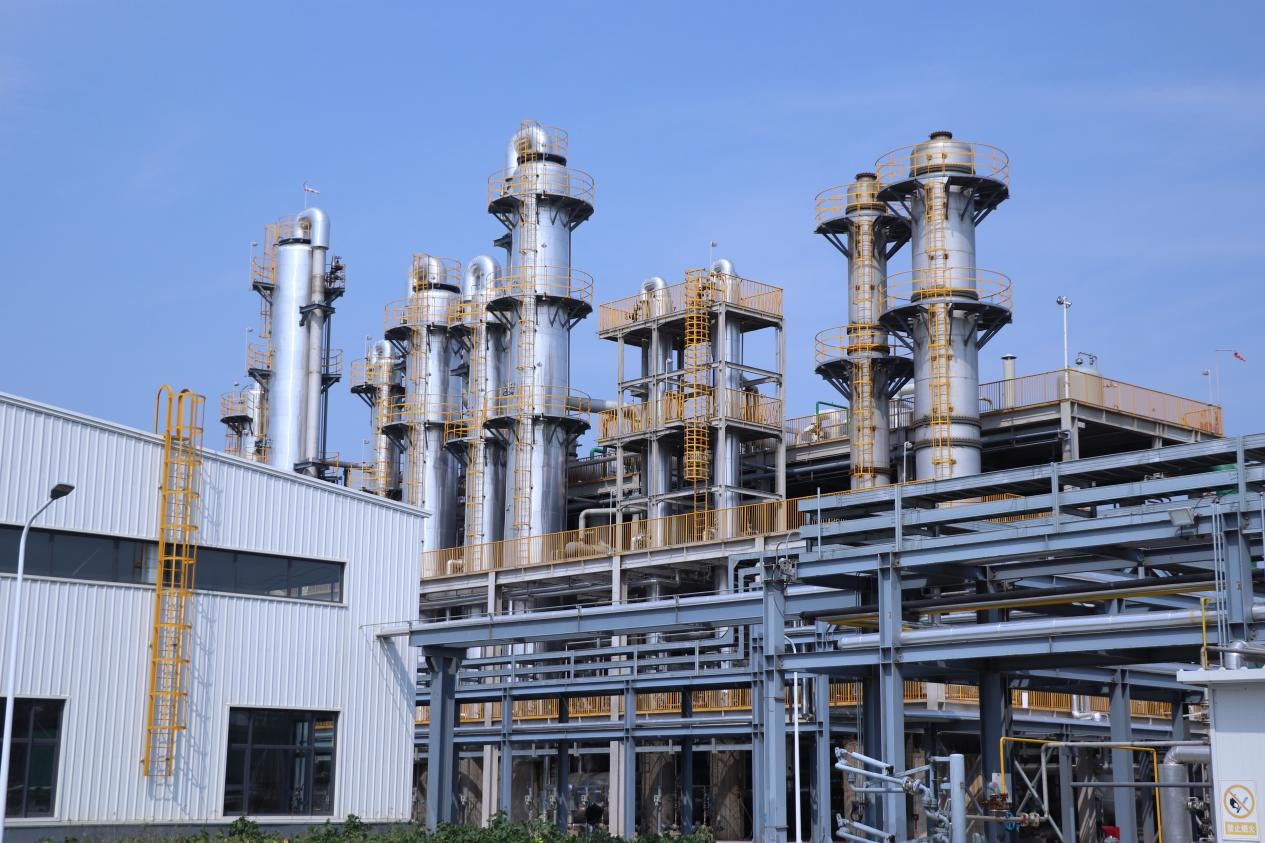
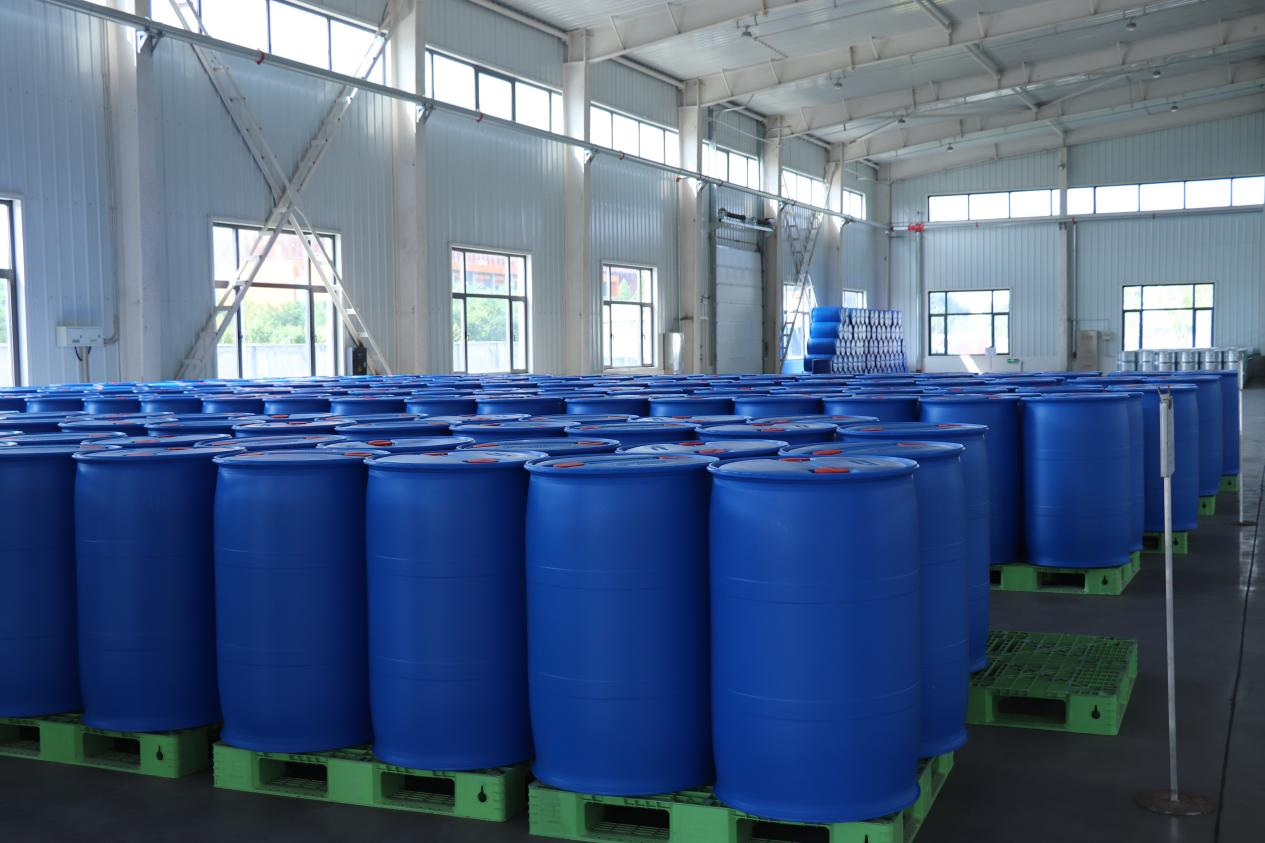
Производственная база занимает площадь 14 280 квадратных метров.Здание нашего завода имеет уникальный дизайн и разумную структуру, позволяющую максимизировать эффективность производства и комфорт сотрудников. Каждый дюйм земли тщательно планируется и управляется в соответствии с нашими строгими производственными стандартами и требованиями контроля качества. Здесь у нас первоклассное производственное оборудование, профессиональная производственная команда и строгая система контроля качества. Мы считаем, что только лучшая окружающая среда и оборудование позволяют производить лучшую продукцию.
Мы установили тесные отношения сотрудничества с такими логистическими портами, как Санкт-Петербург, Новороссийск и Владивосток, и стремимся предоставить вам универсальные и комплексные логистические решения. Независимо от того, в какую страну или регион необходимо отправить ваш товар, мы можем предоставить вам наиболее подходящее логистическое решение.
Мы сочетаем глобальное расположение с профессиональным и ведущим позиционированием в бизнесе и стремимся стать ориентированной на клиента, профессиональной и эффективной компанией в области химии материалов.Благодаря нашему опыту в области химии материалов и углубленному сотрудничеству с клиентами мы предоставляем различия, продукты и решения для создания лучшего и устойчивого будущего для мира.
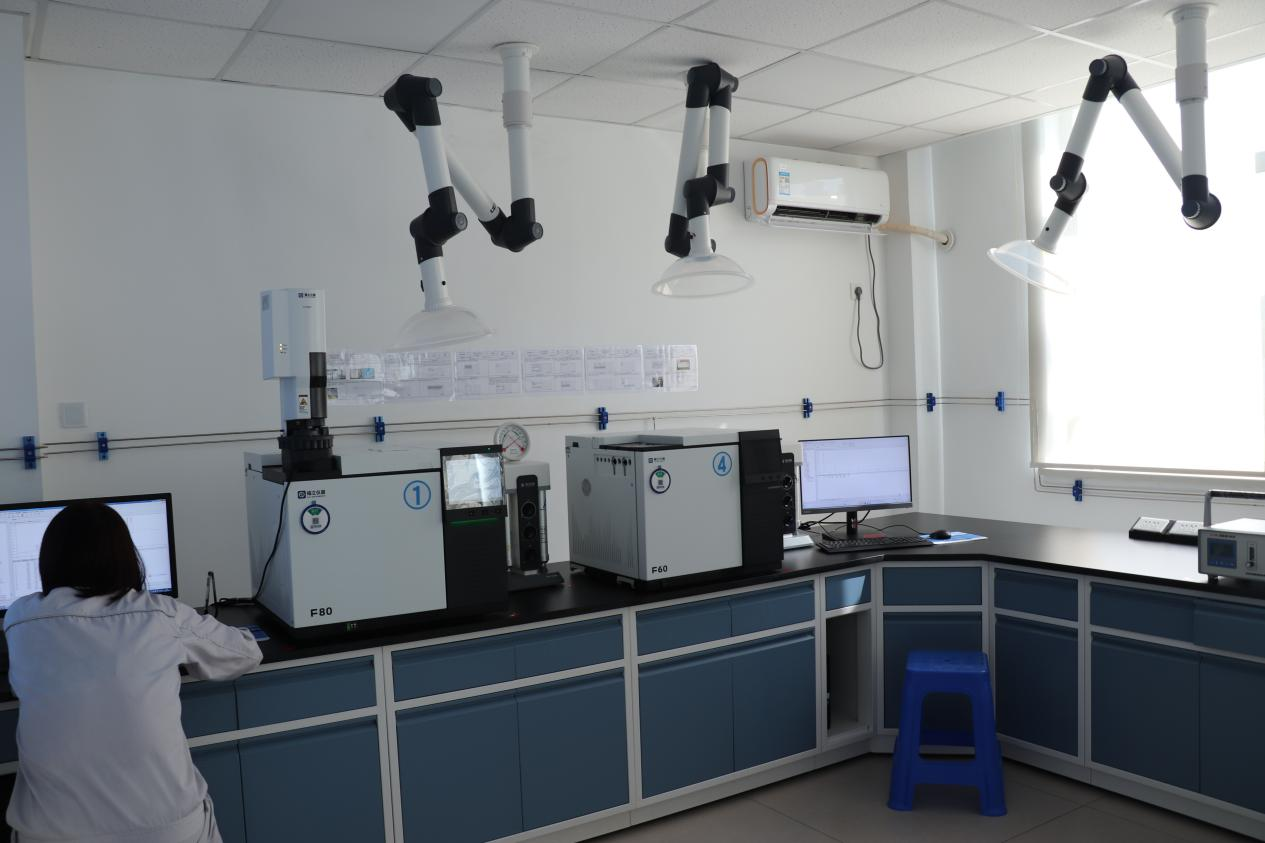
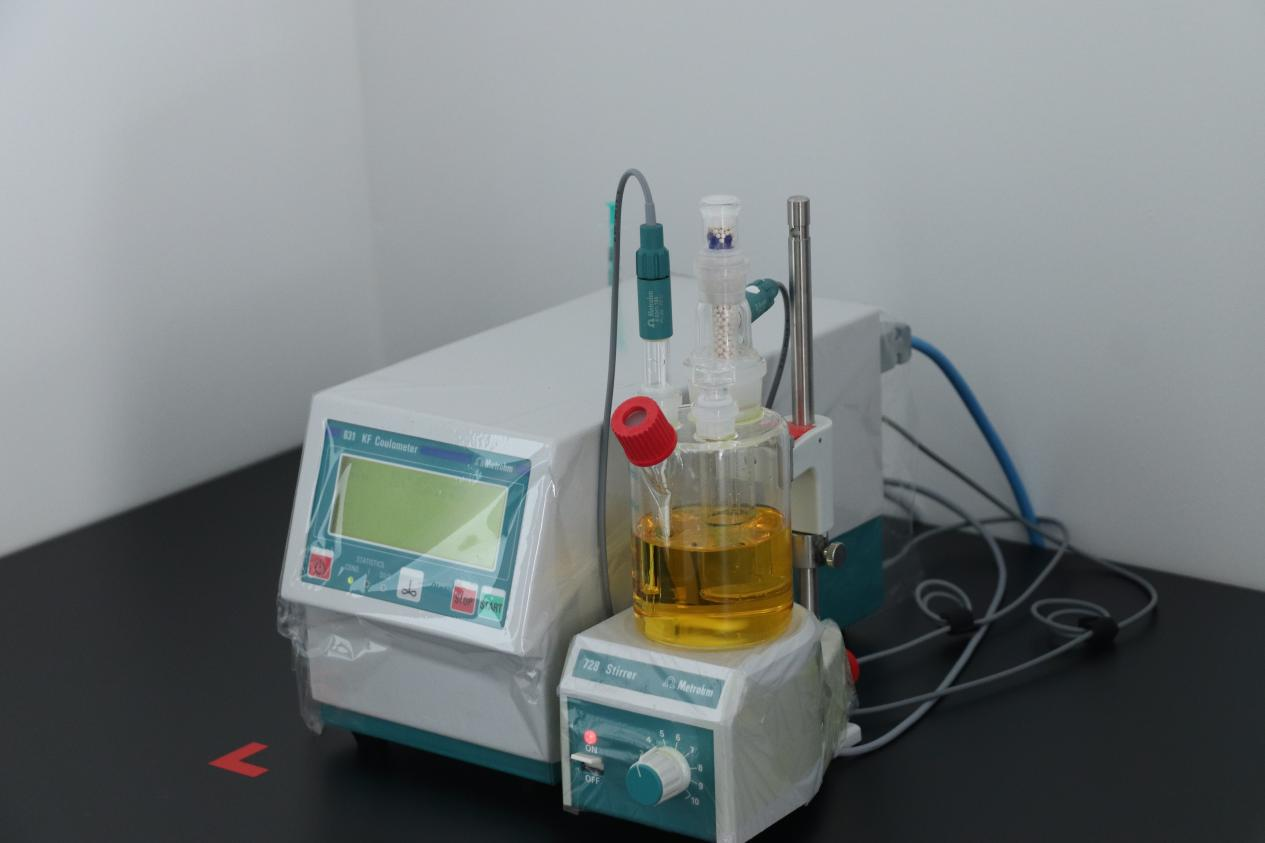
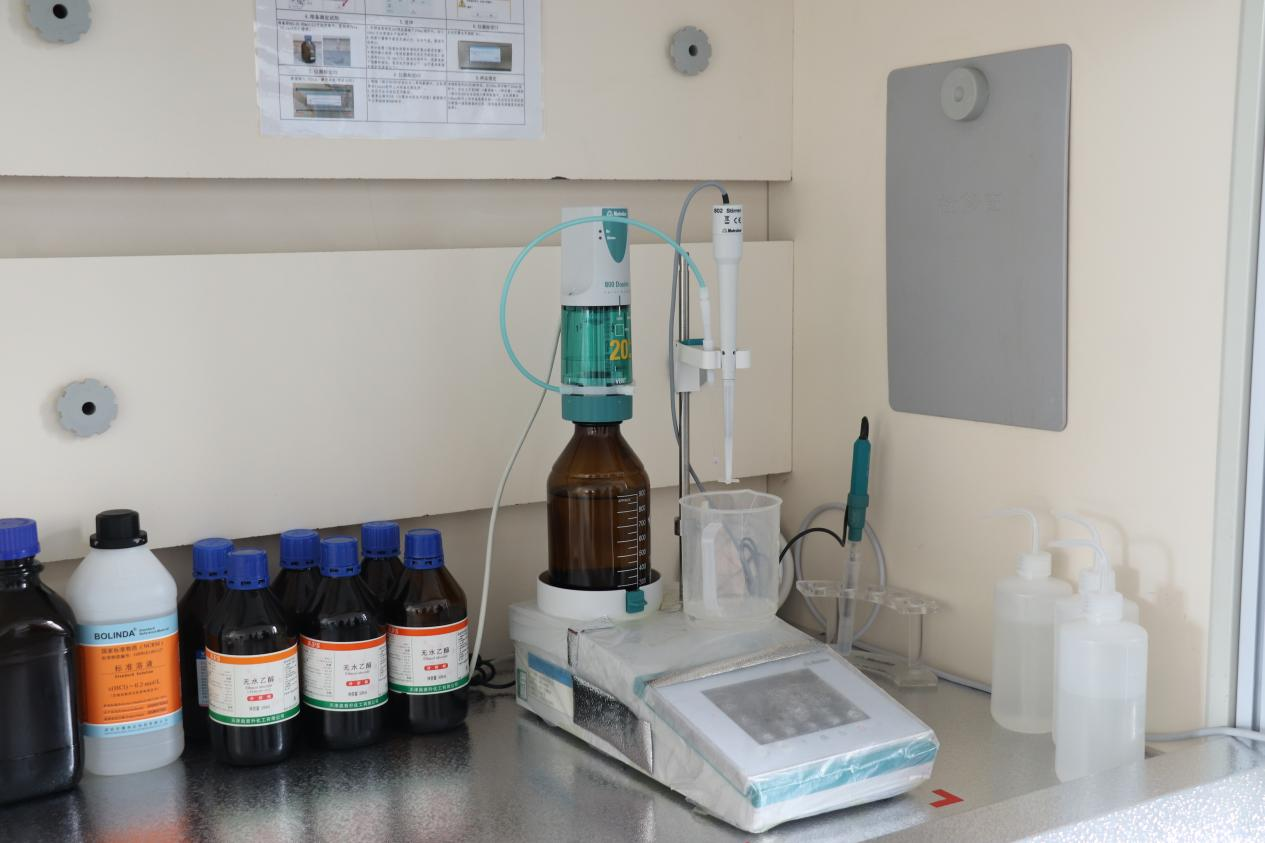
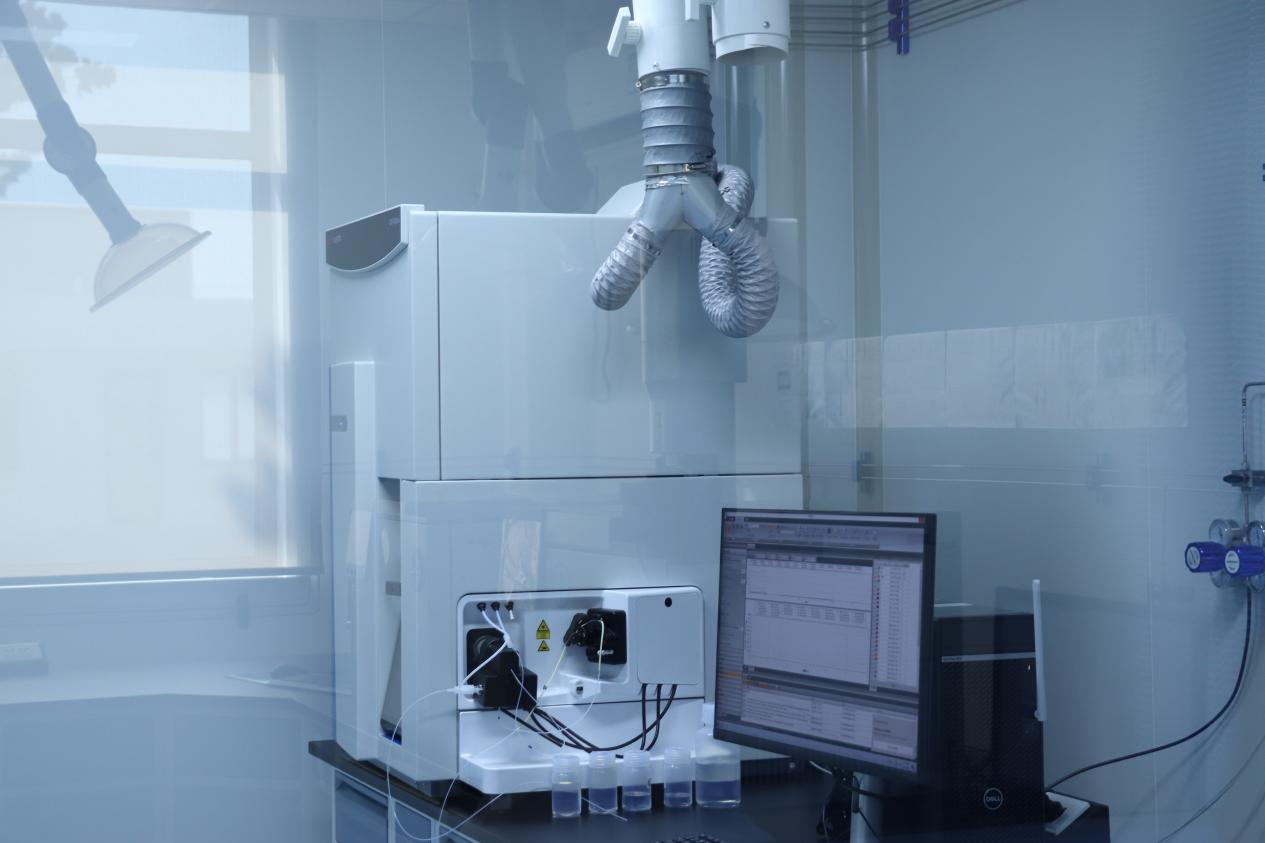
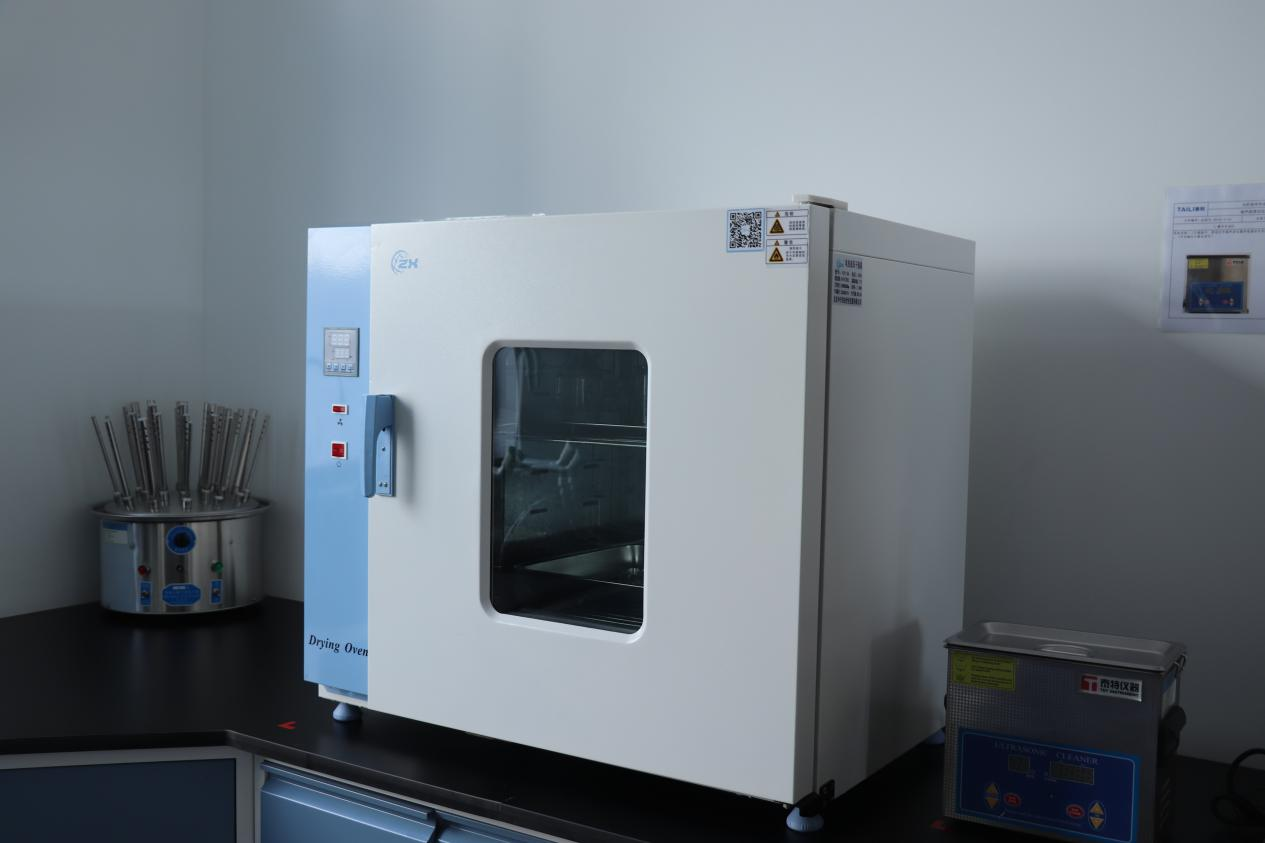
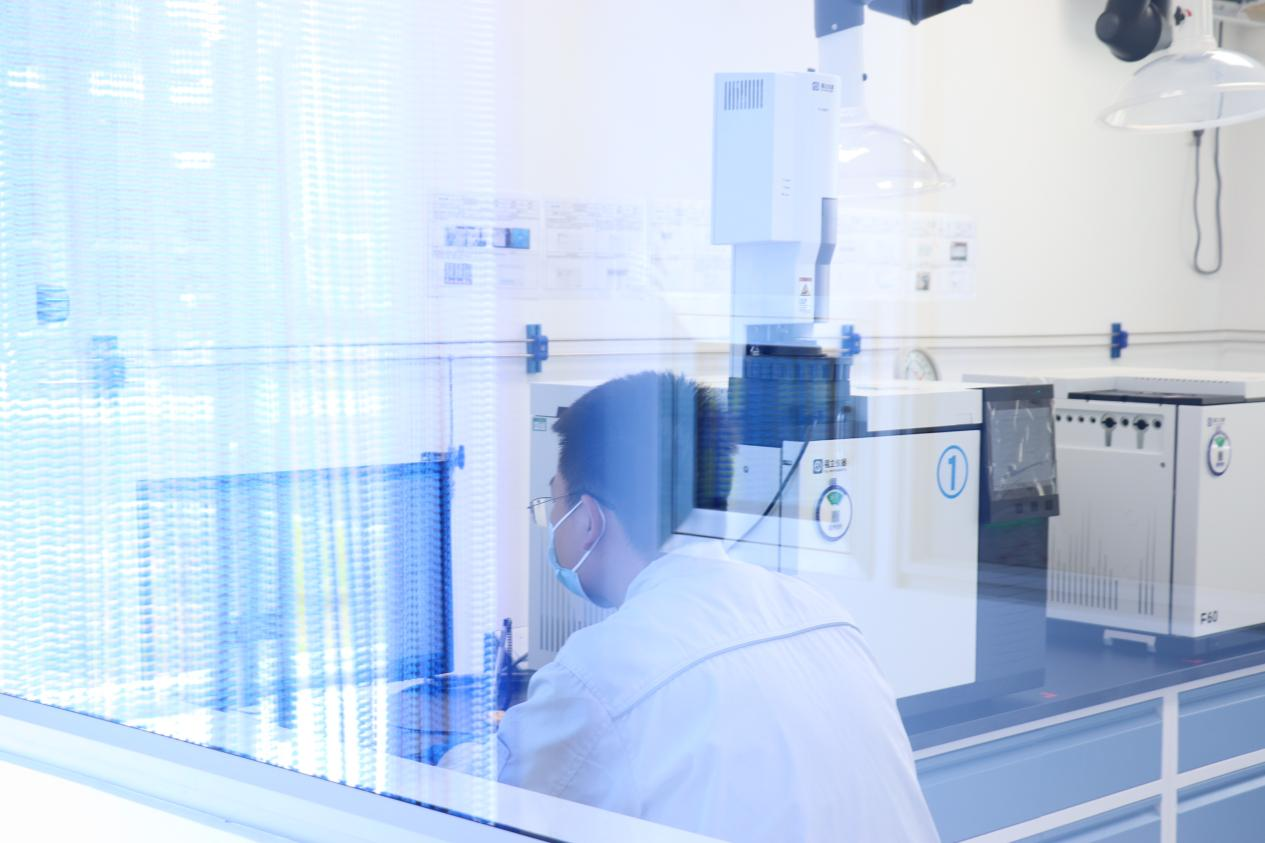
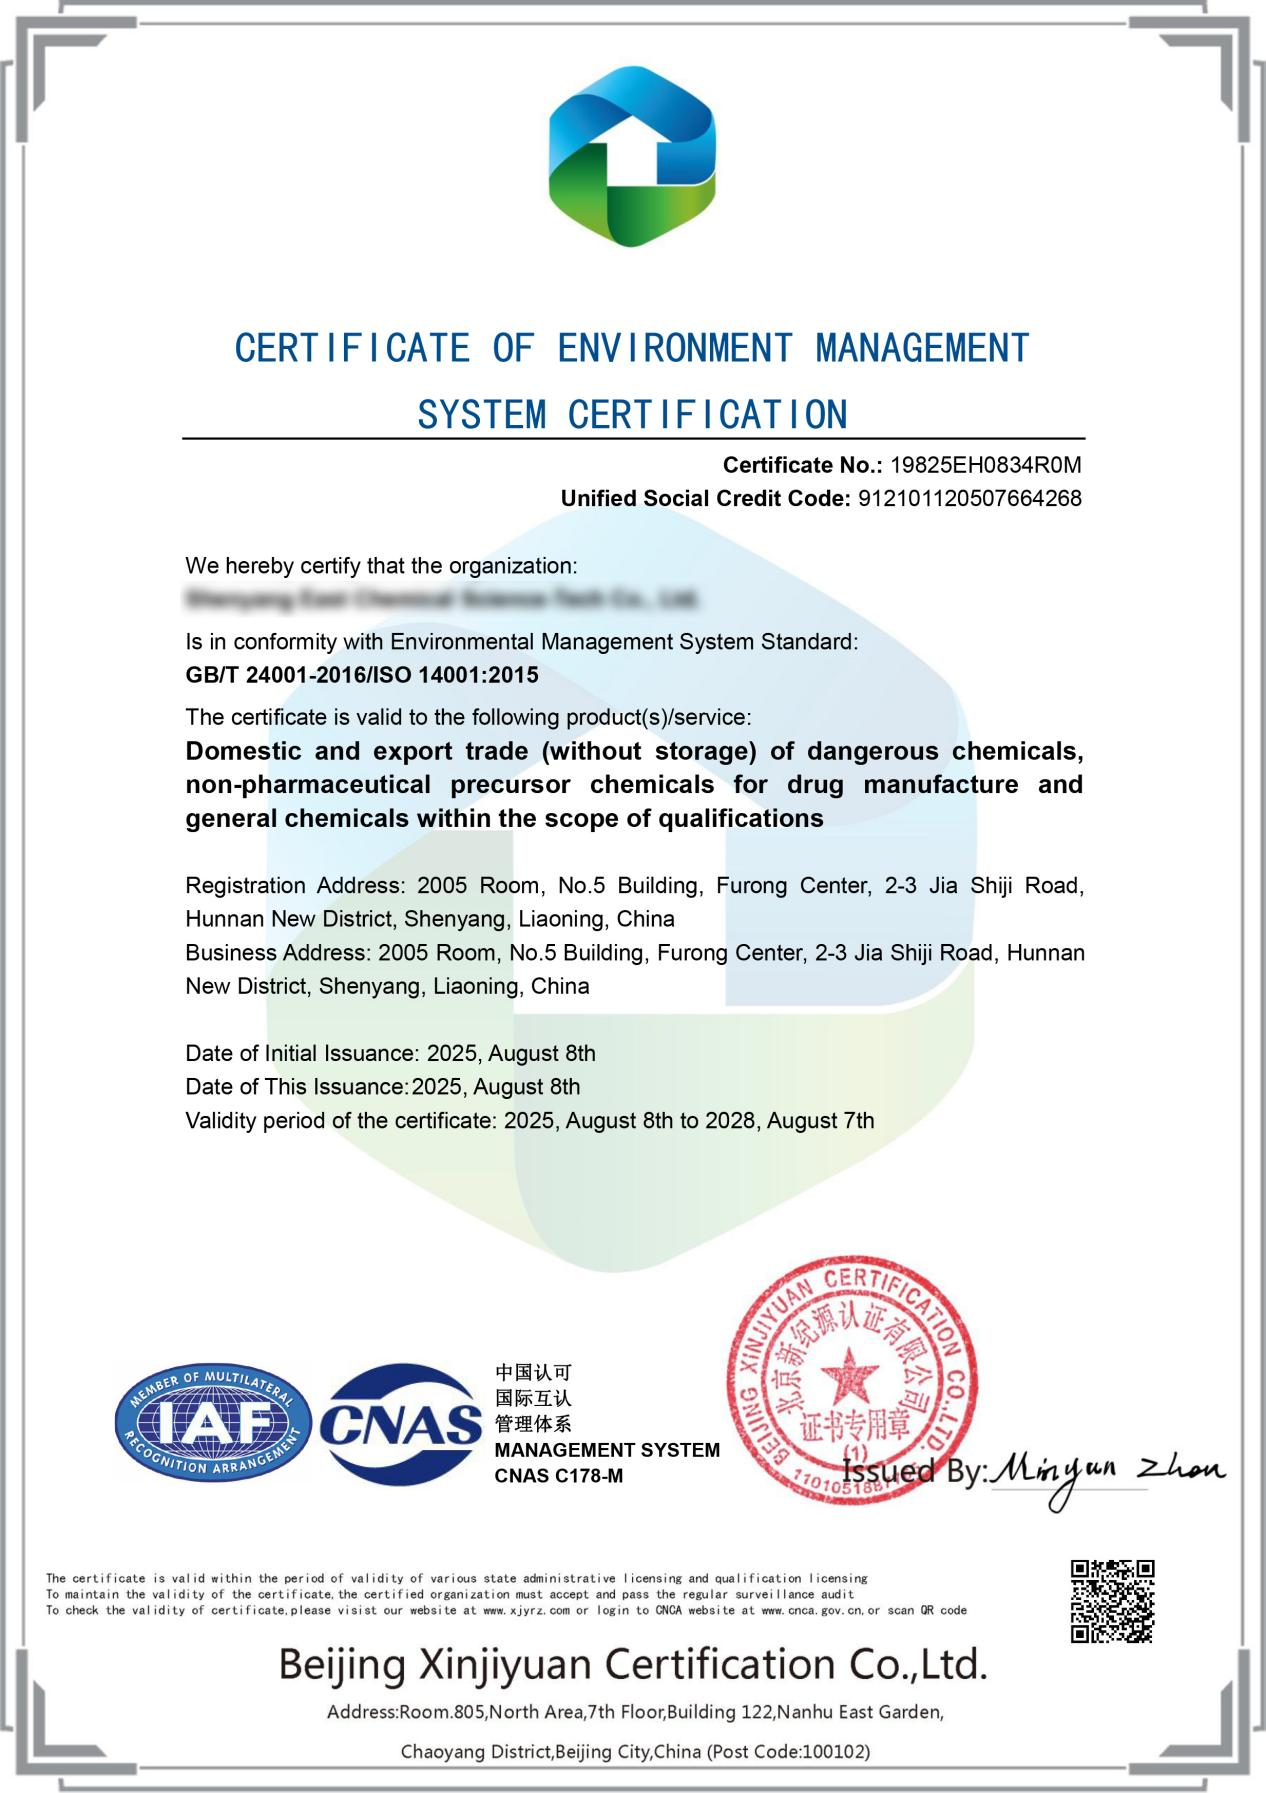
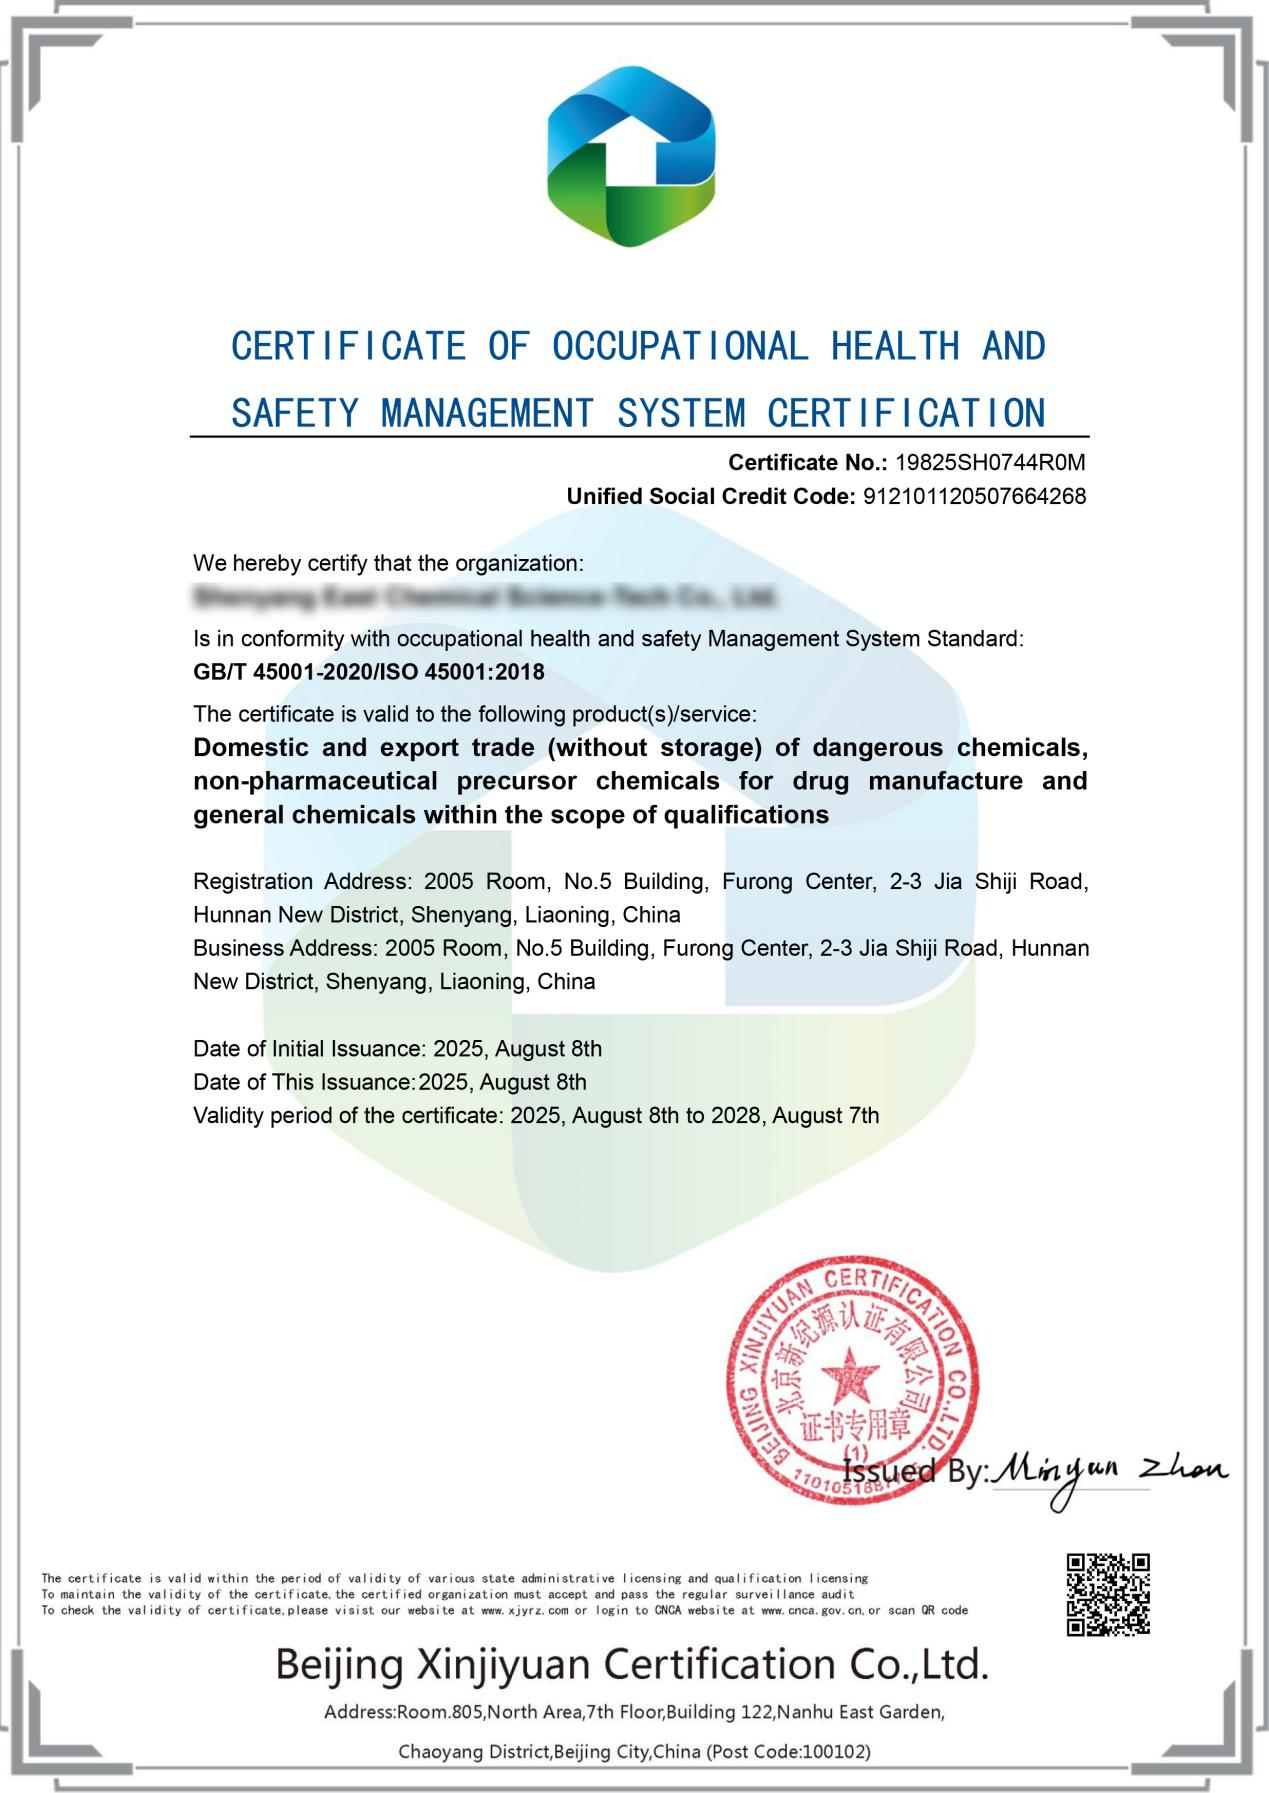
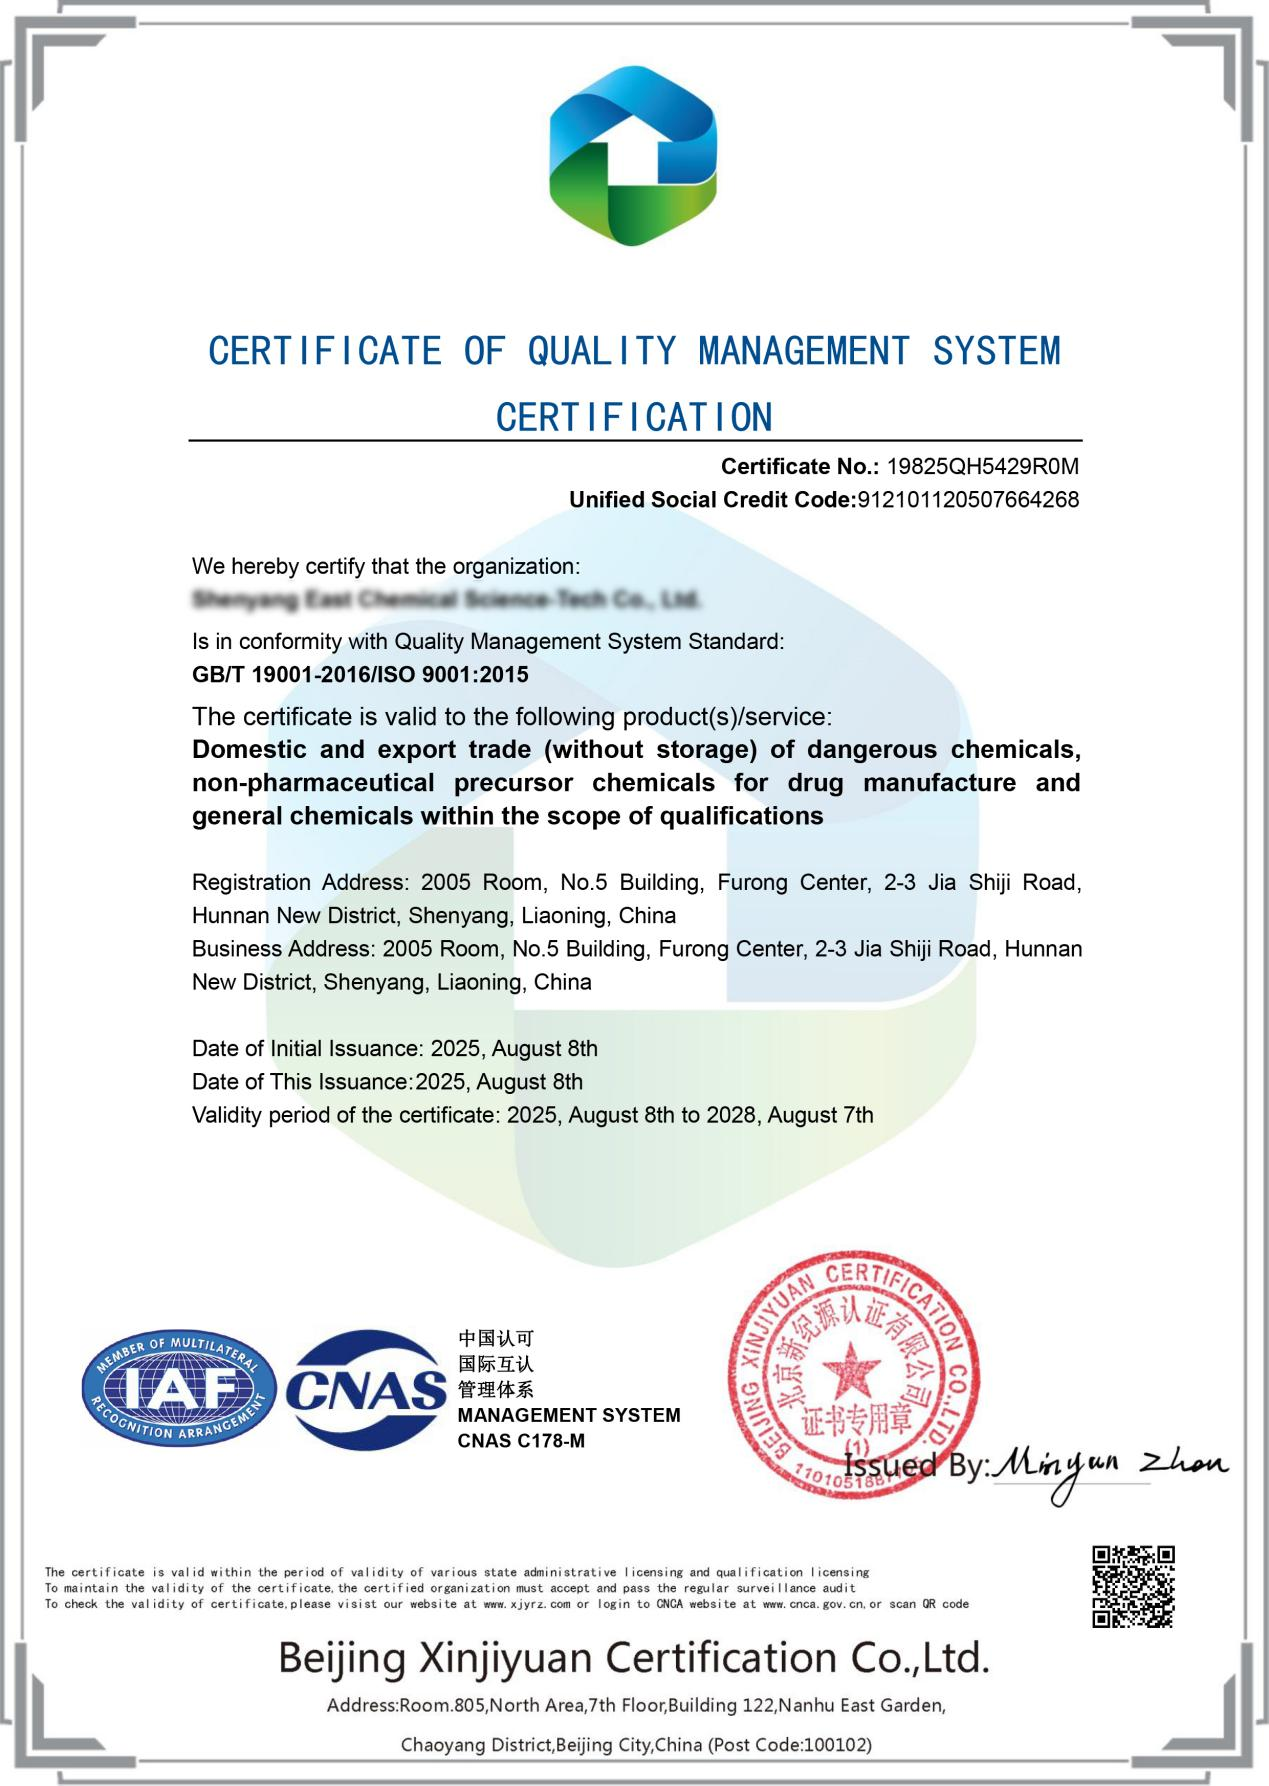
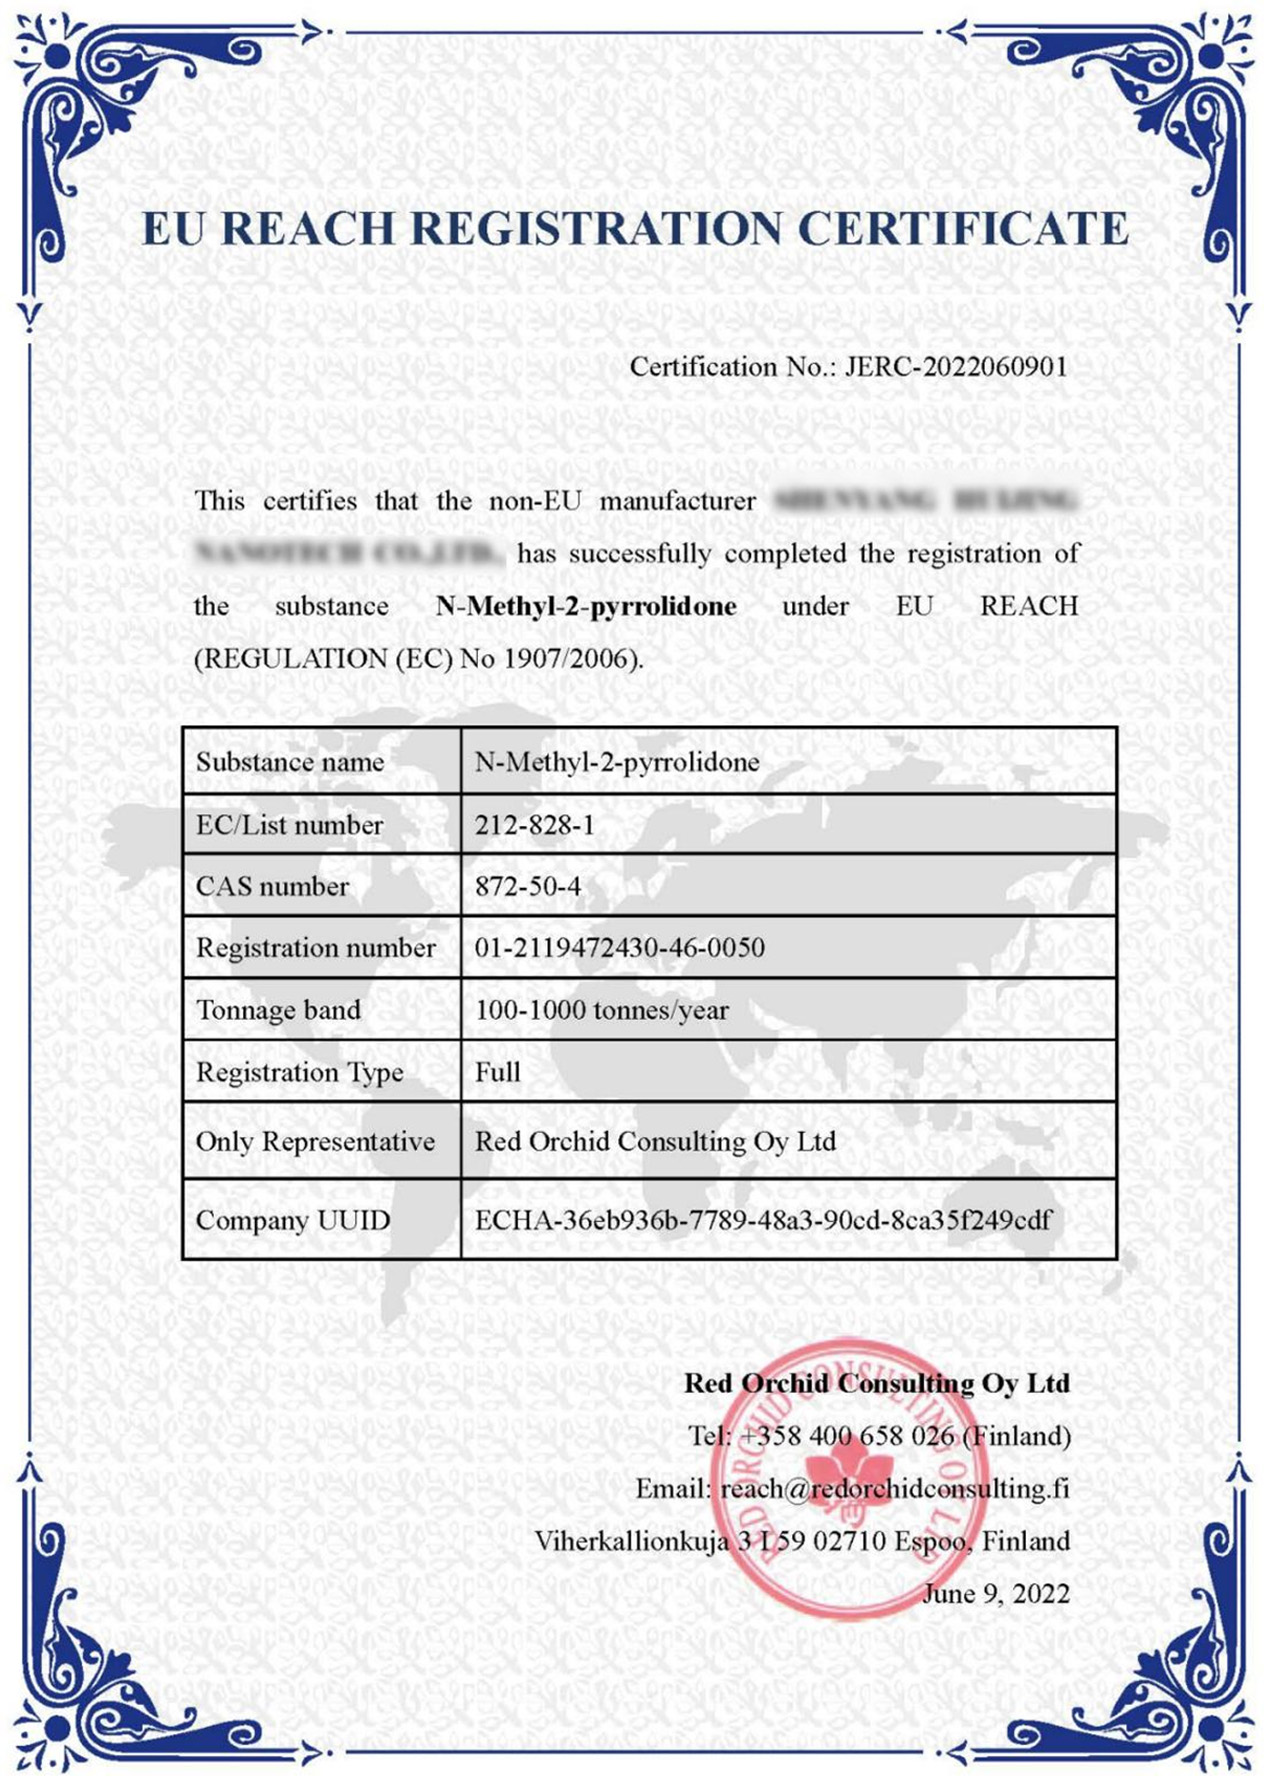
Наши продукты прошли все необходимые сертификационные испытания и соответствуют международным стандартам качества.
Наши продукты используются в различных сферах и условиях, обеспечивая оптимальный результат.
Собственное производство Завод в Шэньяне (14 280 м²), контроль качества на всех этапах
Сертификация Соответствие ISO 9001, возможность предоставления COA, MSDS, спецификаций
Гибкость поставок Упаковка от 1 кг до контейнерных партий, OEM-услуги
Ценовая конкурентоспособность На 15–30% ниже европейских аналогов при сопоставимом качестве
Локальная поддержка Ответ на запрос в течение 8 часов, техническая консультация на русском
Минимальный объем заказа может различаться для разных продуктов. Пожалуйста, проверьте конкретную информацию на странице продукта или свяжитесь с нами для уточнения.
Мы предлагаем услуги быстрой доставки, такие как EMS, DHL, TNT, FedEx, UPS, авиаперевозки и морские перевозки, в зависимости от ваших требований.
Мы обязуемся отправить товар в указанные сроки после подтверждения заказа. Конкретные сроки доставки будут сообщены при подтверждении заказа.
Вся наша продукция соответствует соответствующим международным стандартам и сопровождается соответствующими сертификатами качества для обеспечения безопасности и соответствия требованиям.
Свяжитесь напрямую с отделом продаж.