Поддержка по электронной почте
contact@eschemy.comПозвоните в службу поддержки
+86-24-31566438
Добро пожаловать на наш сайт !
Когда коллеги или клиенты спрашивают про температуру кипения пиридина, многие сразу лезут в таблицы: 115,3 °C при 760 мм рт. ст., и дело с концом. Но в реальной работе, особенно когда речь заходит о выделении, очистке или использовании пиридина как растворителя в синтезе прекурсоров для электроники, эта ?справочная? цифра начинает жить своей жизнью. Слишком многое на неё влияет — от банальных примесей воды или легких углеводородов до способа измерения в самой колонне. Я помню, как на одном из старых производств упорно не могли выйти на стабильный выход продукта, а проблема крылась как раз в том, что за ?стандартную? температуру кипения принимали показания термометра в кубе, не учитывая состав смеси и реальное давление в системе. Это классическая ошибка, которая дорого обходится.
В лаборатории, конечно, всё проще. Дистиллируешь партию технического пиридина, смотришь на термометр — вроде бы всё сходится. Но масштабирование — это всегда ловушка. На нашем участке, связанном с подготовкой высокочистых материалов для литий-ионных аккумуляторов, требовался пиридин с минимальным содержанием металлов-примесей. Процесс включал в себя азеотропную сушку и последующую ректификацию. И вот здесь началось самое интересное: температура кипения основной фракции вдруг ?поплыла?. Она могла начаться с 113 °C и медленно ползти до 116 °C, что указывало на неидеальное разделение или наличие стойких азеотропов с другими компонентами сырья.
Пришлось детально разбираться с сырьем. Оказалось, поставщик, один из наших партнеров по цепочке, иногда менял технологию получения пиридина из каменноугольной смолы, что влияло на профиль примесей — больше 2-метилпиридина, пиколинов и тому подобного. Эти соединения кипят близко, и на кривой дистилляции получалась ?полка?, а не четкий скачок. Пришлось совместно с технологами дорабатывать режимы ректификационной колонны: корректировать флегмовое число и давление. Иногда даже небольшое разрежение помогало ?растянуть? фракцию и получить более четкую точку кипения.
Этот опыт показал, что доверять нужно не только термометру, но и хроматографу. Мы начали вести параллельный контроль: пока идет отбор фракции по температуре, регулярно отбираем пробы на ГЖХ. Так появилась своя, внутренняя ?карта? кипения для наших конкретных условий и требований к чистоте. Для электронной промышленности, особенно при работе с нашими клиентами в области интегральных схем, важен не просто пиридин, а пиридин со специфическим профилем примесей, где температура кипения служит скорее операционным ориентиром, а не абсолютным критерием чистоты.
Один из ключевых моментов, о котором редко пишут в мануалах, — это влияние материала аппаратуры. В стеклянной лабораторной установке всё предсказуемо. Но в цеху — сталь, фторопластовые уплотнения. При длительной перегонке больших объемов мы заметили, что начало кипения может ?затягиваться? и происходить с перегревом, особенно если в кубе есть микроскопические очаги коррозии или накипи, выступающие как центры неконтролируемого парообразования. Это ведет к размыванию фракции и потере продукта.
Еще один аспект — безопасность. Пиридин, как известно, горюч, и его пары тяжелее воздуха. Работа при атмосферном давлении с температурой кипения около 115 °C требует хорошей вентиляции. Но иногда, чтобы снизить термическую нагрузку на вещество (особенно если в нем могут образовываться смолы), переходят на вакуумную дистилляцию. И тут цифра температуры кипения резко меняется. Приходится пользоваться номограммами или, что надежнее, экспериментально снимать зависимость температуры от давления для конкретной установки. Мы как-то раз получили партию с повышенной вязкостью, и чтобы ее очистить, гнали под глубоким вакуумом. Температура в кубе упала до 60-65 °C, что полностью меняло подход к теплопередаче и выбору хладагента для дефлегматора.
В контексте нашей работы в ООО Шэньян Ихуа Новые Материалы это особенно актуально. Поскольку компания специализируется на чистых химикатах для высокотехнологичных отраслей, включая ЖК-дисплеи и изоляционные материалы, требования к стабильности параметров растворителей, таких как пиридин, крайне высоки. Нельзя просто взять и заменить одну партию на другую, даже если их температура кипения по паспорту совпадает. Нужна полная хроматографическая и спектральная история. Наш сайт eschemy.ru часто служит точкой входа для технологов, которые ищут не просто реагент, а материал с гарантированными и, что важно, задокументированными технологическими характеристиками, включая поведение при дистилляции в реальных процессах.
Возьмем, к примеру, синтез сложных органических полупроводников или материалов для литий-ионных аккумуляторов. Пиридин там часто выступает не только как растворитель, но и как реагент или лиганд. Если его температура кипения нестабильна от партии к партии, это может косвенно указывать на переменное содержание основных примесей, которые сами по себе могут быть каталитическими ядами или вступать в побочные реакции. В итоге выход целевого продукта или его электрофизические свойства ?пляшут?.
У нас был случай с одним заказчиком из сферы промышленной очистки. Они использовали производные пиридина в составе сорбентов. Жаловались на падение емкости. Стали разбираться — оказалось, проблема в исходном пиридине. Незначительные колебания в составе, невидимые по стандартным тестам, но влияющие на точку кипения и, как следствие, на эффективность последующего метилирования при синтезе сорбента. Пришлось ужесточить входной контроль именно по кривой дистилляции, а не только по удельному весу и содержанию основного вещества.
Этот опыт подтверждает, что для компании с такой широкой клиентской базой, как наша, охватывающей более 30 стран, универсального подхода нет. Для медицинского синтеза важна одна степень чистоты и, соответственно, один профиль дистилляции, для производства пестицидов — другой. Поэтому в нашей лабораторной службе давно заведено правило: к каждой крупной партии пиридина, особенно от нового поставщика, прикладывается не только паспорт, но и реальная кривая разгонки, снятая на нашей аппаратуре в условиях, максимально приближенных к типовым процессам клиентов. Это та самая ?надбавка к цене?, которая на самом деле экономит время и ресурсы на стороне потребителя.
Иногда думается, что пора бы уже автоматизировать этот процесс полностью. Поставить онлайн-анализаторы, которые бы в реальном времени коррелировали температуру в колонне с составом паров и сами регулировали бы отбор фракции. Технически это возможно, но экономически оправдано только для очень крупнотоннажных производств. Для нас же, работающих с десятками тонн высокочистого пиридина в год, пока что оптимальна схема ?оператор + жесткий регламент + выборочный лабораторный контроль?. Хотя, конечно, экспериментируем с портативными ИК-спектрометрами для быстрой оценки чистоты прямо у аппарата.
Что точно изменилось за годы работы — это отношение к самому параметру. Температура кипения пиридина перестала быть для нас просто строчкой в спецификации. Это динамический индикатор, который рассказывает историю вещества: как его получили, как хранили, что с ним может произойти в процессе. Это особенно важно для логистики. При отгрузке, скажем, в страны с жарким климатом, нужно точно знать, как поведет себя продукт в танкере или контейнере, не будет ли избыточного давления из-за подхода к точке кипения при нагреве на солнце.
В итоге, возвращаясь к началу. Да, 115,3 °C — это фундамент. Но вся профессиональная жизнь строится на понимании того, что вокруг этой цифры. И когда наш отдел техподдержки с сайта eschemy.ru консультирует клиента по использованию пиридина, мы всегда уточняем: а в каком процессе вы его применяете? Какое у вас оборудование? Какое давление? Ответы на эти вопросы позволяют дать рекомендации, которые выходят далеко за рамки цитирования справочника и касаются именно той самой ?живой? температуры кипения, которая и определяет успех или неудачу в цехе у заказчика.
ООО Шэньян Ихуа Новые Материалы. специализируется на производстве и продаже чистых химикатов и современных материалов для электронной промышленности. Опираясь на свой обширный опыт, компания обслуживает различные отрасли, включая литий-ионные аккумуляторы, интегральные схемы (ИС), жидкокристаллические дисплеи (ЖК-дисплеи), изоляционные материалы, медицину, строительство, промышленную очистку и производство пестицидов. Компания сотрудничает более чем со 100 компаниями и имеет маркетинговую сеть, охватывающую более 30 стран и регионов.
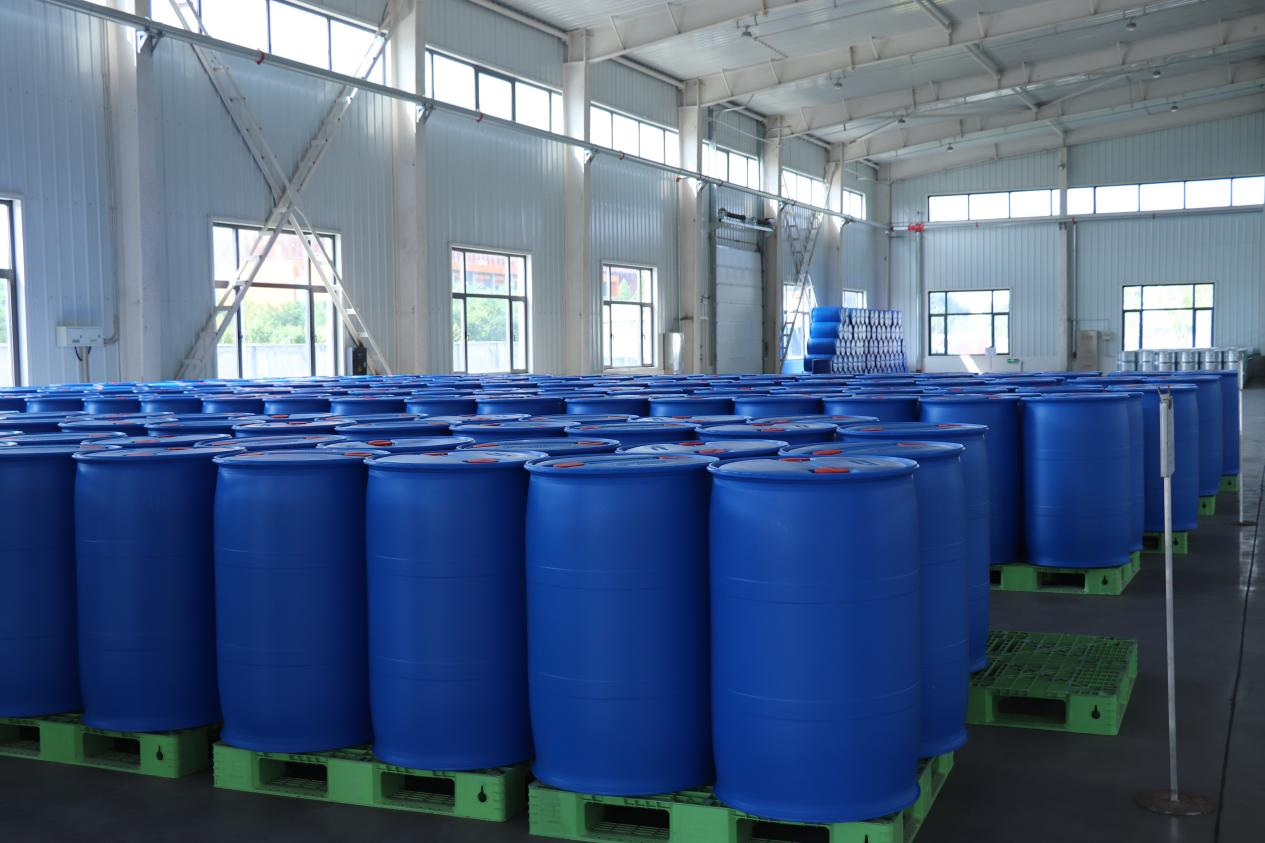
Производственная база занимает площадь 14 280 квадратных метров.Здание нашего завода имеет уникальный дизайн и разумную структуру, позволяющую максимизировать эффективность производства и комфорт сотрудников. Каждый дюйм земли тщательно планируется и управляется в соответствии с нашими строгими производственными стандартами и требованиями контроля качества. Здесь у нас первоклассное производственное оборудование, профессиональная производственная команда и строгая система контроля качества. Мы считаем, что только лучшая окружающая среда и оборудование позволяют производить лучшую продукцию.
Мы установили тесные отношения сотрудничества с такими логистическими портами, как Санкт-Петербург, Новороссийск и Владивосток, и стремимся предоставить вам универсальные и комплексные логистические решения. Независимо от того, в какую страну или регион необходимо отправить ваш товар, мы можем предоставить вам наиболее подходящее логистическое решение.
Мы сочетаем глобальное расположение с профессиональным и ведущим позиционированием в бизнесе и стремимся стать ориентированной на клиента, профессиональной и эффективной компанией в области химии материалов.Благодаря нашему опыту в области химии материалов и углубленному сотрудничеству с клиентами мы предоставляем различия, продукты и решения для создания лучшего и устойчивого будущего для мира.
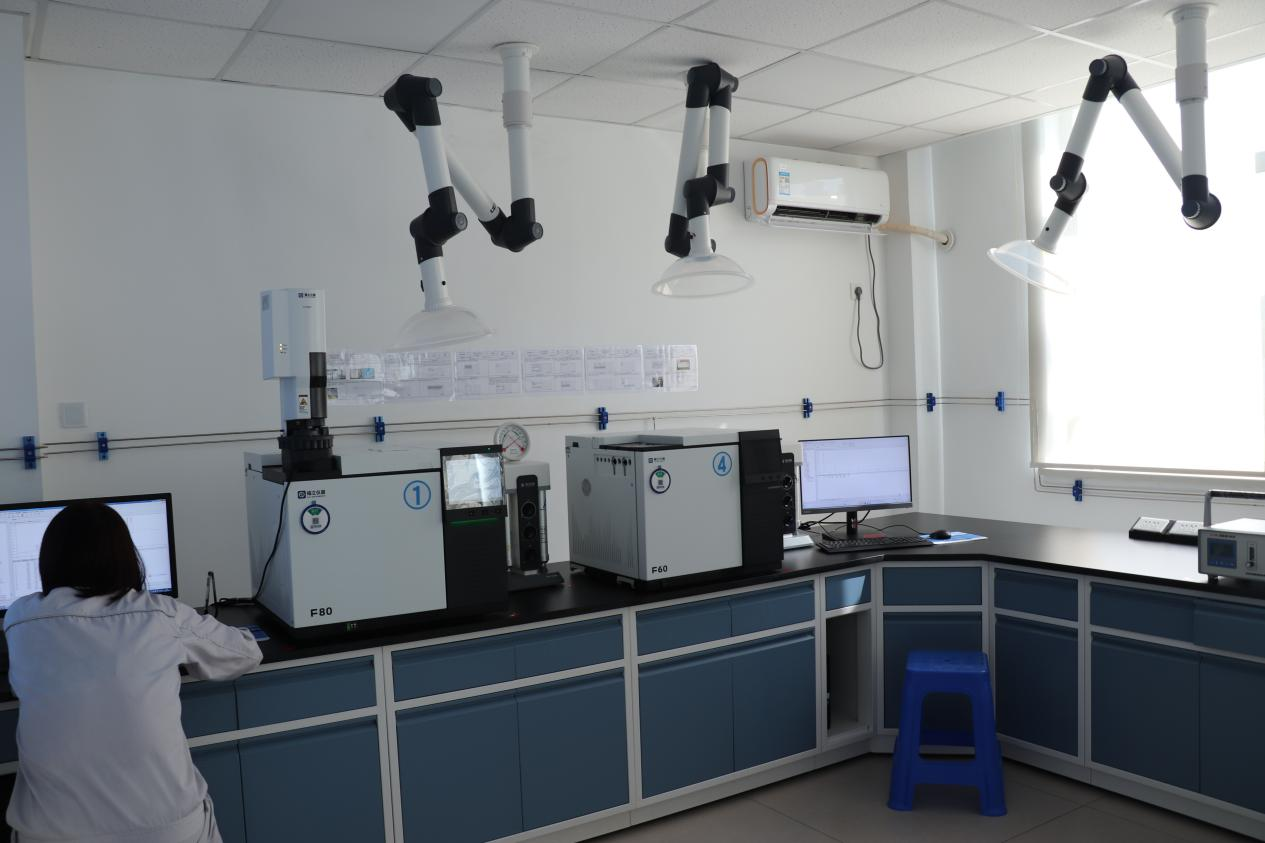
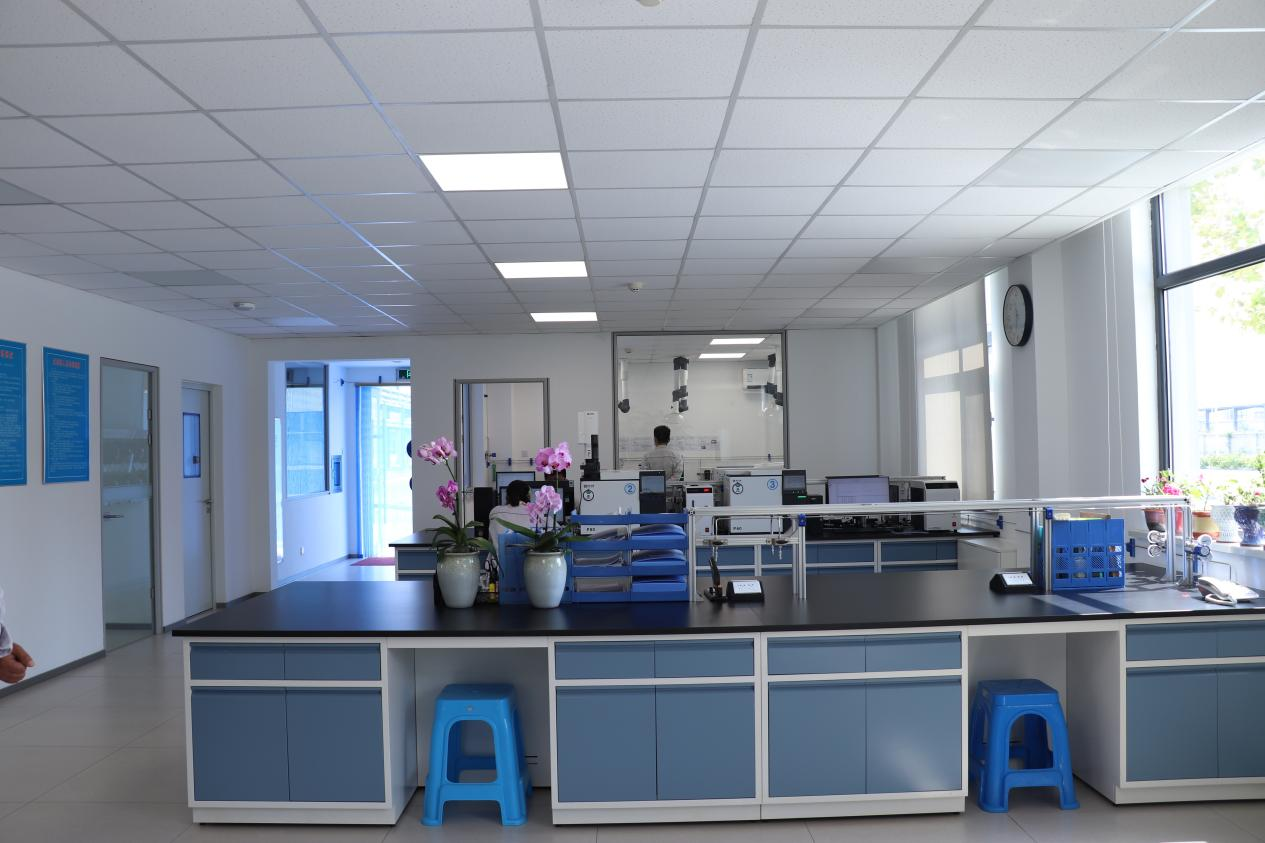
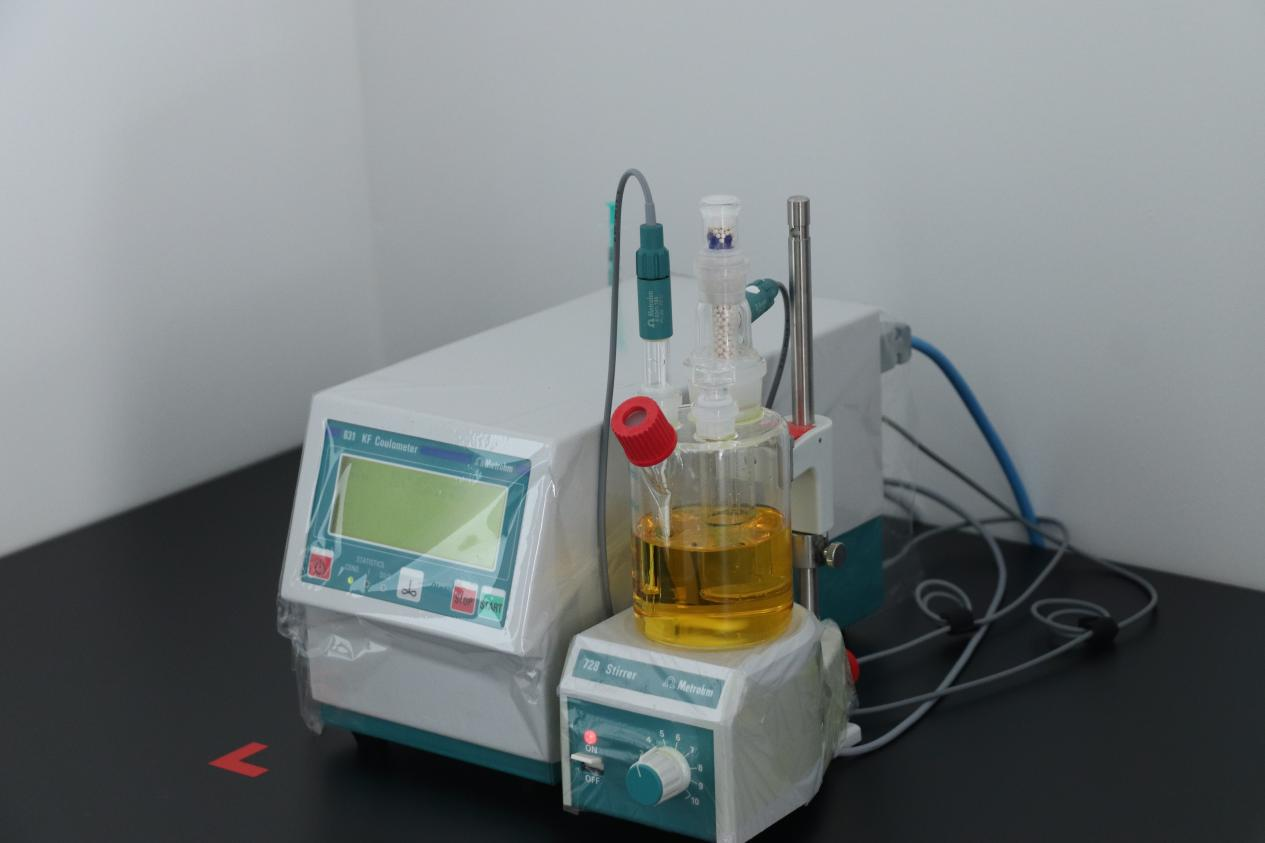
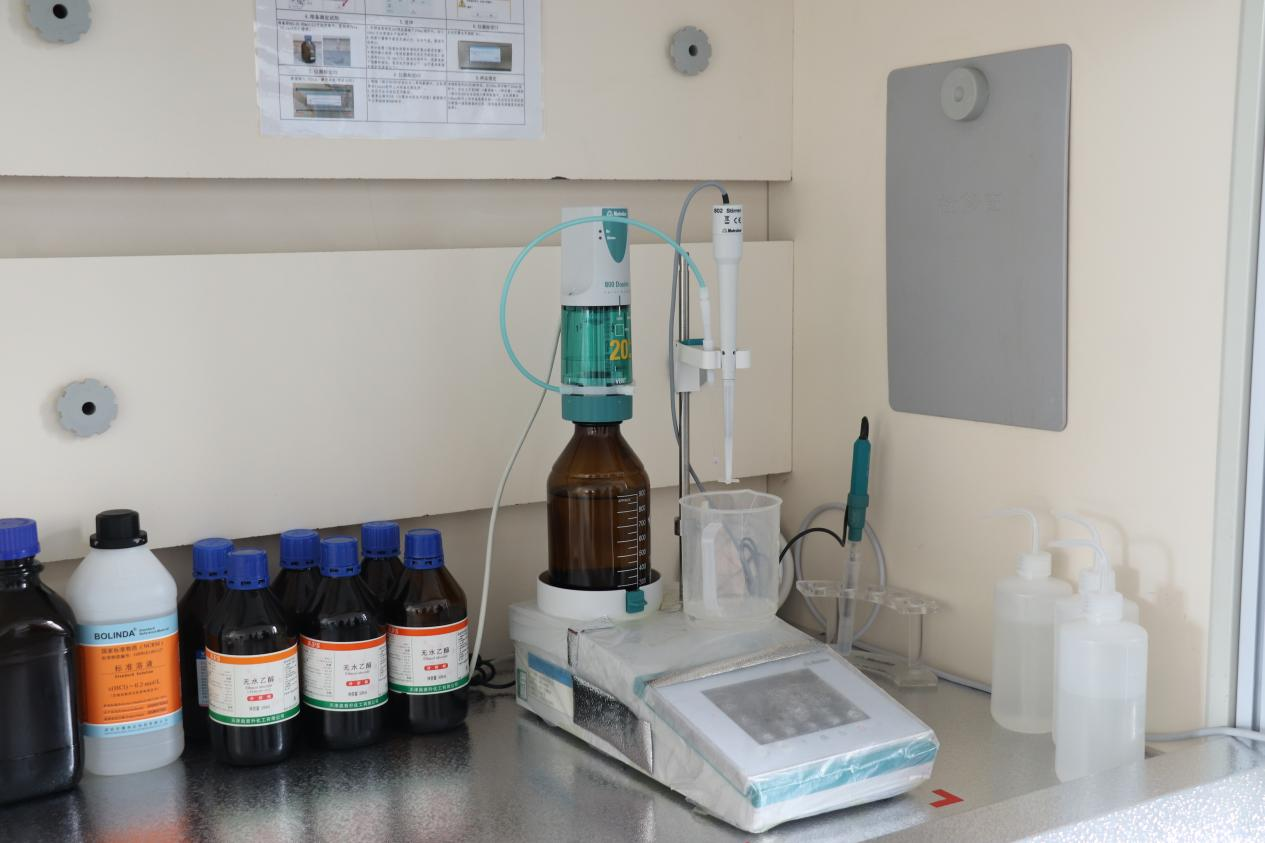
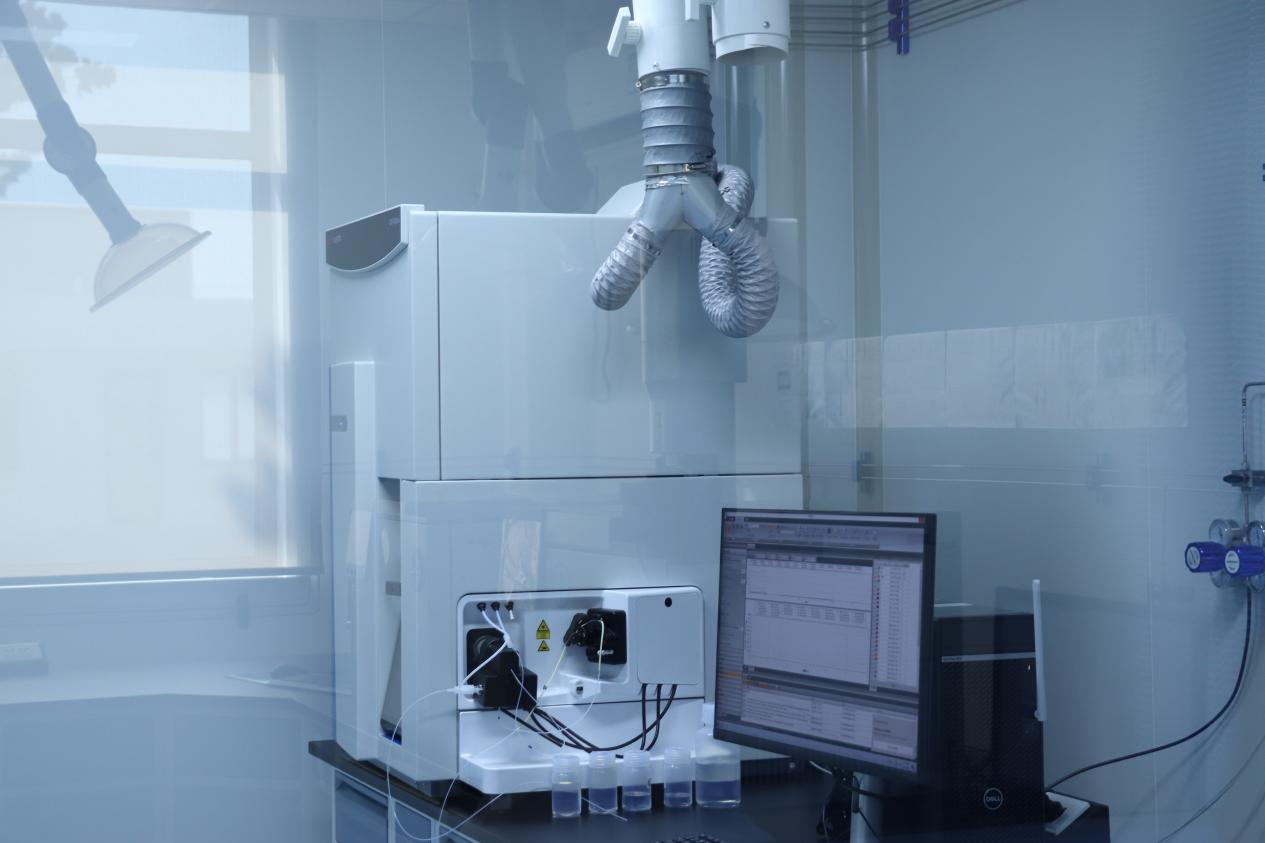
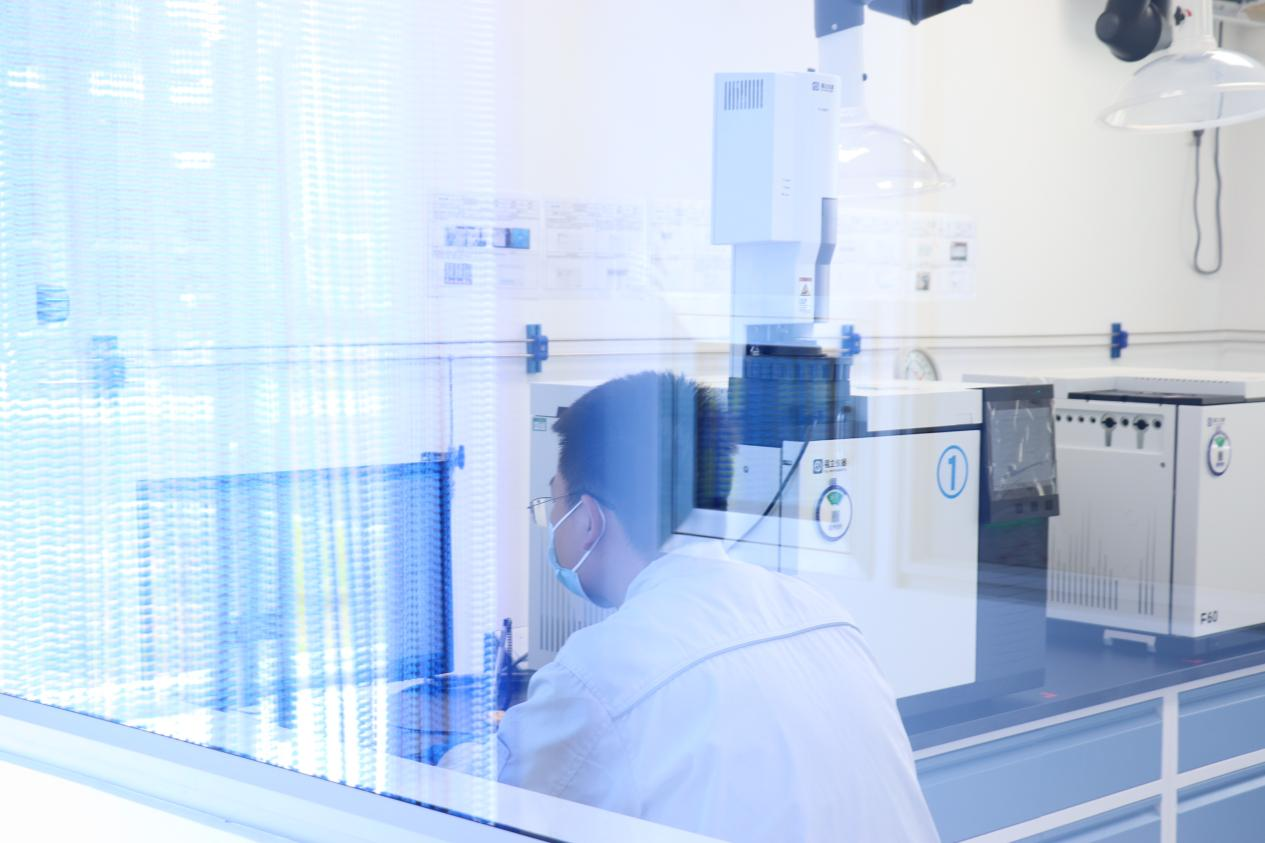
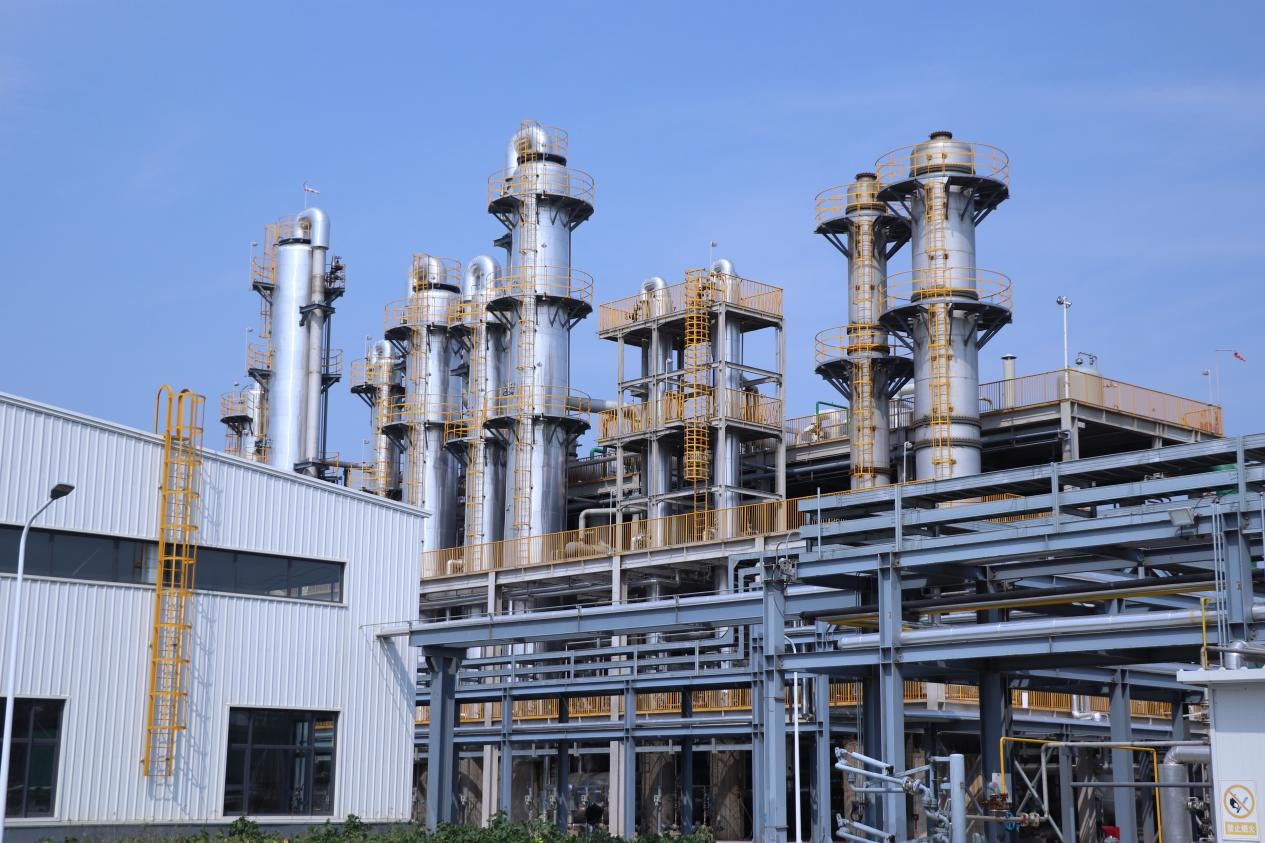
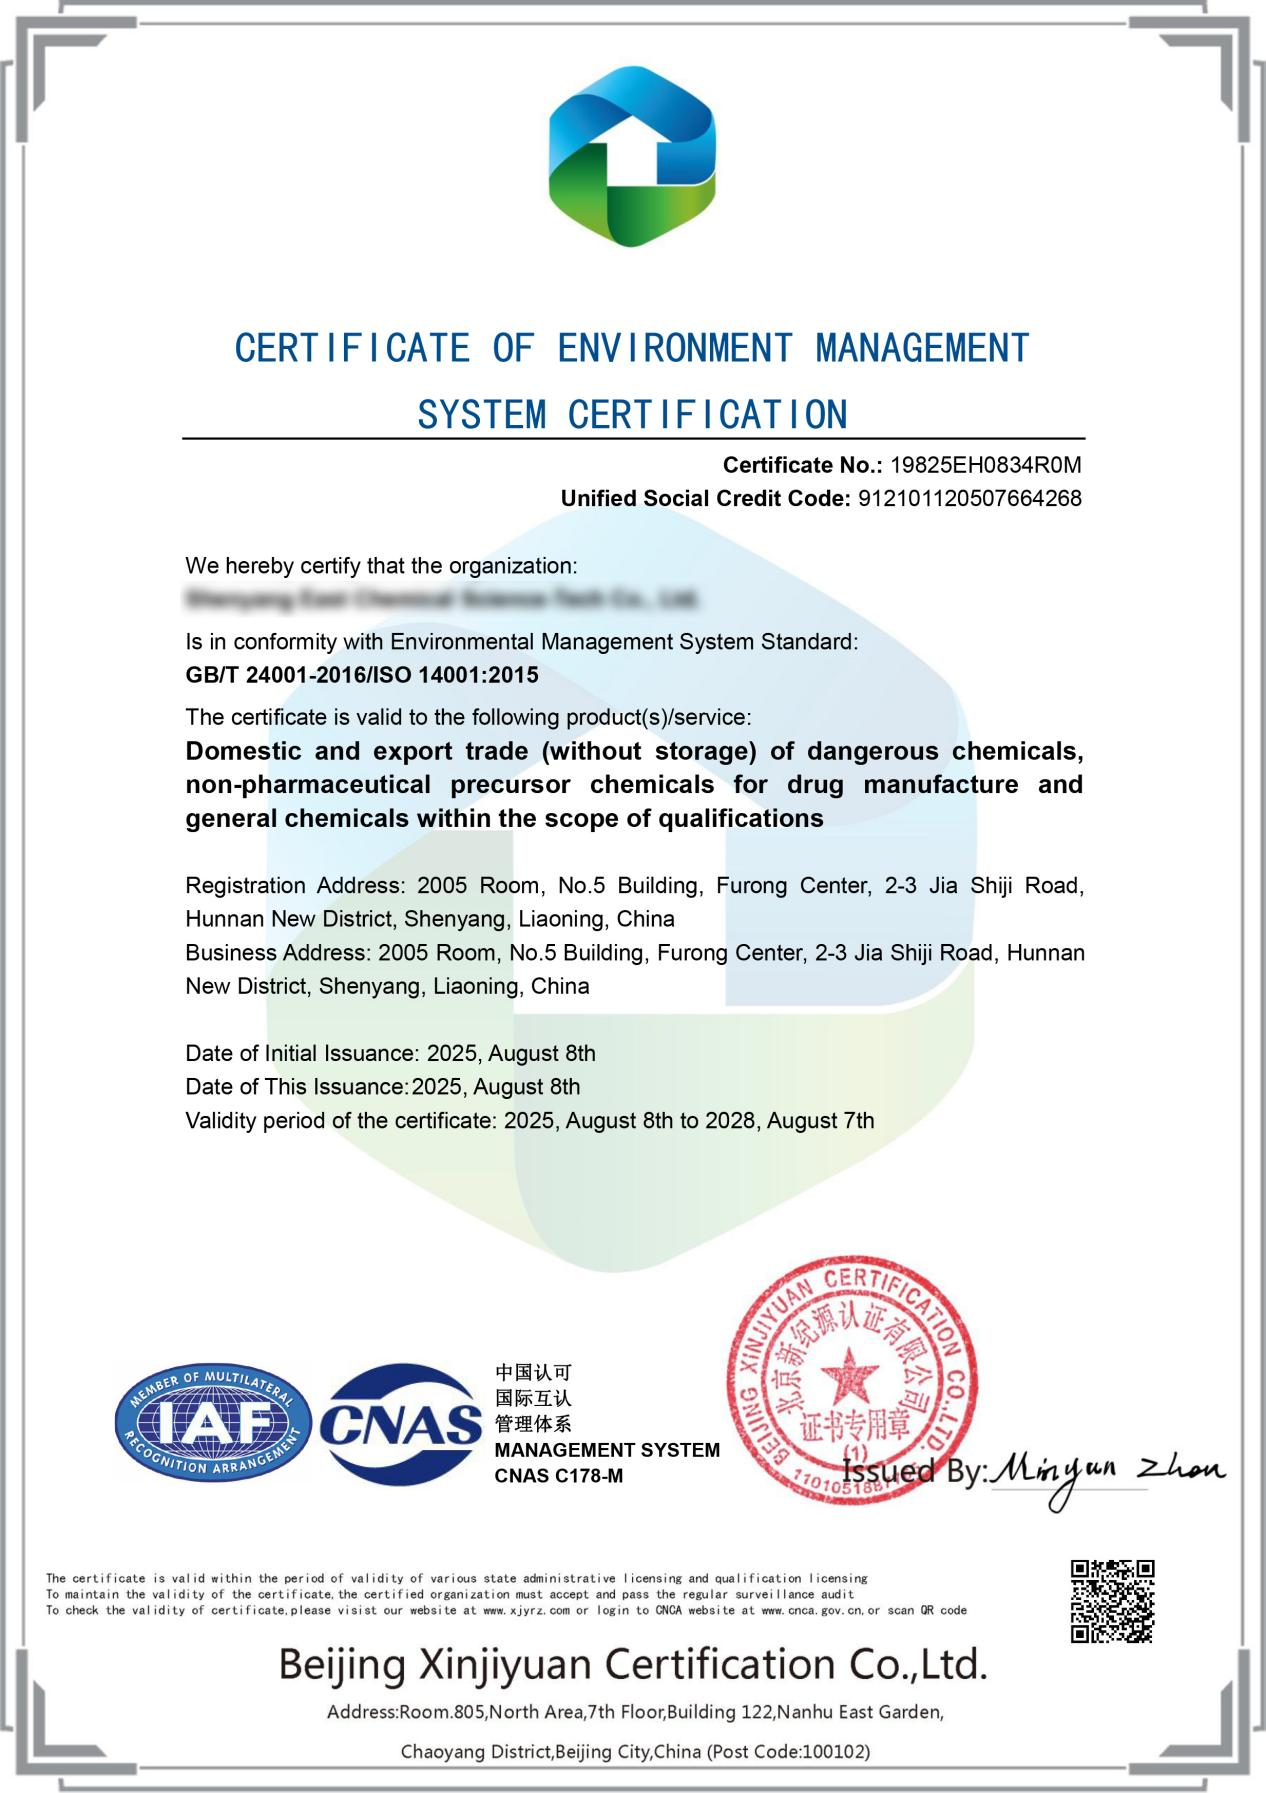
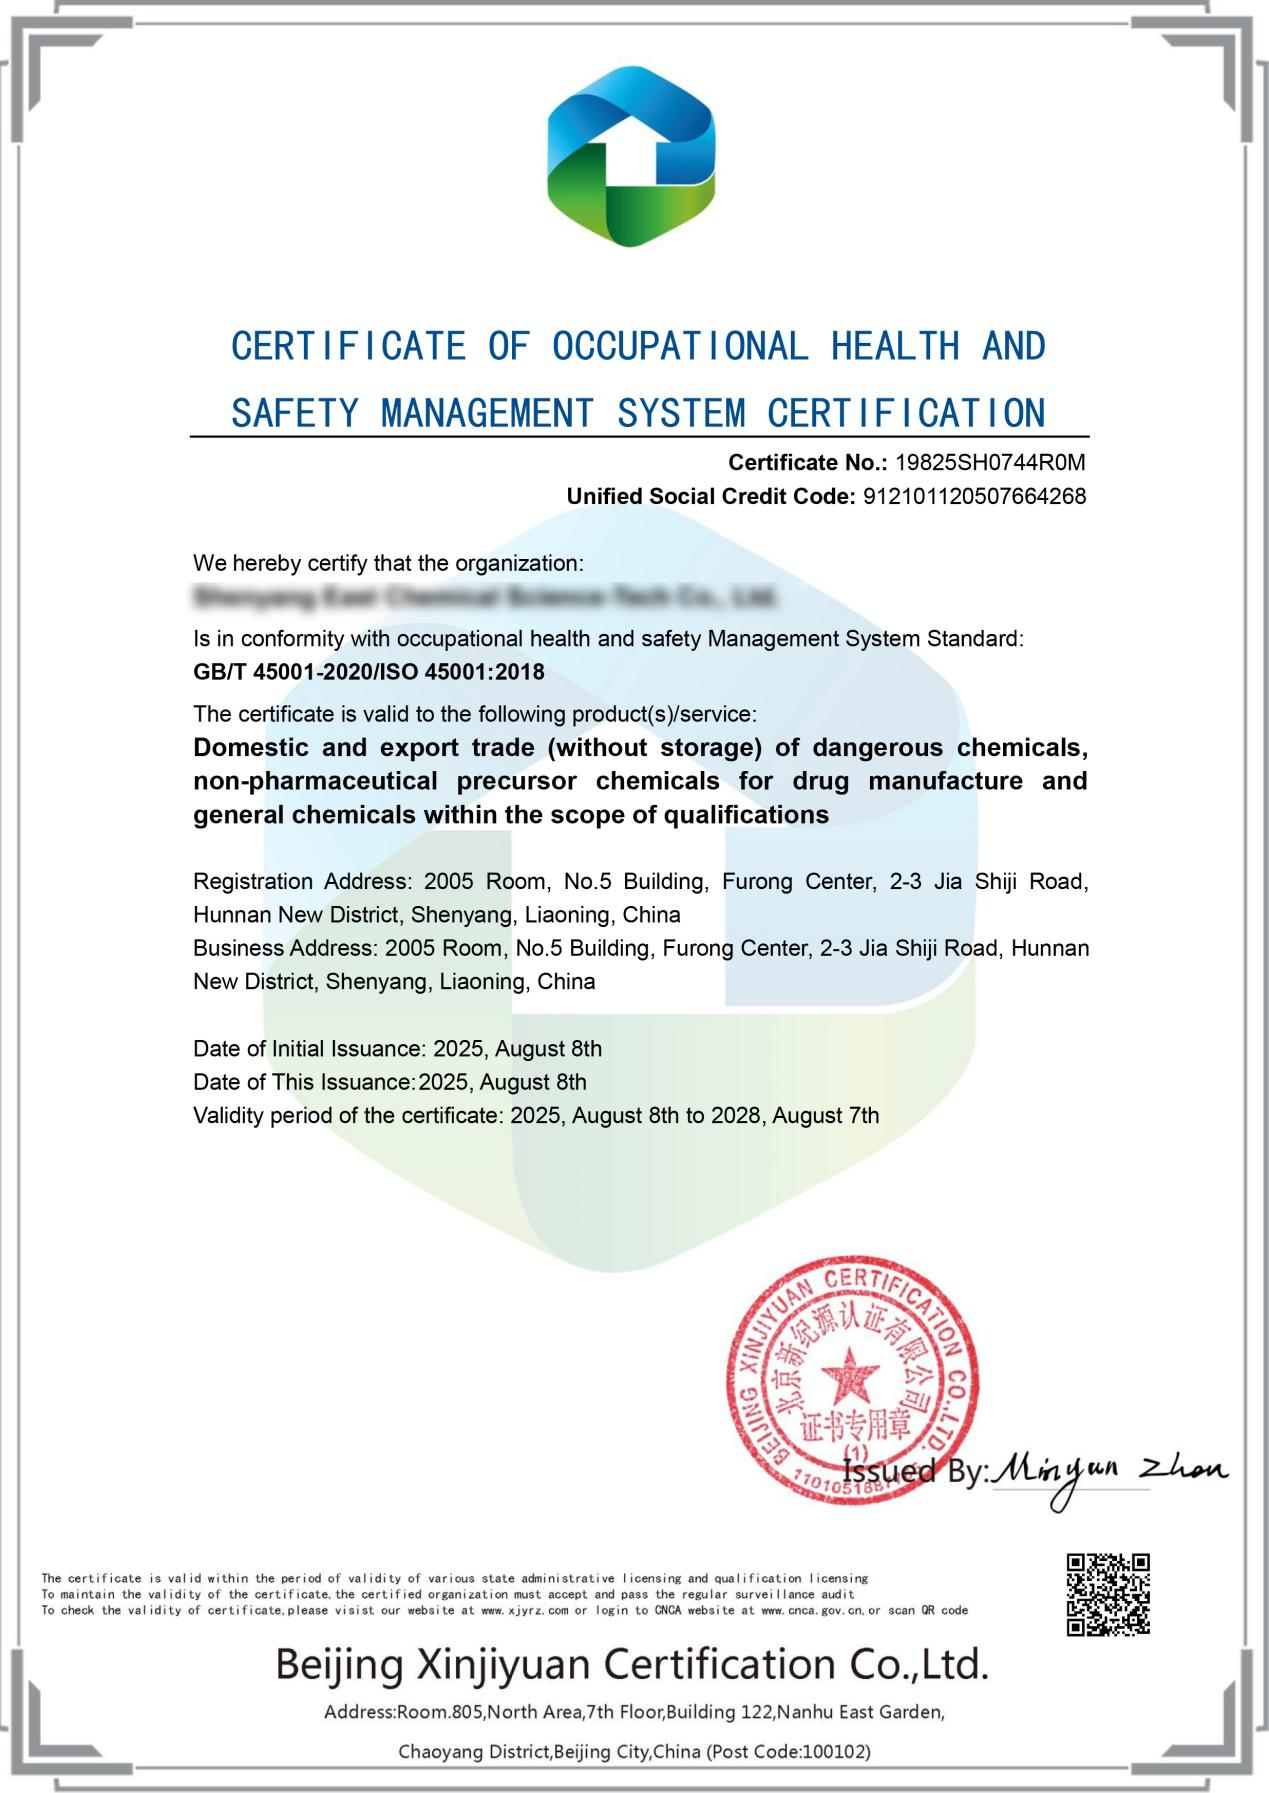
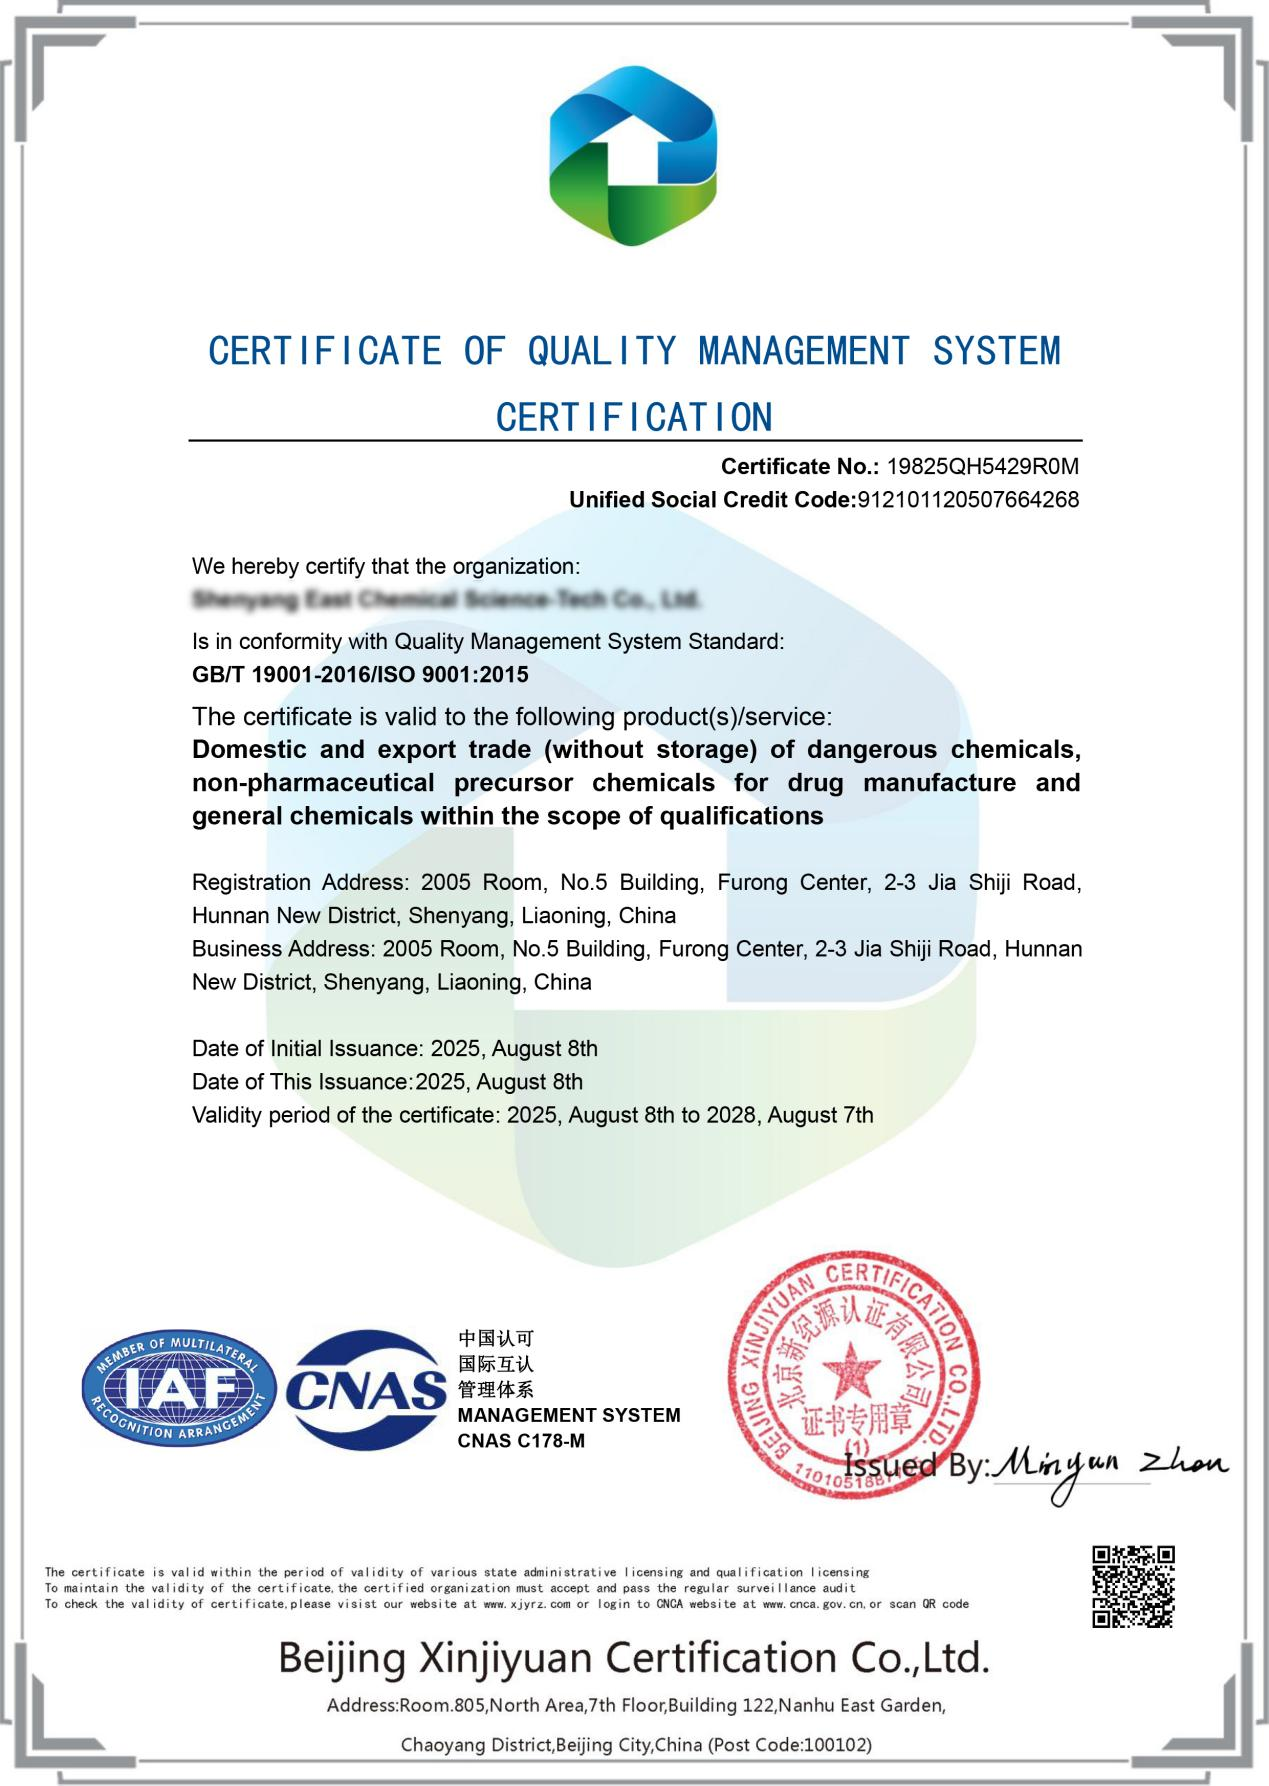
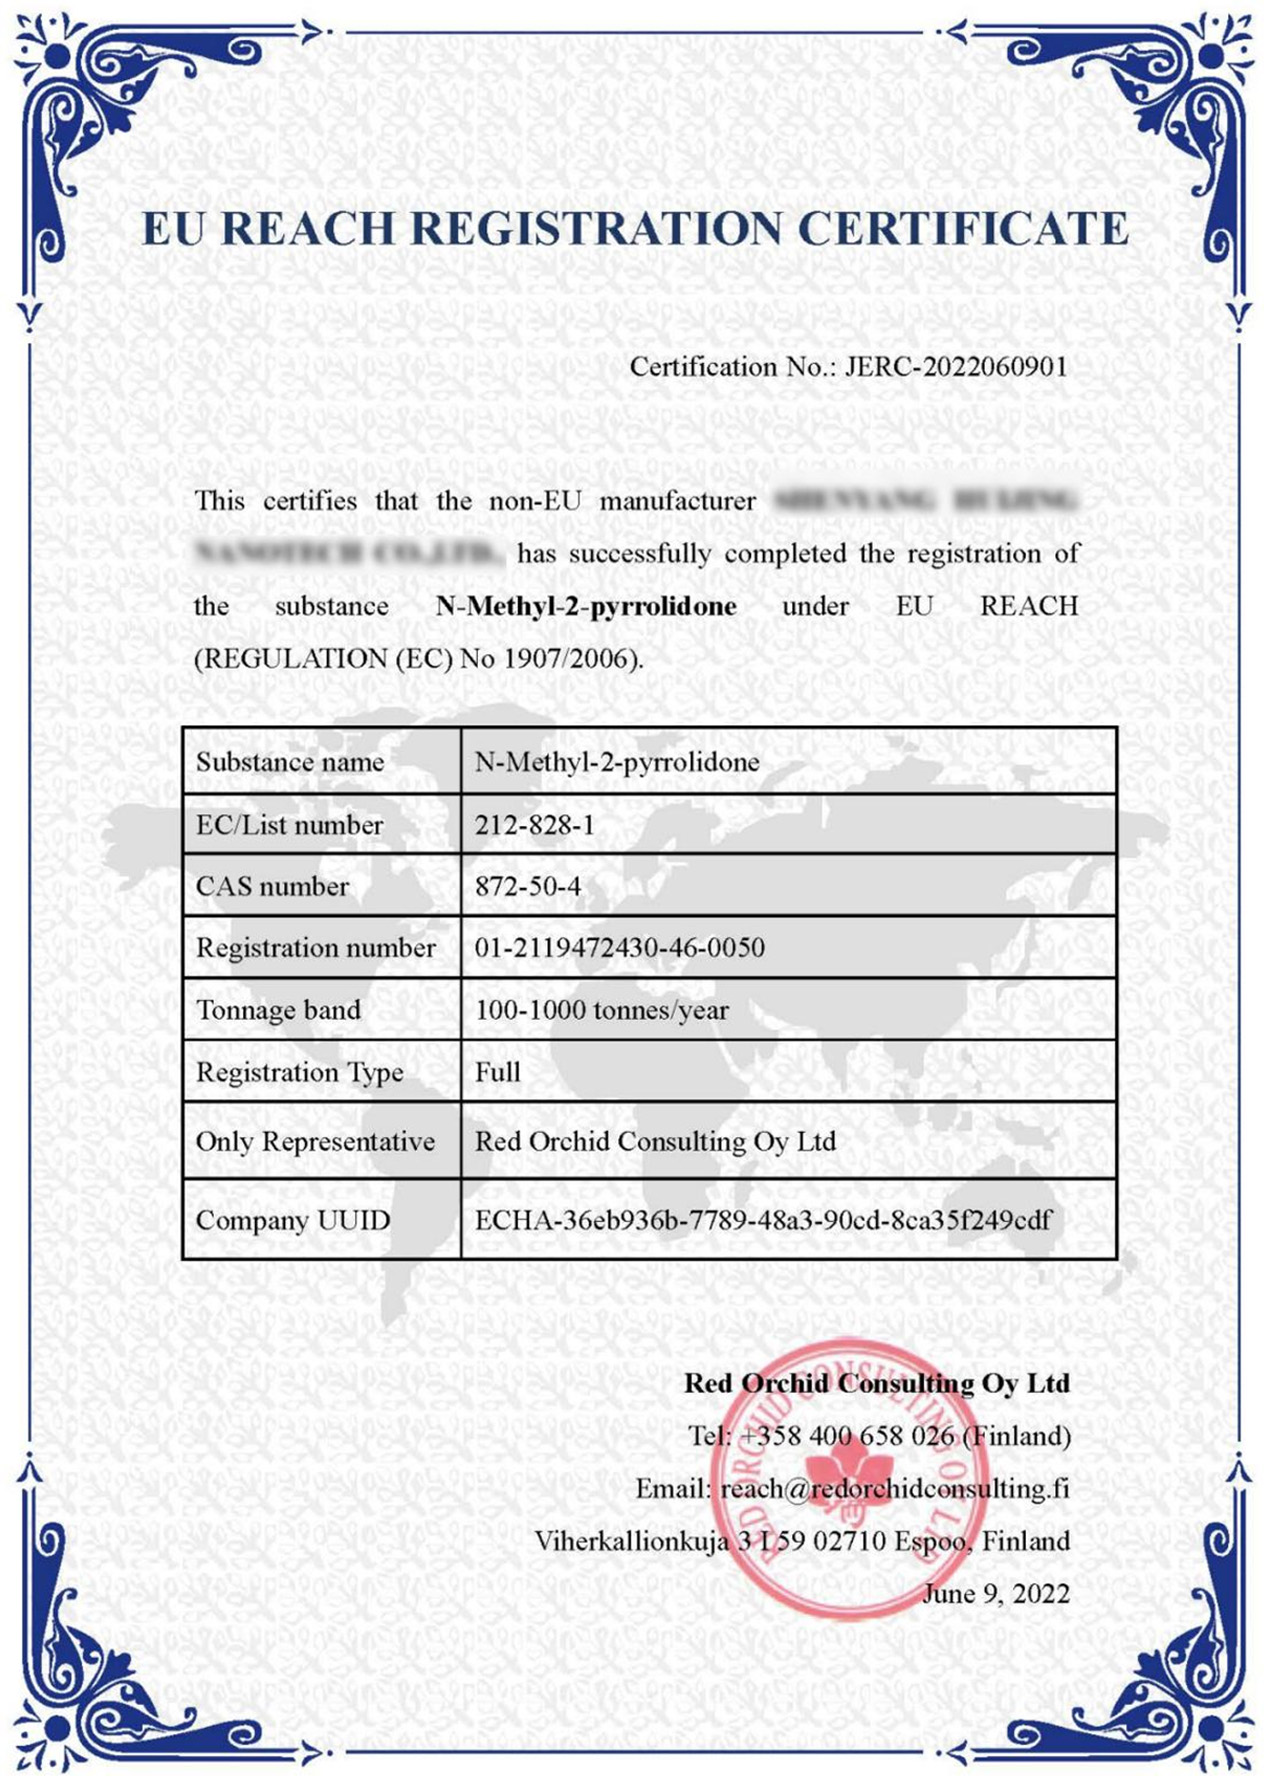
Наши продукты прошли все необходимые сертификационные испытания и соответствуют международным стандартам качества.
Наши продукты используются в различных сферах и условиях, обеспечивая оптимальный результат.
Собственное производство Завод в Шэньяне (14 280 м²), контроль качества на всех этапах
Сертификация Соответствие ISO 9001, возможность предоставления COA, MSDS, спецификаций
Гибкость поставок Упаковка от 1 кг до контейнерных партий, OEM-услуги
Ценовая конкурентоспособность На 15–30% ниже европейских аналогов при сопоставимом качестве
Локальная поддержка Ответ на запрос в течение 8 часов, техническая консультация на русском
Минимальный объем заказа может различаться для разных продуктов. Пожалуйста, проверьте конкретную информацию на странице продукта или свяжитесь с нами для уточнения.
Мы предлагаем услуги быстрой доставки, такие как EMS, DHL, TNT, FedEx, UPS, авиаперевозки и морские перевозки, в зависимости от ваших требований.
Мы обязуемся отправить товар в указанные сроки после подтверждения заказа. Конкретные сроки доставки будут сообщены при подтверждении заказа.
Вся наша продукция соответствует соответствующим международным стандартам и сопровождается соответствующими сертификатами качества для обеспечения безопасности и соответствия требованиям.
Свяжитесь напрямую с отделом продаж.