Поддержка по электронной почте
contact@eschemy.comПозвоните в службу поддержки
+86-24-31566438
Добро пожаловать на наш сайт !
Когда говорят ?растворитель органического синтеза?, многие представляют просто инертную жидкость, в которой всё происходит. Мол, главное — реагенты, катализатор, температура. А растворитель? Ну, что-нибудь подберём. Это, пожалуй, самый распространённый и опасный пробел. На деле, растворитель — это активный участник процесса, его ?вторая кожа?. От него зависит не только растворимость, но и кинетика, и селективность реакции, и, что часто важнее всего на практике, — как потом всё это выделять и очищать. Вспоминается случай с алкилированием по Фриделю-Крафтсу в нитробензоле. В учебнике всё гладко, а в реальной колбе — кроме целевого продукта, гора полимерных смол, которые намертво садятся на стенки. И вся проблема была не в катализаторе, а в полярности этого самого нитробензола, который слишком уж хорошо стабилизировал карбокатионные интермедиаты, открывая дорогу побочным процессам. Вот с таких шишек и начинается настоящее понимание.
В теории выбор растворителя выглядит стройно: смотришь таблицы полярности, параметры Гилдена, температуру кипения. ДМФА, ДМСО, ацетонитрил — для полярных реакций; толуол, гексаны, дихлорметан — для неполярных. Красиво. Но попробуй провести реакцию с фениллитием в ДМФА в масштабе даже в сто грамм. Да он тебе весь аппарат разъест, не говоря уже о проблемах с утилизацией. Теоретическая эффективность упирается в технологичность и безопасность. Поэтому в промышленности до сих пор живут ?рабочие лошадки?: толуол, метиленхлорид, этилацетат, метанол. Не всегда идеально с точки зрения ?зелёной химии?, но отработаны до мелочей — от способа осушки до регенерации.
Здесь, кстати, часто кроется разрыв между академической наукой и производством. В статьях сплошь и рядом используют 1,4-диоксан или гексаметилфосфортриамид (ГМФТА) как чудо-растворители. Но на любом серьёзном предприятии тебе сразу скажут: ГМФТА — сильный канцероген, с ним связываться никто не будет, а диоксан образует с воздухом взрывоопасные перекиси, требующие постоянного контроля. Красивая литературная методика разбивается о суровые требования техники безопасности и экологического регламента. Выбор сужается до того, что реально можно залить в тонну-реактор, а потом относительно безопасно утилизировать.
Особняком стоит история с водой. Казалось бы, идеальный ?зелёный? растворитель. Но в реальном органическом синтезе её применение — это целое искусство. Фазовый перенос, мицеллярный катализ — звучит здорово, но масштабирование таких процессов — адская задача. Неоднородность системы, проблемы с теплоотводом, сложность выделения продукта из водной фазы. Видел попытки провести реакцию Сузуки в водно-спиртовой смеси в промышленном автоклаве. Выход в лаборатории был 95%, а на установке еле вытянули на 70%, и то половина продукта ушла в сточные воды, создав огромную головную боль для очистных сооружений. Теория и практика расходятся именно на таких мелочах.
Самая коварная характеристика растворителя — это не его температура кипения, а содержание воды и других примесей. Для реакций Гриньяра или с участием алюмогидрида лития обезвоживание толуола или ТГФ — это священный ритуал. Но даже ?абсолютный? по паспорту растворитель из баллона может преподнести сюрприз. Помню, серия синтезов аминов восстановительным аминированием в метаноле шла с разбросом выхода от 60 до 85%. Долго искали причину в катализаторе, в чистоте субстрата. Оказалось, партия метанола от одного поставщика имела следовые количества формальдегида (менее 0.01%), который успешно конкурировал с нашим карбонильным соединением, давая совсем не те продукты. Растворитель был не ?грязным? в обычном смысле, но химически не инертным.
Поэтому сейчас, особенно работая с чувствительными к влаге катализаторами для кросс-сочетаний (палладий, никель с фосфинными лигандами), мы закупаем растворители у проверенных поставщиков, которые могут предоставить детальный хроматограммы и данные Карла Фишера. Например, для высокочистых процессов в электронной промышленности, где нужны ультрачистые материалы, требования зашкаливают. Тут уже не обойтись стандартным дистиллятом. Нужны специализированные производители, которые понимают эти тонкости. В этом контексте, кстати, интересно посмотреть на подход компании ООО Шэньян Ихуа Новые Материалы. На их сайте eschemy.ru видно, что они работают именно с такими высокотехнологичными сегментами — литий-ионные аккумуляторы, интегральные схемы. Для их производства требуются не просто химикаты, а материалы сверхвысокой чистоты, где роль растворителя в синтезе и очистке ключевых компонентов трудно переоценить. Ошибка в выборе или качестве растворителя на этапе синтеза олигомера для фоторезиста или электролита может привести к браку целой партии микросхем.
Собственный опыт подсказывает, что создание надежной цепочки поставок растворителей — это половина успеха стабильного производства. Это не та статья расходов, на которой стоит экономить. Лучше заплатить больше за гарантированно чистый ацетонитрил для ВЭЖХ-очистки финального продукта, чем потом неделями вычищать неизвестную примесь, ?съевшую? 30% выхода дорогостоящего интермедиата.
Переход от миллилитров к кубометрам — это главный экзамен для выбранной системы растворителей. В лаборатории ты сушишь ТГФ над Na/бензофеноном под аргоном, кипятишь с обратным холодильником. Красиво синий цвет. А в цеху? Объем в 5 кубов. Как его эффективно обезводить? Стандартная дистилляция с натриевой стружкой? Пожарная безопасность будет против. Часто идут на компромисс: предварительная осушка молекулярными ситами, а потом — прямо в реактор, где последние следы воды ?добиваются? избытком реагента. Неэлегантно, неэкономично, но безопасно и работоспособно.
Другая частая проблема — смена поставщика. Казалось бы, один и тот же ГОСТ на дихлорэтан. Но у одного завода в нём может быть стабильно 0.1% этиленхлорида, а у другого — следы железа от оборудования. И твоя реакция радикального хлорирования, которая раньше шла ровно, начинает давать неконтролируемую смесь продуктов. Приходится заново выстраивать и валидировать методику входаного контроля для каждой новой партии. Это рутина, о которой не пишут в журналах, но она съедает уйму времени технологов.
Особенно критична эта история для компаний, которые, как ООО Шэньян Ихуа Новые Материалы, поставляют продукты для глобального рынка. Их клиенты в 30 странах ждут стабильного качества. Если в процессе синтеза изоляционного материала или прекурсора для ЖК-дисплея используется растворитель с неконтролируемыми примесями, это аукнется на свойствах конечного материала. А переделывать партию, которая уже отгружена, скажем, в Европу, — это колоссальные убытки и репутационные потери. Поэтому в таких компаниях логично предположить наличие жёсткого протокола квалификации не только основных реагентов, но и всех вспомогательных веществ, включая растворители.
Сегодня нельзя говорить о растворителях органического синтеза, не касаясь экологии. Регламенты REACH, всё ужесточающиеся нормы по ПДК в сточных водах и выбросах в атмосферу. Классические хлорированные растворители (дихлорметан, хлороформ) под большим вопросом. Да, они прекрасны: негорючи, хорошо растворяют, имеют удобные температуры кипения. Но их токсичность и потенциальная канцерогенность заставляют искать альтернативы.
Переход, например, на метил-трет-бутиловый эфир (МТБЭ) или циклопентилметиловый эфир кажется логичным. Но тут встаёт вопрос стоимости и доступности в больших объёмах. А главное — меняется вся технология. Точки кипения другие, растворимость продуктов иная, да и поведение при ректификации иное. Приходится по сути заново разрабатывать и оптимизировать процесс, что стоит денег и времени. Многие предприятия, особенно в фармацевтике, идут по этому пути вынужденно, под давлением законодательства.
Интересный тренд — возврат к ?простым? растворителям, но в новых условиях. Тот же 2-метилтетрагидрофуран, получаемый из возобновляемого сырья, как замена ТГФ. Или использование сверхкритического CO2 для экстракций и некоторых видов синтеза. Но это пока всё же больше для нишевых, высокомаржинальных продуктов. Для массового производства пестицидов или полимеров, которое также входит в сферу деятельности упомянутой компании, такие варианты часто экономически нецелесообразны. Там ищут компромисс: совершенствуют системы рекуперации и замкнутые циклы, чтобы минимизировать потери классического, пусть и неидеального, толуола или ксилола. Это менее революционно, но более реалистично для сегодняшнего дня.
Так к чему же приходишь после всех этих проб и ошибок? К пониманию, что растворитель — это не отдельный реагент, а часть сложной системы. Системы, куда входят аппаратура, методы контроля, логистика поставок, требования безопасности и экологии. Его нельзя выбрать раз и навсегда по учебнику. Методику, прекрасно работающую на одном заводе, может быть невозможно воспроизвести на другом просто из-за другого источника технического ацетона.
Поэтому сейчас, когда коллеги спрашивают совета по поводу растворителя для новой реакции, я уже не смотрю в первую очередь в таблицы. Спрашиваю: в каком масштабе? Какое есть оборудование? Как планируете утилизировать отходы? Есть ли ограничения по патентам или регламентам? И только потом начинается разговор о полярности и температуре кипения. Это и есть тот самый практический опыт, который отличает теоретика от человека, который реально ?варил? эти процессы в цеху.
Именно такой комплексный, приземлённый подход, на мой взгляд, и позволяет компаниям вроде ООО Шэньян Ихуа Новые Материалы успешно работать на столь разных и требовательных рынках — от медицины до электроники. Потому что за каждым их продуктом стоит не просто формула, а глубокое понимание всей технологической цепочки, где грамотный выбор и использование растворителя органического синтеза — это не мелочь, а фундаментальный кирпичик качества и надёжности.
ООО Шэньян Ихуа Новые Материалы. специализируется на производстве и продаже чистых химикатов и современных материалов для электронной промышленности. Опираясь на свой обширный опыт, компания обслуживает различные отрасли, включая литий-ионные аккумуляторы, интегральные схемы (ИС), жидкокристаллические дисплеи (ЖК-дисплеи), изоляционные материалы, медицину, строительство, промышленную очистку и производство пестицидов. Компания сотрудничает более чем со 100 компаниями и имеет маркетинговую сеть, охватывающую более 30 стран и регионов.
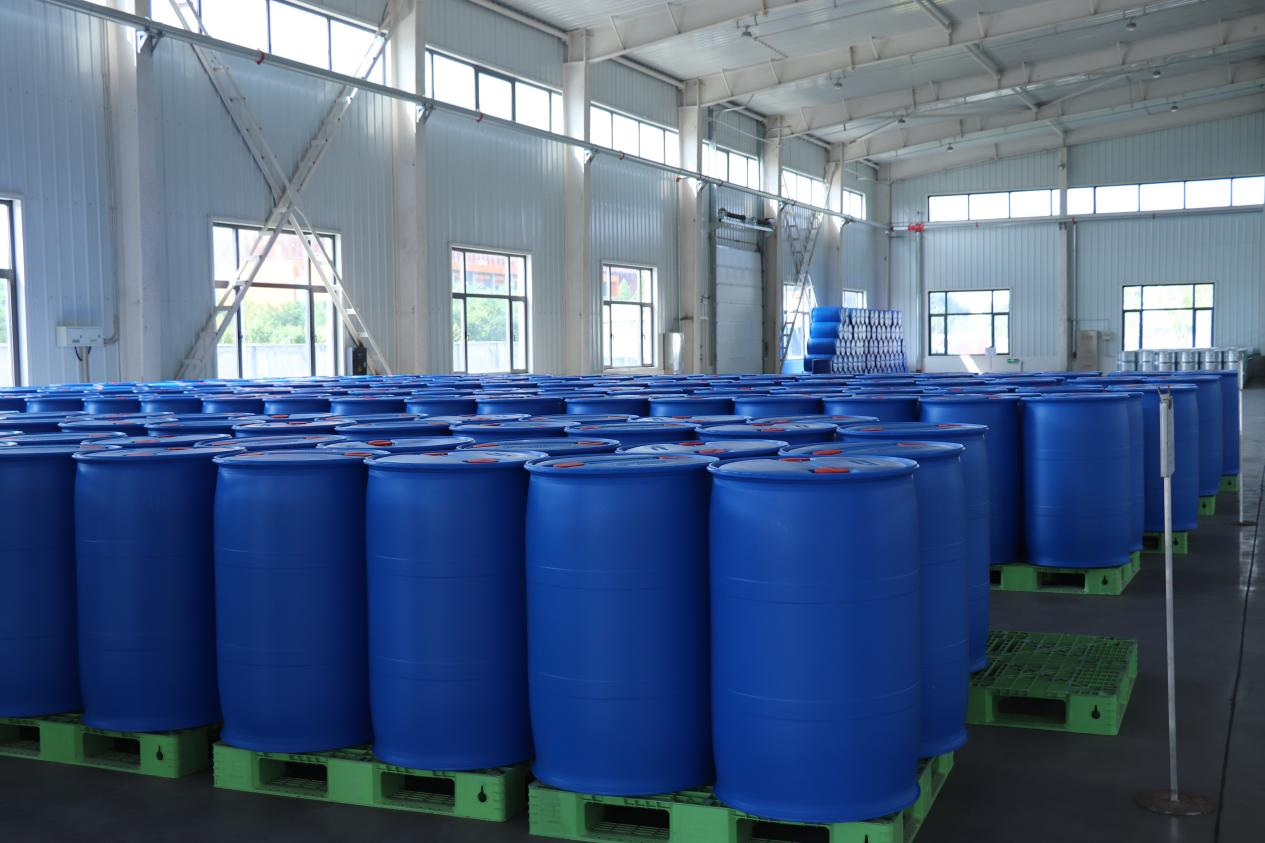
Производственная база занимает площадь 14 280 квадратных метров.Здание нашего завода имеет уникальный дизайн и разумную структуру, позволяющую максимизировать эффективность производства и комфорт сотрудников. Каждый дюйм земли тщательно планируется и управляется в соответствии с нашими строгими производственными стандартами и требованиями контроля качества. Здесь у нас первоклассное производственное оборудование, профессиональная производственная команда и строгая система контроля качества. Мы считаем, что только лучшая окружающая среда и оборудование позволяют производить лучшую продукцию.
Мы установили тесные отношения сотрудничества с такими логистическими портами, как Санкт-Петербург, Новороссийск и Владивосток, и стремимся предоставить вам универсальные и комплексные логистические решения. Независимо от того, в какую страну или регион необходимо отправить ваш товар, мы можем предоставить вам наиболее подходящее логистическое решение.
Мы сочетаем глобальное расположение с профессиональным и ведущим позиционированием в бизнесе и стремимся стать ориентированной на клиента, профессиональной и эффективной компанией в области химии материалов.Благодаря нашему опыту в области химии материалов и углубленному сотрудничеству с клиентами мы предоставляем различия, продукты и решения для создания лучшего и устойчивого будущего для мира.
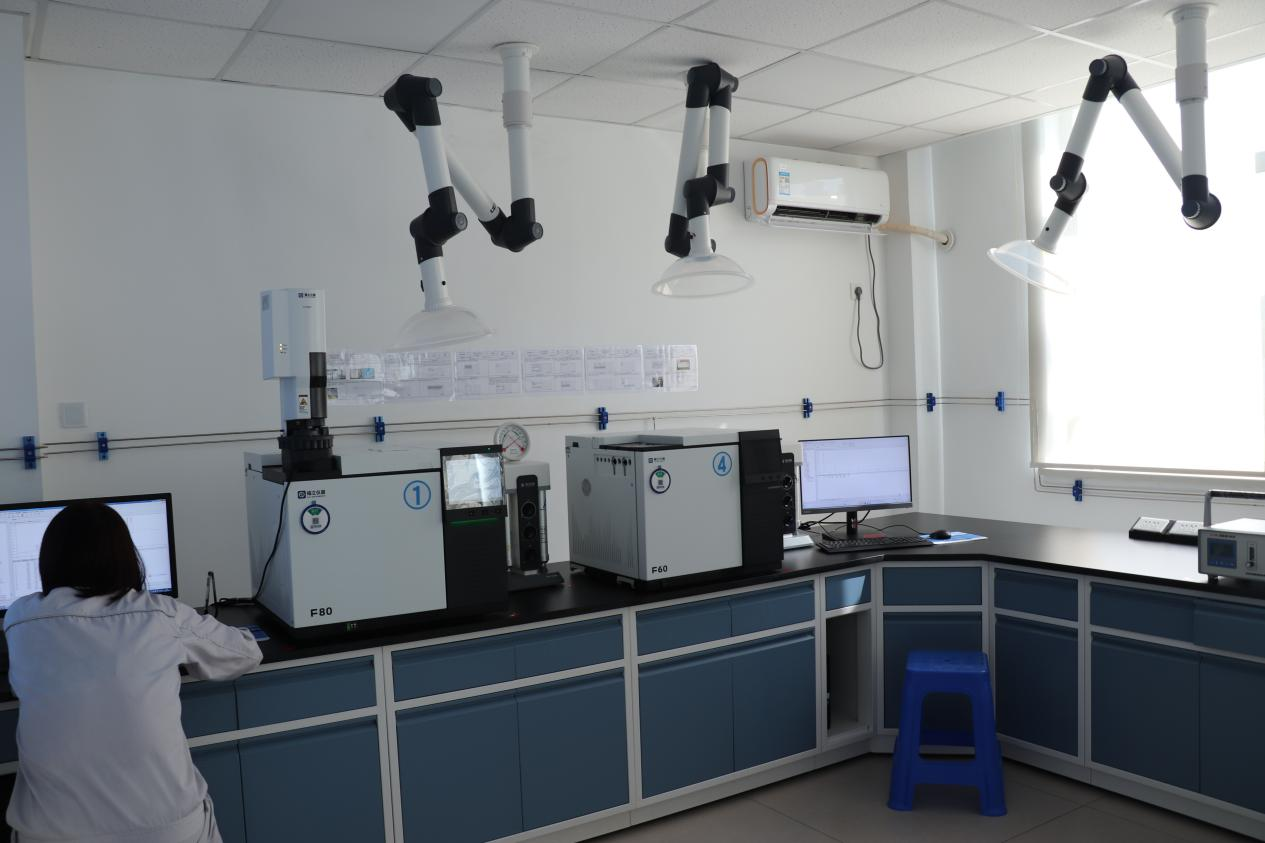
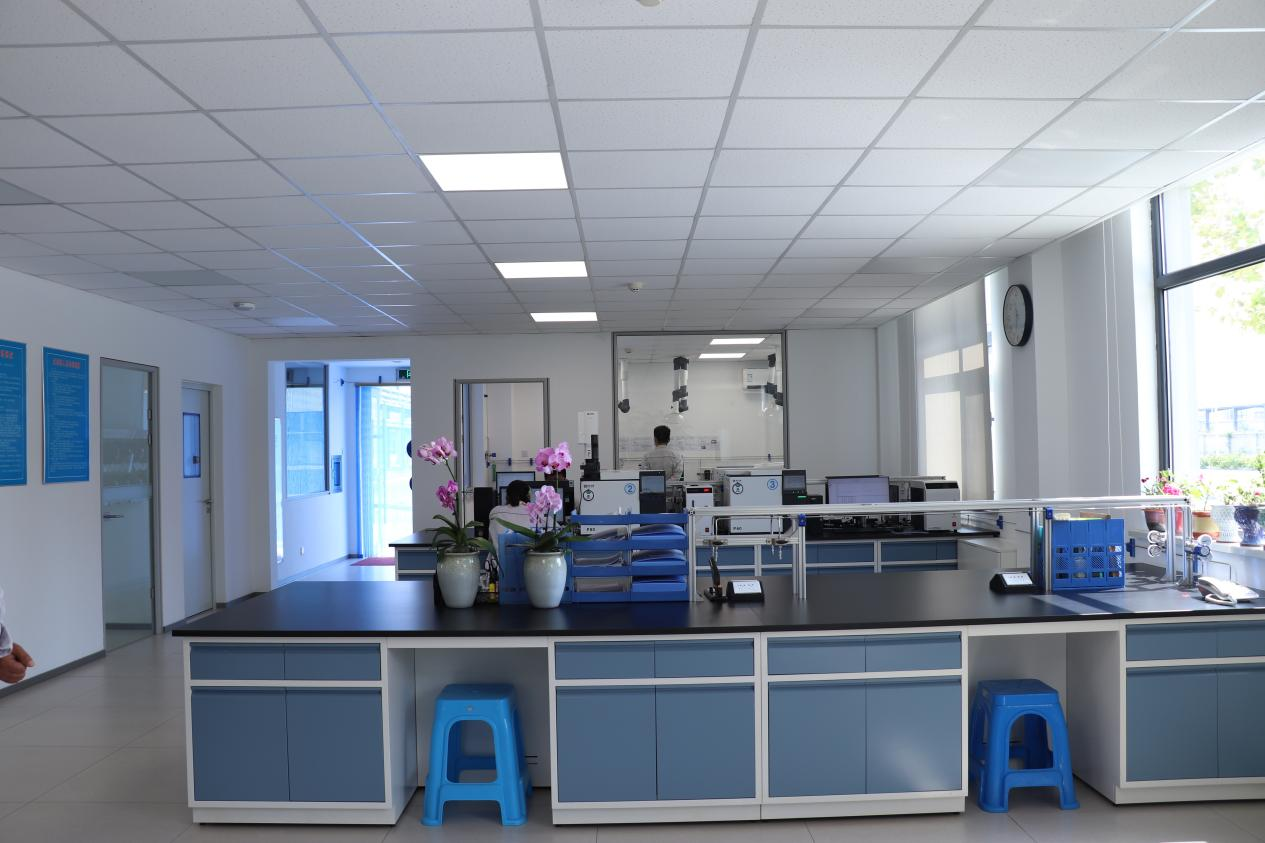
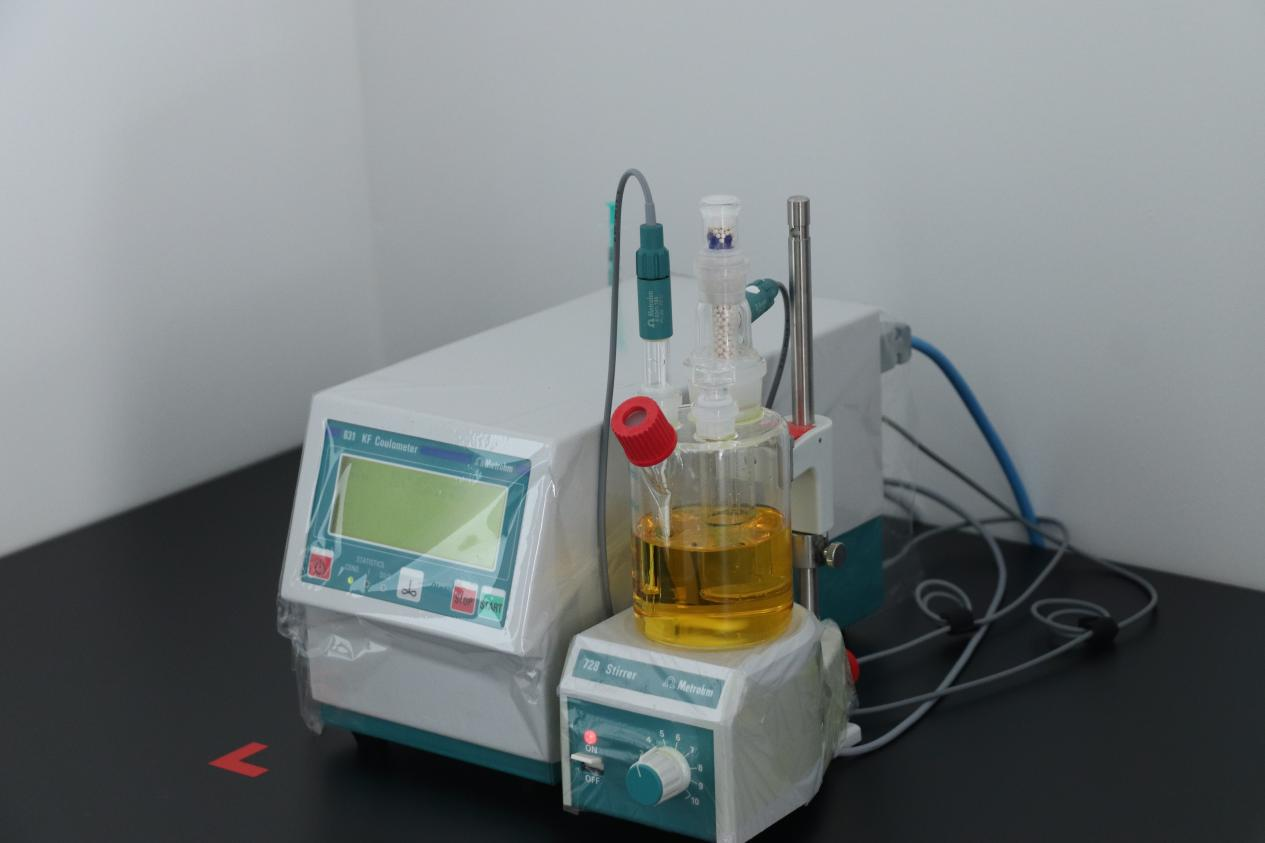
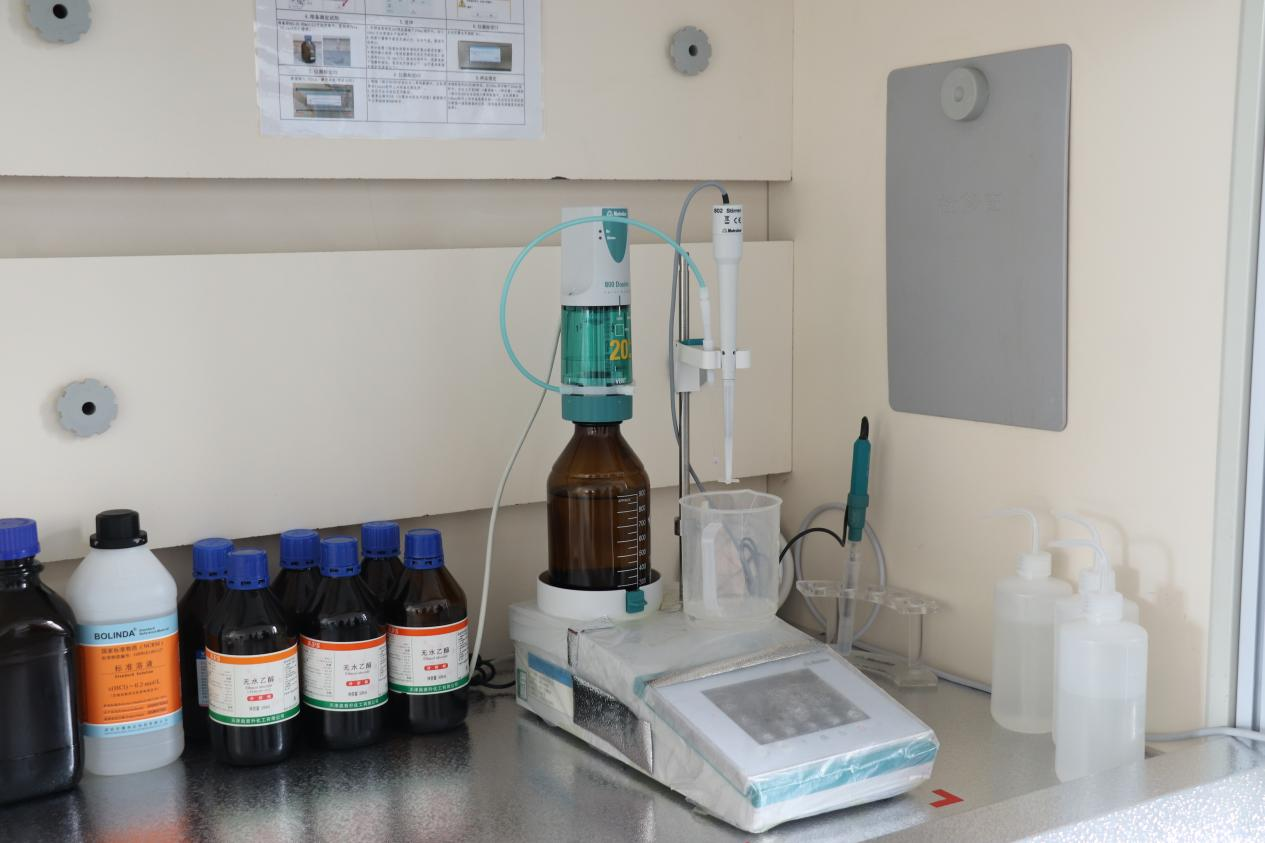
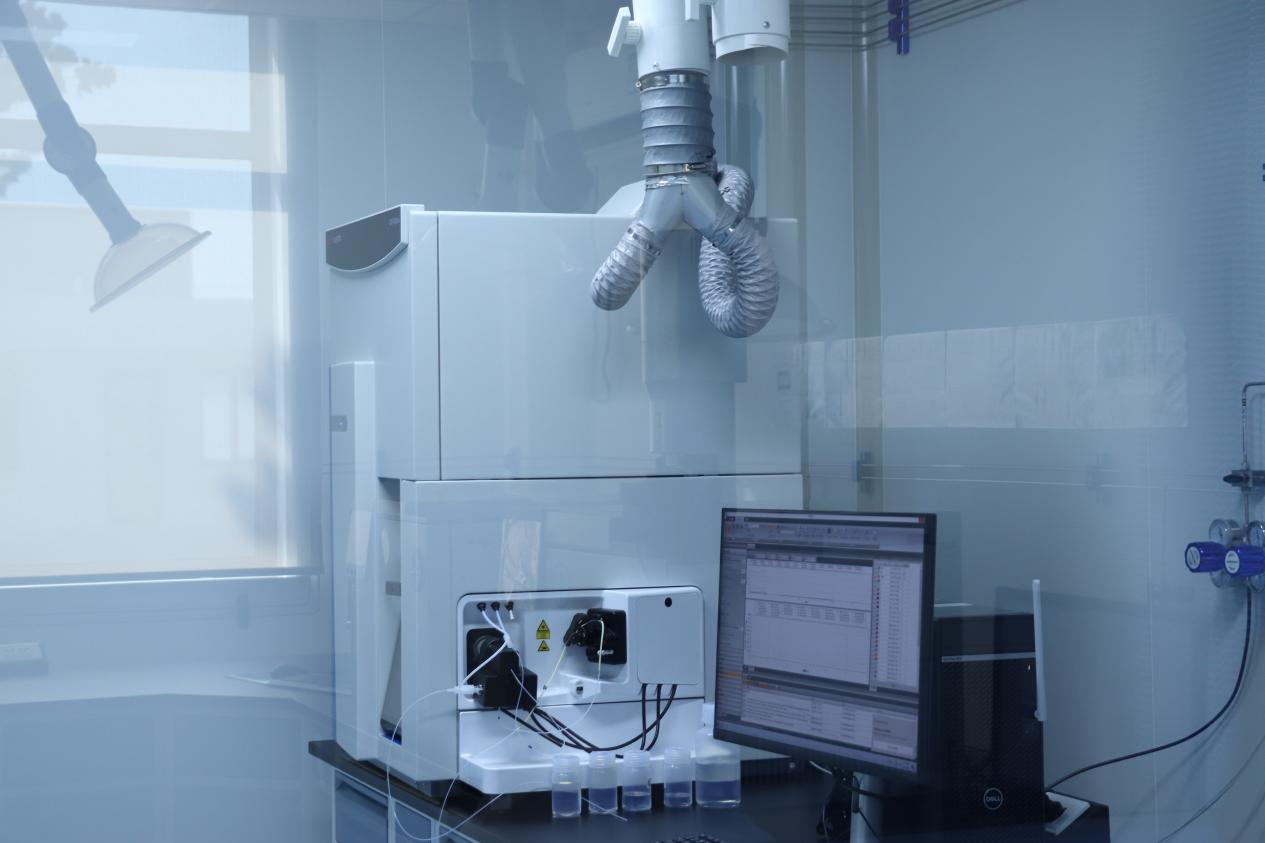
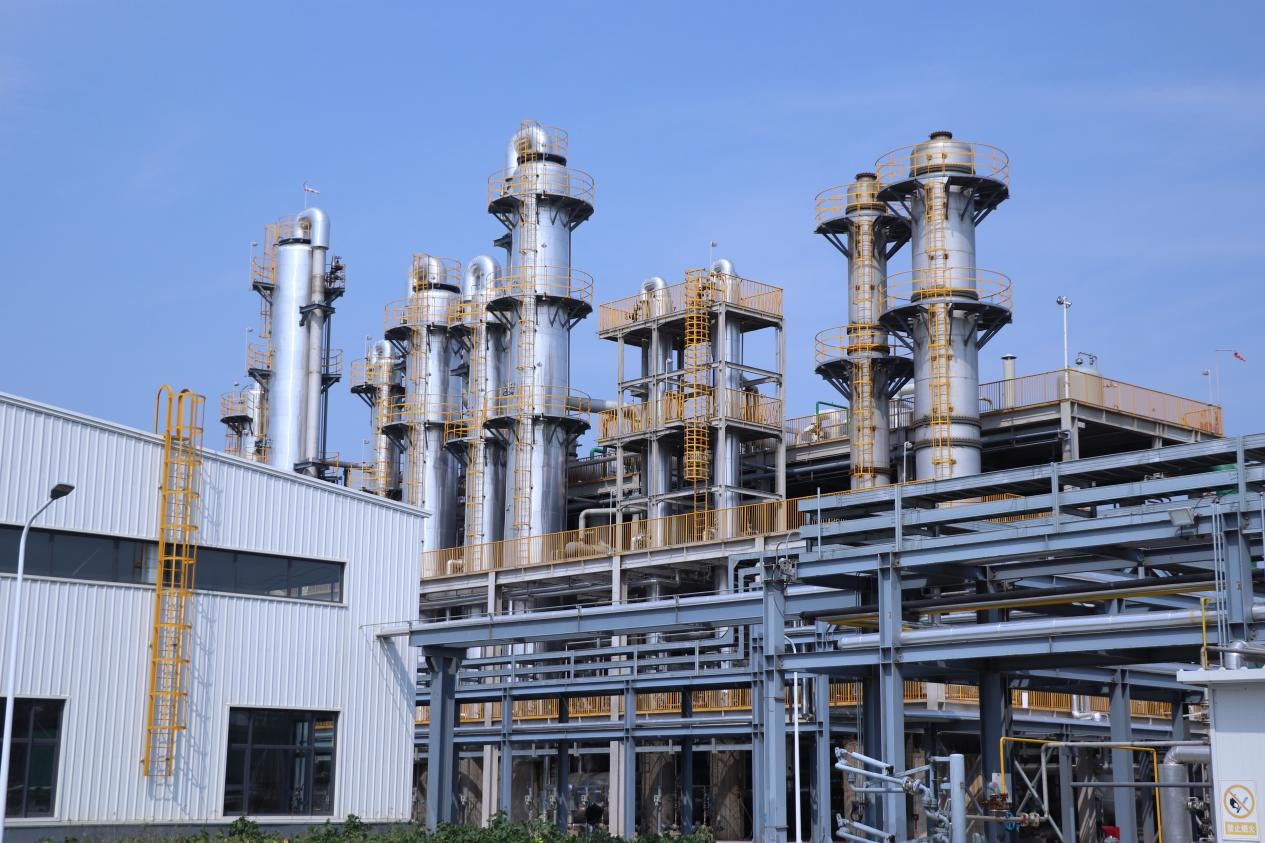
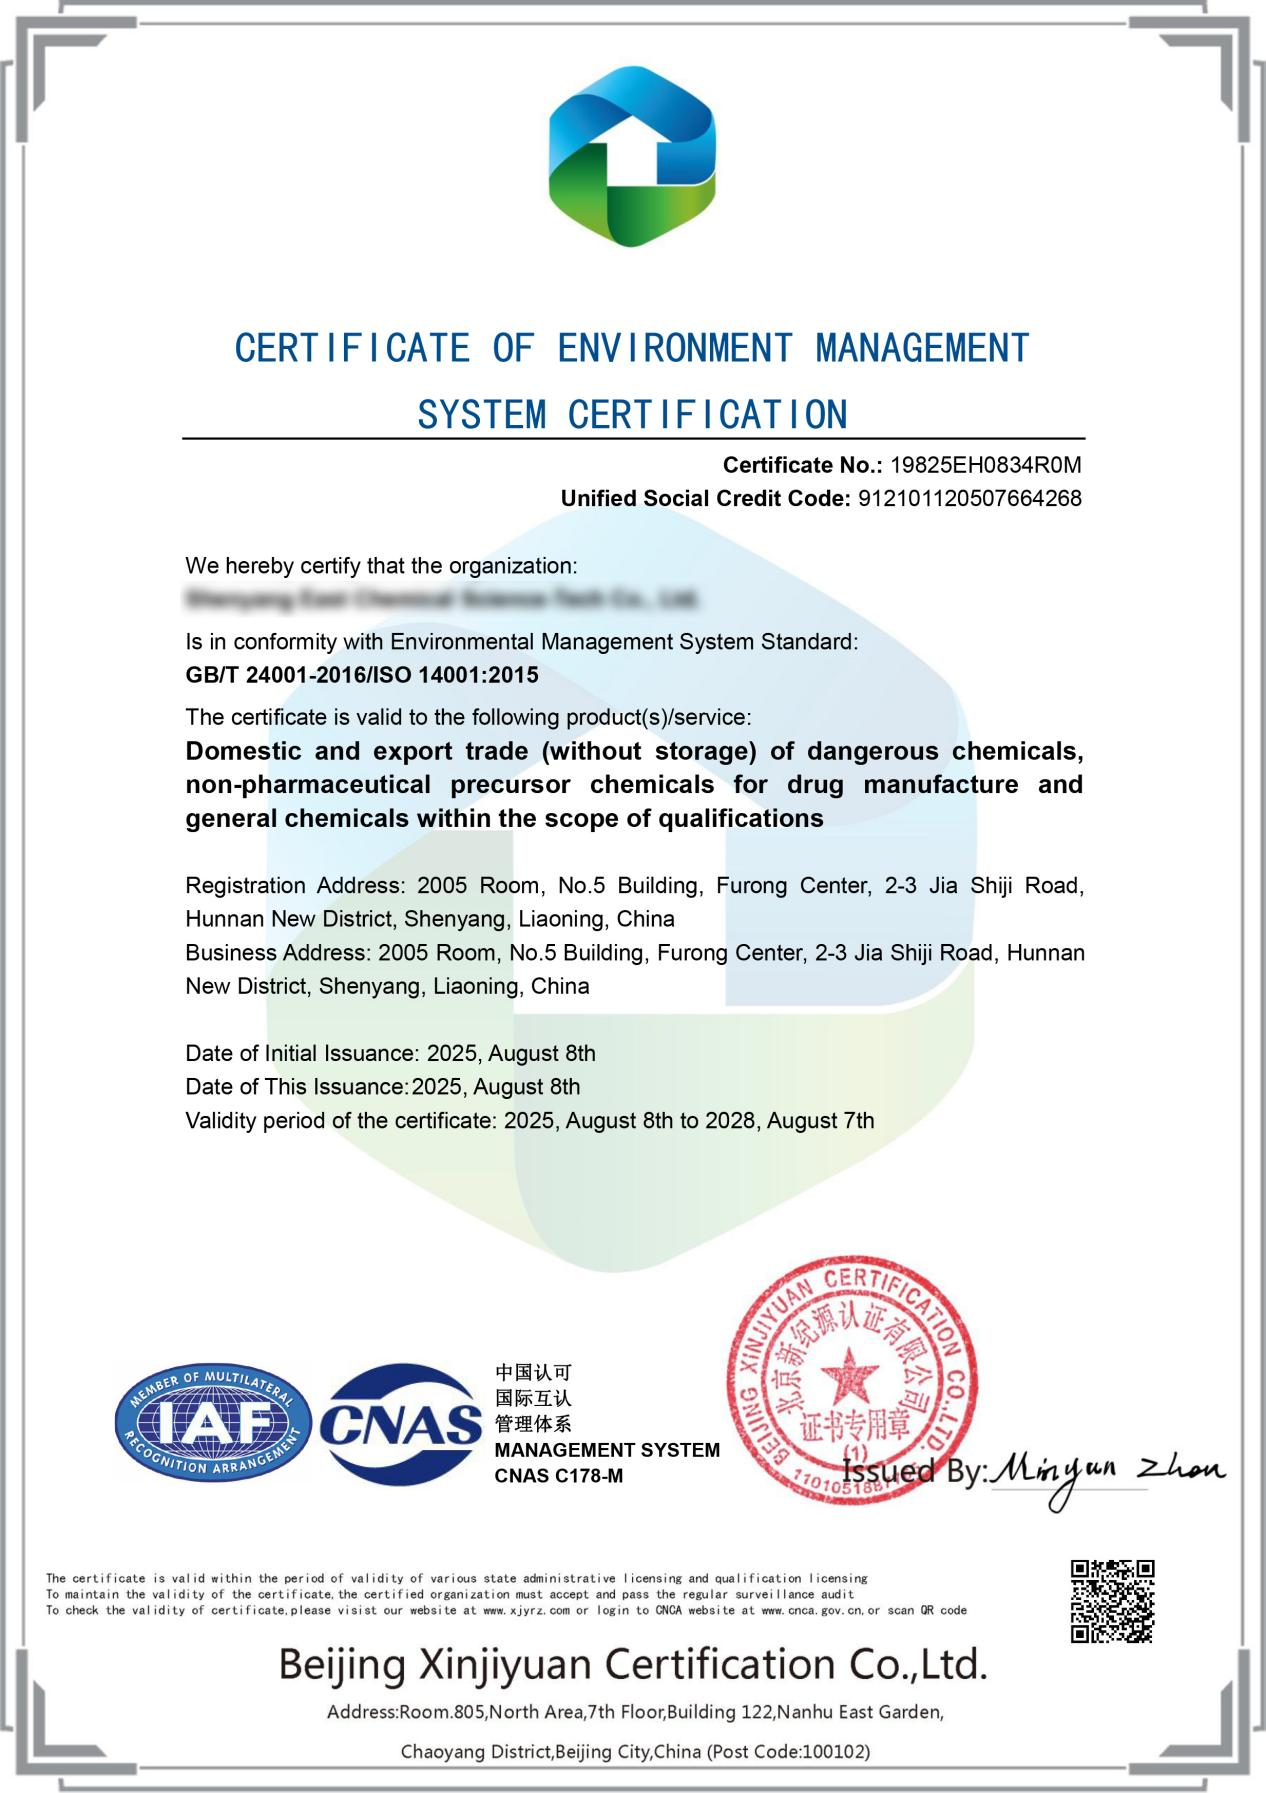
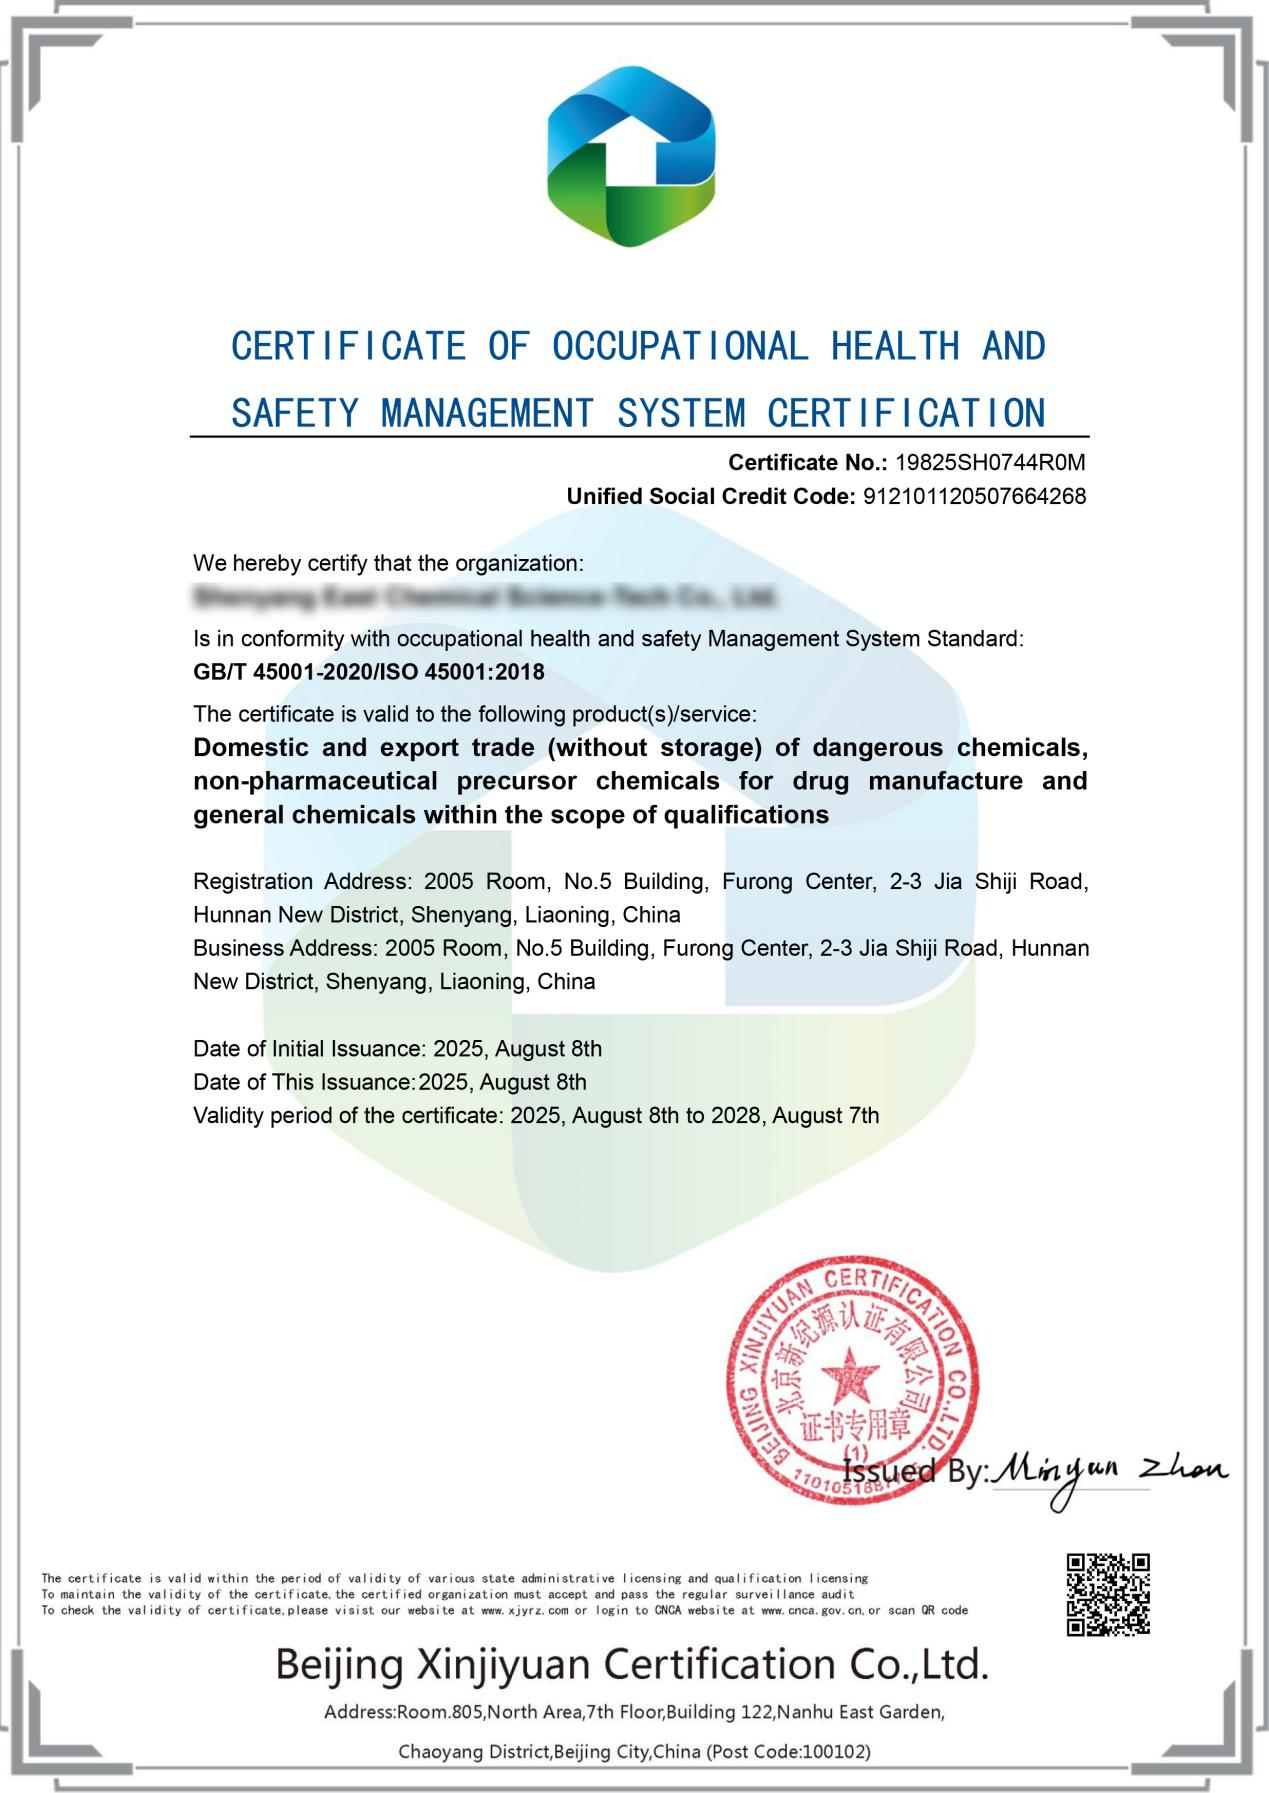
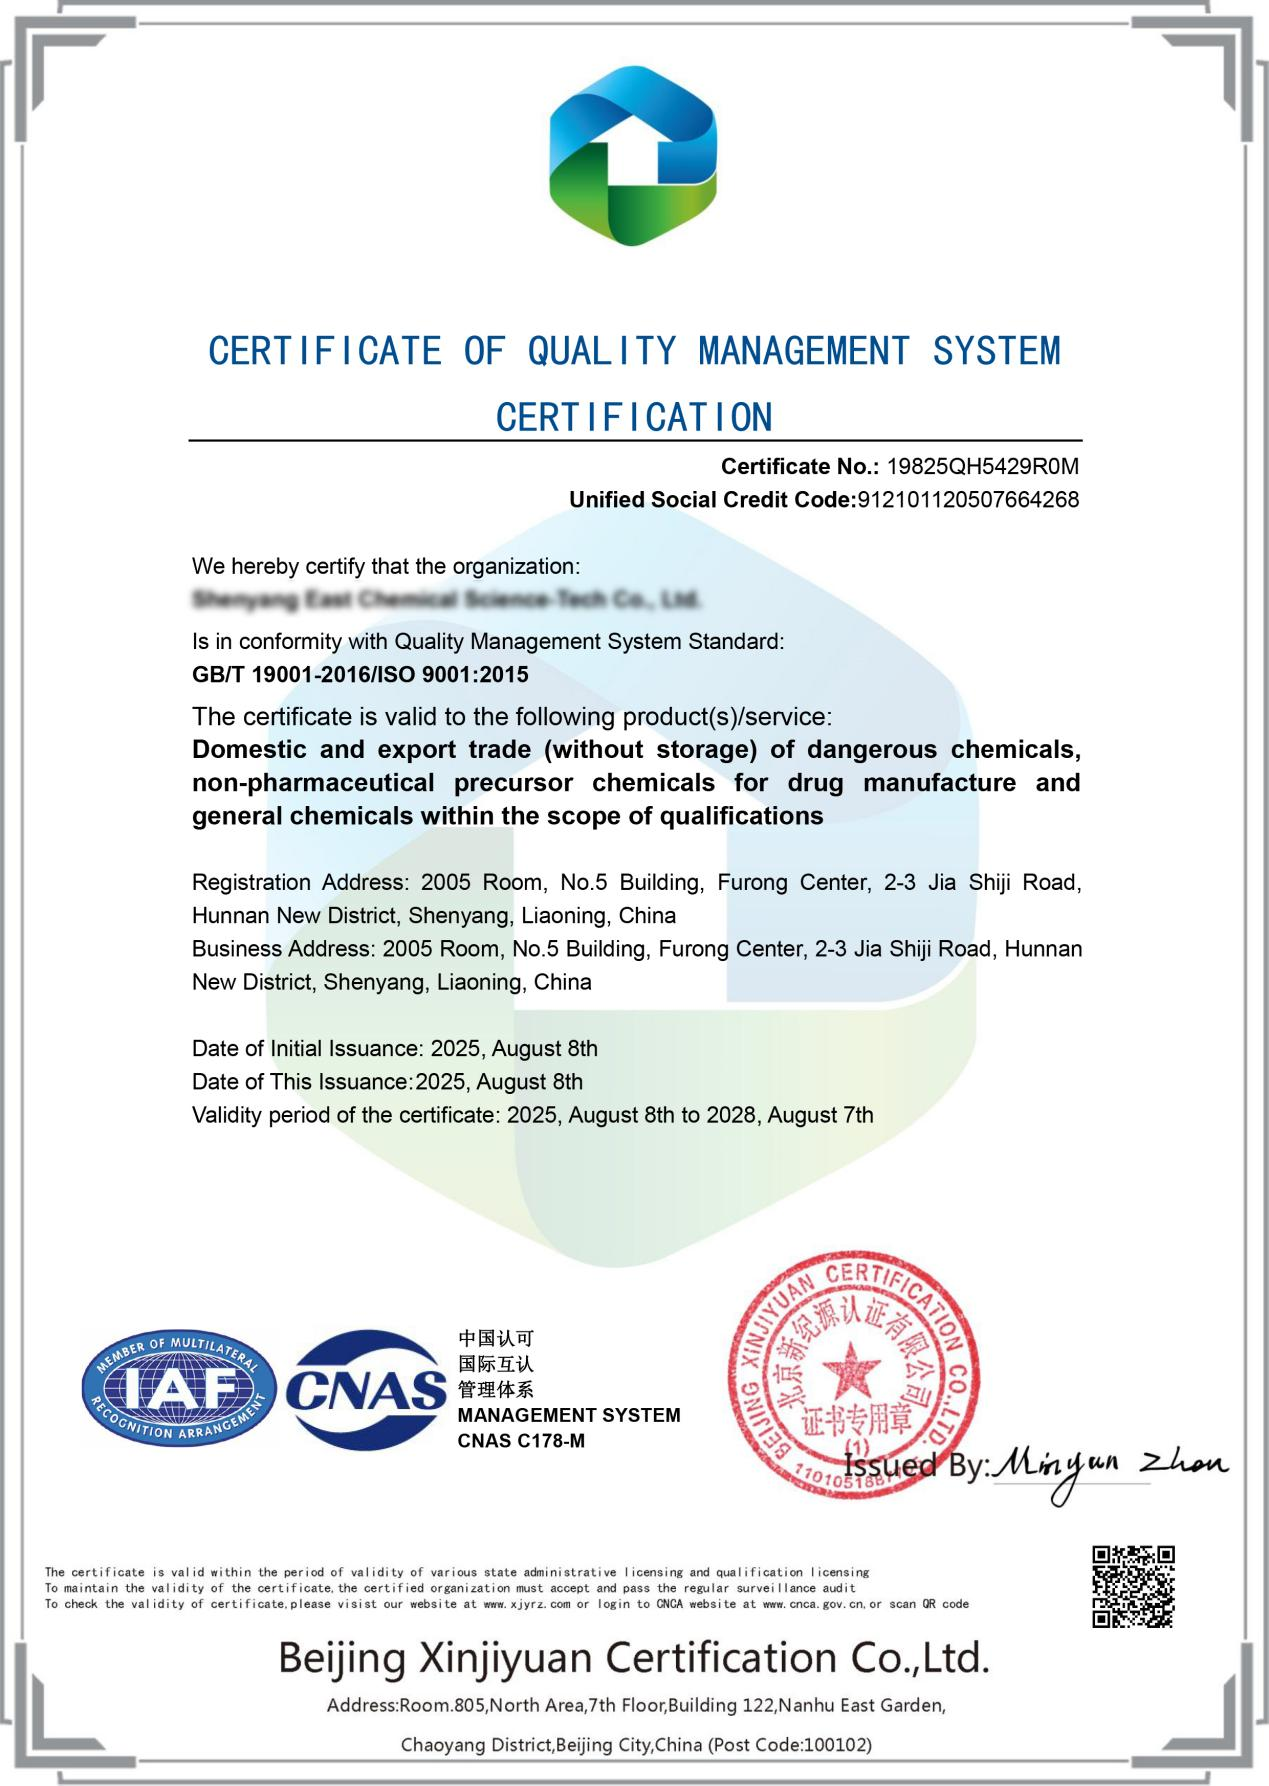
Наши продукты прошли все необходимые сертификационные испытания и соответствуют международным стандартам качества.
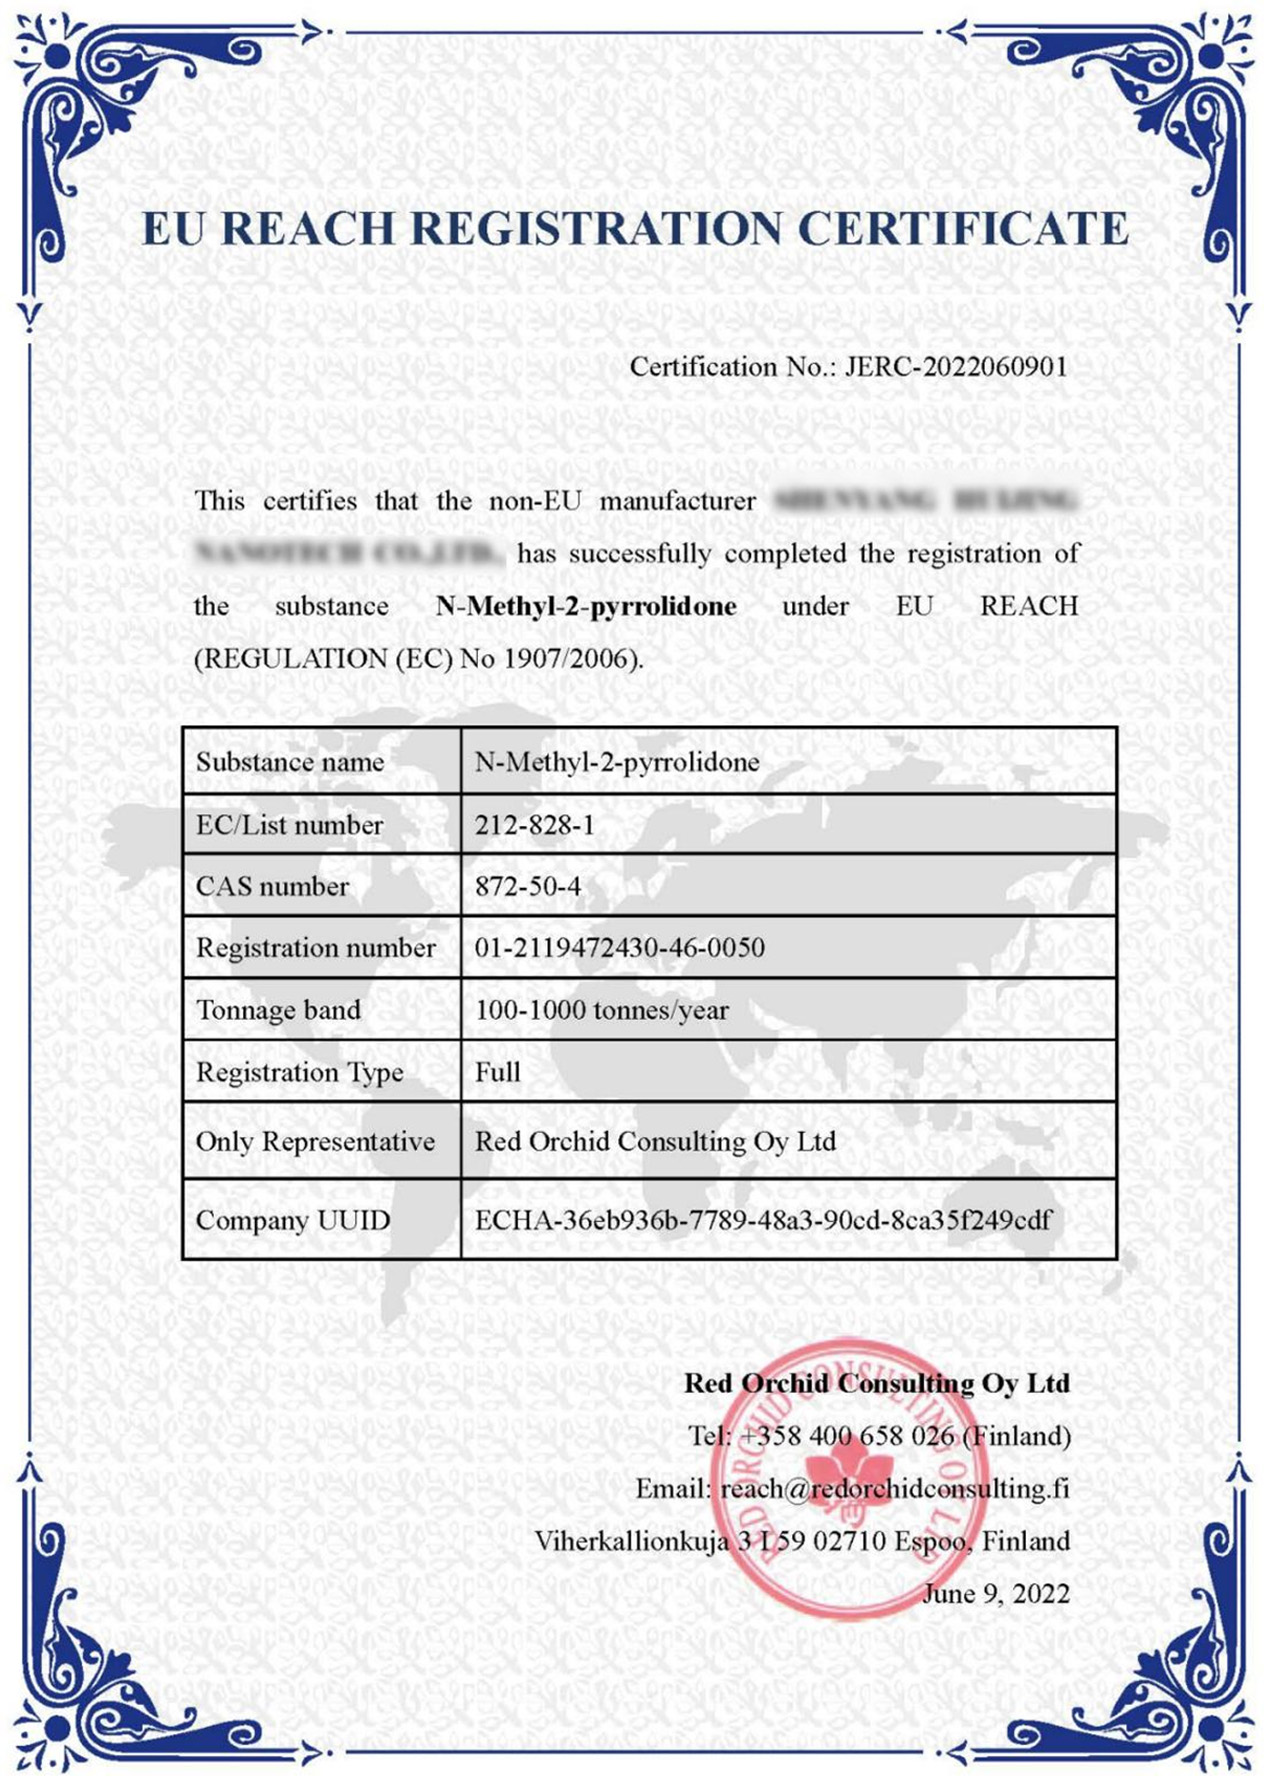
Наши продукты используются в различных сферах и условиях, обеспечивая оптимальный результат.
Собственное производство Завод в Шэньяне (14 280 м²), контроль качества на всех этапах
Сертификация Соответствие ISO 9001, возможность предоставления COA, MSDS, спецификаций
Гибкость поставок Упаковка от 1 кг до контейнерных партий, OEM-услуги
Ценовая конкурентоспособность На 15–30% ниже европейских аналогов при сопоставимом качестве
Локальная поддержка Ответ на запрос в течение 8 часов, техническая консультация на русском
Минимальный объем заказа может различаться для разных продуктов. Пожалуйста, проверьте конкретную информацию на странице продукта или свяжитесь с нами для уточнения.
Мы предлагаем услуги быстрой доставки, такие как EMS, DHL, TNT, FedEx, UPS, авиаперевозки и морские перевозки, в зависимости от ваших требований.
Мы обязуемся отправить товар в указанные сроки после подтверждения заказа. Конкретные сроки доставки будут сообщены при подтверждении заказа.
Вся наша продукция соответствует соответствующим международным стандартам и сопровождается соответствующими сертификатами качества для обеспечения безопасности и соответствия требованиям.
Свяжитесь напрямую с отделом продаж.