Поддержка по электронной почте
contact@eschemy.comПозвоните в службу поддержки
+86-24-31566438
Добро пожаловать на наш сайт !
Когда говорят про определение остаточных органических растворителей, многие сразу представляют себе стандартный лист с хроматограммой и готовым результатом. Но на практике всё сложнее — это не просто пункт в спецификации, а постоянный диалог между технологией, оборудованием и реальными условиями производства. Частая ошибка — считать, что достаточно просто ?прогнать? пробу по методике. А потом удивляешься, почему у партии, которая по документам чистая, появляется посторонний запах или меняются эксплуатационные свойства. Особенно это критично в нашей сфере — поставках материалов для электроники, где даже следовые количества могут влиять на адгезию, диэлектрические свойства или долговременную стабильность компонентов.
Возьмём, к примеру, полиимидные плёнки или фоторезисты — типичные продукты, с которыми мы работаем в ООО Шэньян Ихуа Новые Материалы. Поставщик присылает сертификат, где указано ?остаточные растворители: менее 50 ppm?. Цифра вроде бы в норме. Но когда начинаешь готовить образец для анализа, сталкиваешься с первым нюансом: как его правильно гомогенизировать? Если просто нарезать плёнку, растворитель, ?запертый? в глубине полимерной матрицы, может не полностью перейти в газовую фазу при статическом дозировании. Получаешь заниженное значение. Приходится измельчать в жидком азоте, но тут важно не перегреть образец в процессе, иначе часть летучих улетучится ещё до анализа. Это тот самый момент, где протокол молчит, а опыт подсказывает.
Был случай с одним типом эпоксидного компаунда для изоляции. По методике ГОСТ Р 57399 (аналог ISO 16000-6) всё было чисто. Но при термоциклировании готовых плат появлялось едва уловимое помутнение. Стали ?копать? глубже, поменяли температурный режим десорбции в термодесорбере — и ?выловили? следы высококипящего гликолевого эфира, который в стандартных условиях просто не детектировался. Его было немного, около 10 ppm, но для тонких плёнок в ЖК-дисплеях этого хватило, чтобы вызвать проблемы. После этого мы для подобных материалов всегда закладываем дополнительный скрининг на высококипящие компоненты, даже если заказчик их не требует явно.
Или другой аспект — калибровка. Казалось бы, рутина. Но если использовать для калибровки чистые стандарты растворителей в воздухе, а анализировать твёрдый полимер, может возникнуть систематическая погрешность из-за разной эффективности десорбции из матрицы. Мы для критичных проектов, особенно для материалов литий-ионных аккумуляторов, где чистота напрямую влияет на срок службы, перешли на калибровку методом ?стандартных добавок? непосредственно в матрицу носителя. Трудоёмко, но данные получаются намного ближе к истине. На сайте eschemy.ru мы не пишем об этих тонкостях в открытом доступе, но в технических отчётах для партнёров всегда указываем, по какому принципу проводилось определение остаточных органических растворителей — это сразу отсекает множество вопросов на этапе приёмки.
Много шума вокруг масс-спектрометрических детекторов (МСД). Да, чувствительность фемтограммы впечатляет. Но в рутинном контроле на производстве часто важнее не абсолютная чувствительность, а воспроизводимость и устойчивость метода к ?грязным? образцам. Газовый хроматограф с пламенно-ионизационным детектором (ГХ-ПИД) до сих пор наш рабочий конь. Особенно для контроля таких распространённых растворителей, как толуол, ксилолы, ацетон, ДМФА. МСД, конечно, ставим для скрининга неизвестных примесей или когда есть подозрение на галогенированные растворители — тут без масс-спектра не разобраться.
Но и у ГХ-ПИД есть свои подводные камни. Например, замена газа-носителя. Перешли с гелия на водород (из-за доступности и стоимости) — и сразу пришлось перенастраивать температурные программы и заново валидировать методы разделения. Пики, которые раньше хорошо разделялись, начали накладываться. Потратили неделю на оптимизацию. Зато теперь в нашей лаборатории при определении остаточных органических растворителей в сложных смесях, например, для фоторезистов, где может быть десяток потенциальных летучих компонентов, мы используем два параллельных метода: быстрый на водороде для рутинного контроля и высокоразрешающий на гелии для арбитражных случаев. Это решение родилось из практики, а не из учебника.
Ещё одна головная боль — система пробоподготовки. Статический анализ ?пространство над образцом? (headspace) хорош для однородных материалов. Но когда к нам поступает партия гранулированного поликарбоната для оптики, важно проверить не только поверхность гранул, но и внутренний объём. Статический headspace может дать усреднённую картину, а динамический (продувка-улавливание) — более полную, но требует больше времени. Часто идём на компромисс: первую экспресс-проверку делаем статическим методом, а если есть хоть малейшее превышение порога или необычный хроматографический профиль, запускаем полный анализ динамическим способом. Это позволяет не тормозить логистику, но и не пропустить проблемную партию. Именно такой подход мы применяем, проверяя материалы перед отгрузкой нашим партнёрам в сфере интегральных схем и ЖК-дисплеев.
Самое интересное начинается после того, как хроматограф выдал цифры. Допустим, для N-метилпирролидона (NMP) в плёнке для аккумулятора мы получили 120 ppm при норме 100 ppm по техусловиям заказчика. Это брак? Формально — да. Но если копнуть, то окажется, что норма в 100 ppm взята из общей фармакопейной статьи для готовых лекарственных форм, а не для полимерной подложки. В нашем случае критичен не сам факт наличия NMP, а его миграция в электролит при эксплуатации. Мы проводили исследования совместно с одним производителем батарей: плёнки с остаточным NMP в 150 ppm, но прошедшие дополнительную термообработку по нашему регламенту, показали лучшую долговременную стабильность, чем плёнки с 80 ppm без обработки. Поэтому теперь мы всегда сопровождаем протокол определения остаточных органических растворителей комментарием о рекомендуемом режиме пост-отверждения, если данные близки к пределу.
Другая история — кросс-контаминация. Разгружали на одном складе паллету с гранулами ПВДФ и барабаны с техническим изопропанолом. Через неделю в партии ПВДФ, предназначенной для медицинских применений, анализ выявил следы изопропанола. Его не было в процессе производства, это была чисто складская контаминация через воздух. Пришлось срочно пересматривать логистические потоки и зоны хранения. Теперь для ответственных заказов, особенно медицинского назначения, мы настаиваем на выделенном складе с контролируемой атмосферой. Это прописали даже в некоторых контрактах после того инцидента.
Часто задают вопрос: а можно ли доверять данным поставщика? Наш принцип — доверяй, но проверяй. Особенно когда речь идёт о новых поставщиках из регионов с отличающейся нормативной базой. Бывало, получали сертификат с идеальными цифрами, а при выборочной проверке в нашей лаборатории находили следы дихлорметана, который даже не был заявлен в методике анализа поставщика. Оказалось, они использовали его на стадии очистки сырья, но не включали в список контролируемых примесей. Поэтому в ООО Шэньян Ихуа Новые Материалы выстроена двухуровневая система: входной контроль по упрощённой методике для всех партий и углублённый анализ по полной программе для первой партии нового поставщика или при смене его технологического регламента. Это позволяет, с одной стороны, не увеличивать сильно издержки, а с другой — минимизировать риски для конечных заказчиков в электронной и других отраслях.
Со временем накапливаешь наблюдения, которые не найдёшь в руководствах. Например, зависимость результатов от влажности воздуха в лаборатории. Казалось бы, при анализе headspace влажность образца уже учтена. Но если готовить стандартные растворы для калибровки в слишком сухом помещении, а реальные образцы (те же полимерные гранулы) хранились при нормальной влажности, можно получить смещение. Теперь мы всегда кондиционируем образцы в эксикаторе с контролируемой влажностью перед анализом, если материал гигроскопичен.
Ещё один момент — материал пробоотборных контейнеров. Стеклянные флаконы для headspace с тефлоновой мембраной — стандарт. Но мы столкнулись с тем, что для некоторых ароматических аминов или силиконовых олигомеров сорбция на тефлоне может быть значительной. Перешли на флаконы с силиконизированной перегородкой для определённого круга задач. Мелочь, а влияет на воспроизводимость.
И, конечно, человеческий фактор. Можно иметь самую совершенную методику, но если лаборант торопится и не выдерживает время термостатирования флакона в autosampler'е, результаты будут ?прыгать?. Мы ввели обязательный контрольный образец (с известным содержанием растворителя) в каждую серию анализов. Если контрольный образец даёт отклонение больше 5%, вся серия переделывается. Жёстко, но зато данные, которые уходят клиенту на eschemy.ru в виде отчёта, имеют подтверждённую точность. Для компании, которая работает с более чем 100 предприятиями по всему миру, репутация надёжного поставщика, предоставляющего достоверные аналитические данные, — это фундамент бизнеса.
Сейчас много говорят о Process Analytical Technology (PAT) и онлайн-мониторинге летучих прямо в технологическом потоке. Для крупнотоннажных производств базовых полимеров это, возможно, будущее. Но в нашем сегменте — высокоспециализированные материалы для электроники, часто мелкосерийные, с частой сменой рецептур — ручной лабораторный анализ ещё долго останется ключевым. Его нельзя заменить полностью, можно только дополнить и сделать более умным.
Наша ближайшая задача — внедрить более интегрированную систему управления данными. Чтобы цифра из протокола определения остаточных органических растворителей автоматически сопоставлялась с параметрами технологического процесса конкретной партии (температура сушки, скорость экструзии и т.д.) и строились корреляционные модели. Пока это делается вручную в Excel, и часто ценные зависимости упускаются. Если удастся это автоматизировать, мы сможем не просто констатировать факт наличия примесей, но и прогнозировать их уровень на этапе настройки процесса, предлагая заказчикам не просто чистый материал, но и оптимизированную технологию его применения. Это уже следующий уровень, к которому мы, как специалисты по современным материалам, постепенно движемся.
В конечном счёте, вся эта работа с определением остатков — не самоцель. Это инструмент для гарантии того, что литий-ионный аккумулятор не выйдет из строя раньше времени из-за коррозии, что дисплей не помутнеет, а микросхема будет стабильно работать. Когда видишь, как твои материалы работают в конечных устройствах по всему миру, понимаешь, что каждая потраченная на оптимизацию метода анализа неделя и каждая обнаруженная и устранённая ppm примеси — это не просто строчка в отчёте, а вклад в надёжность технологий, которыми люди пользуются каждый день.
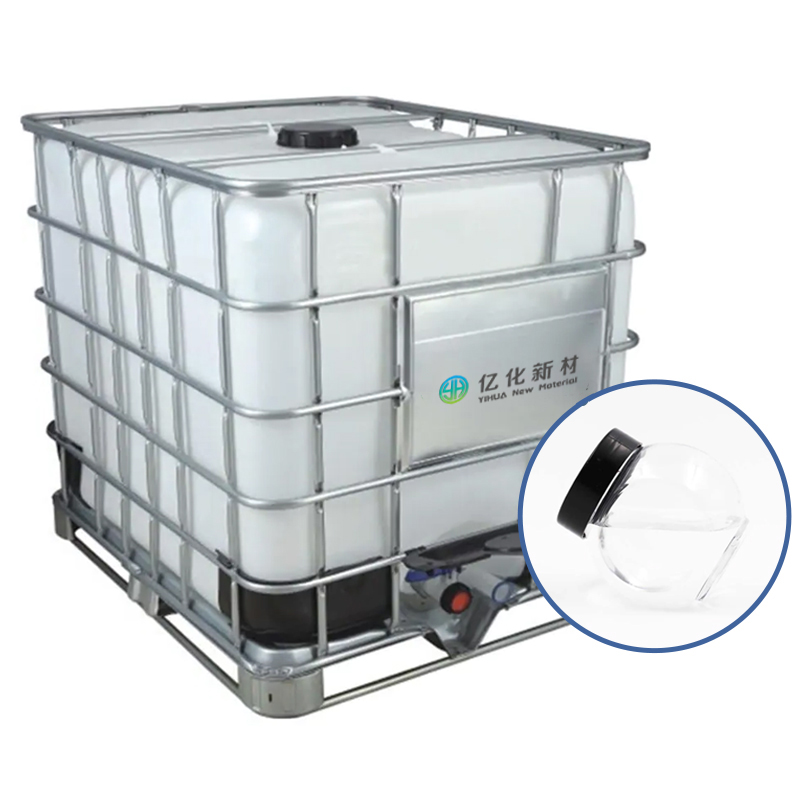
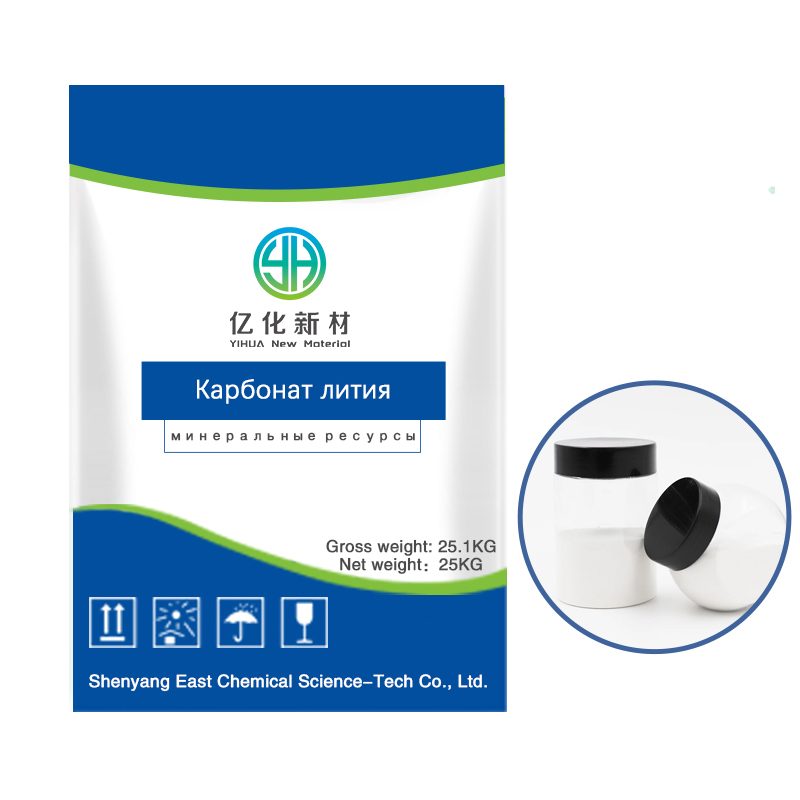
ООО Шэньян Ихуа Новые Материалы. специализируется на производстве и продаже чистых химикатов и современных материалов для электронной промышленности. Опираясь на свой обширный опыт, компания обслуживает различные отрасли, включая литий-ионные аккумуляторы, интегральные схемы (ИС), жидкокристаллические дисплеи (ЖК-дисплеи), изоляционные материалы, медицину, строительство, промышленную очистку и производство пестицидов. Компания сотрудничает более чем со 100 компаниями и имеет маркетинговую сеть, охватывающую более 30 стран и регионов.
Производственная база занимает площадь 14 280 квадратных метров.Здание нашего завода имеет уникальный дизайн и разумную структуру, позволяющую максимизировать эффективность производства и комфорт сотрудников. Каждый дюйм земли тщательно планируется и управляется в соответствии с нашими строгими производственными стандартами и требованиями контроля качества. Здесь у нас первоклассное производственное оборудование, профессиональная производственная команда и строгая система контроля качества. Мы считаем, что только лучшая окружающая среда и оборудование позволяют производить лучшую продукцию.
Мы установили тесные отношения сотрудничества с такими логистическими портами, как Санкт-Петербург, Новороссийск и Владивосток, и стремимся предоставить вам универсальные и комплексные логистические решения. Независимо от того, в какую страну или регион необходимо отправить ваш товар, мы можем предоставить вам наиболее подходящее логистическое решение.
Мы сочетаем глобальное расположение с профессиональным и ведущим позиционированием в бизнесе и стремимся стать ориентированной на клиента, профессиональной и эффективной компанией в области химии материалов.Благодаря нашему опыту в области химии материалов и углубленному сотрудничеству с клиентами мы предоставляем различия, продукты и решения для создания лучшего и устойчивого будущего для мира.
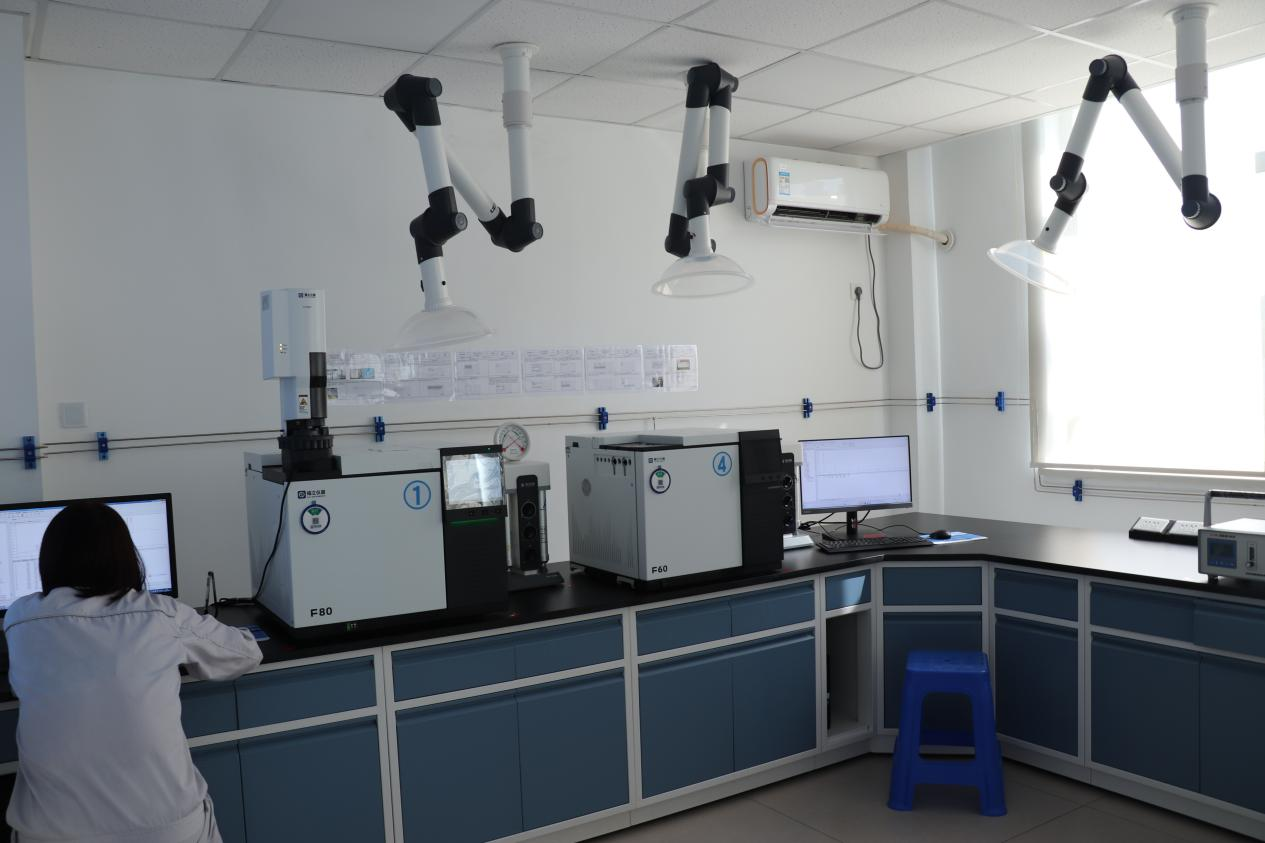
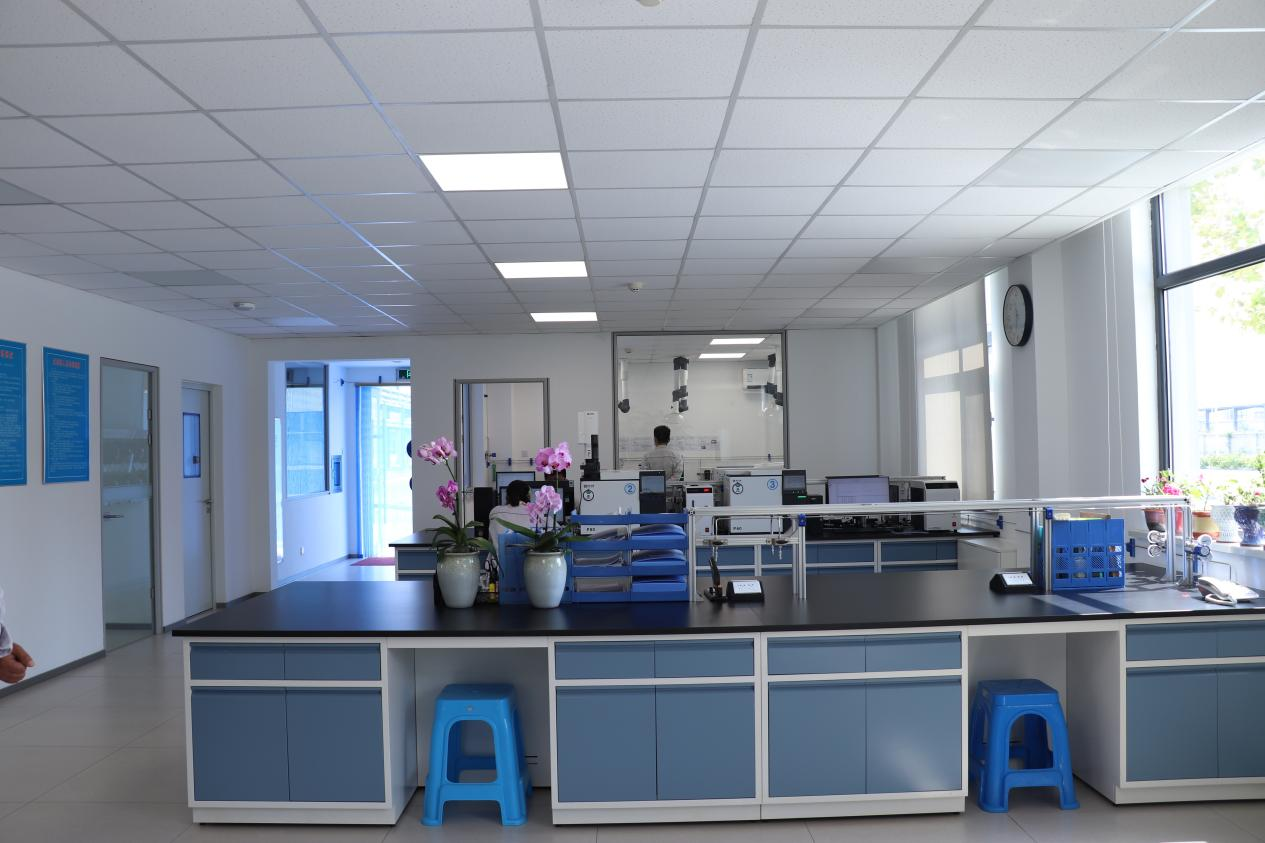
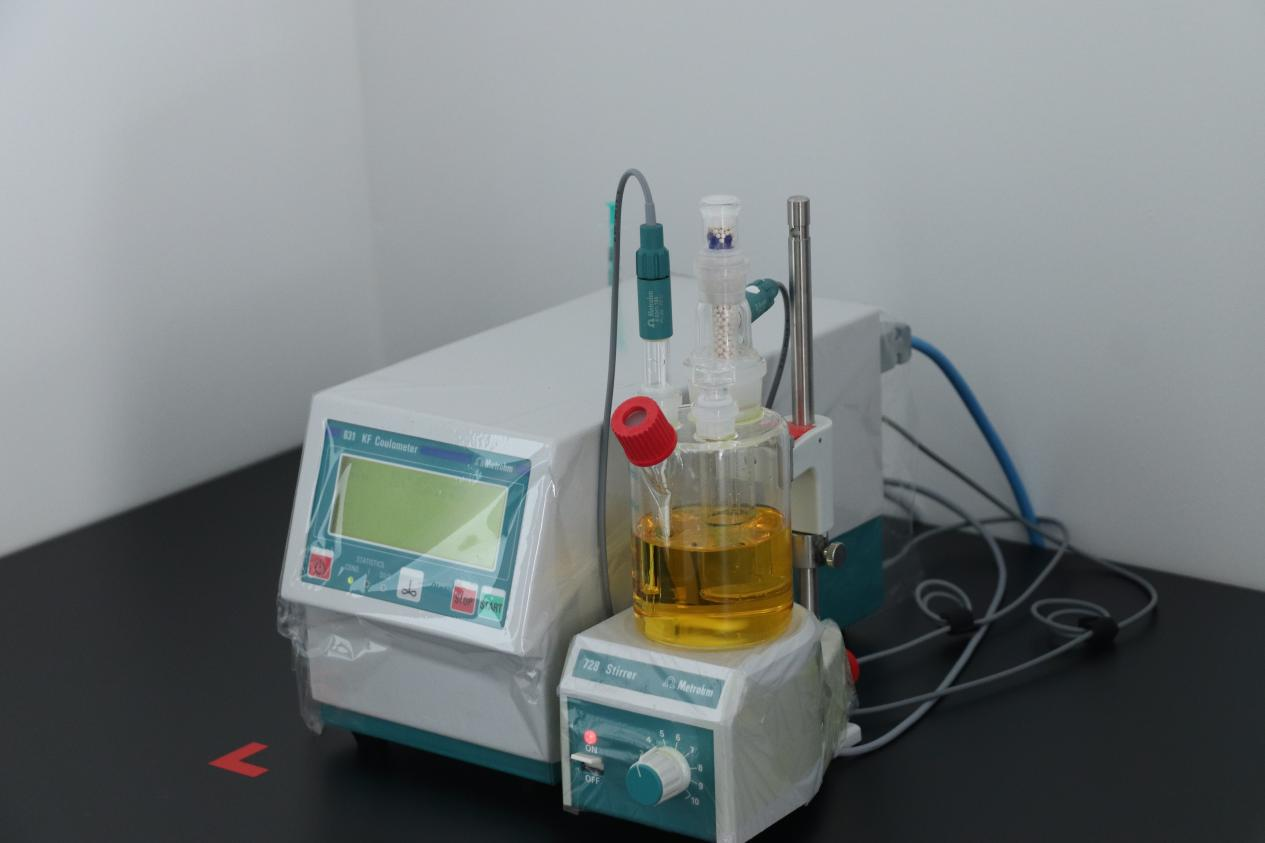
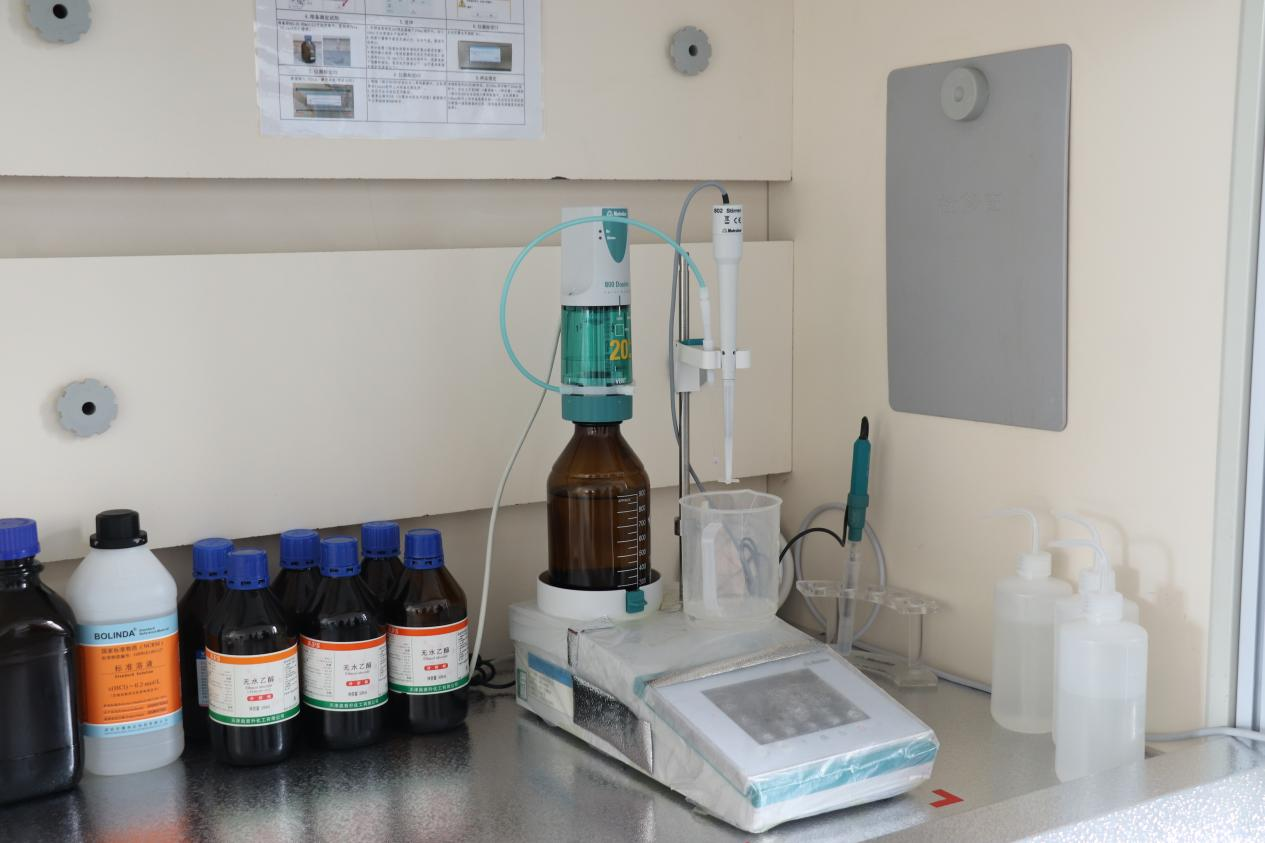
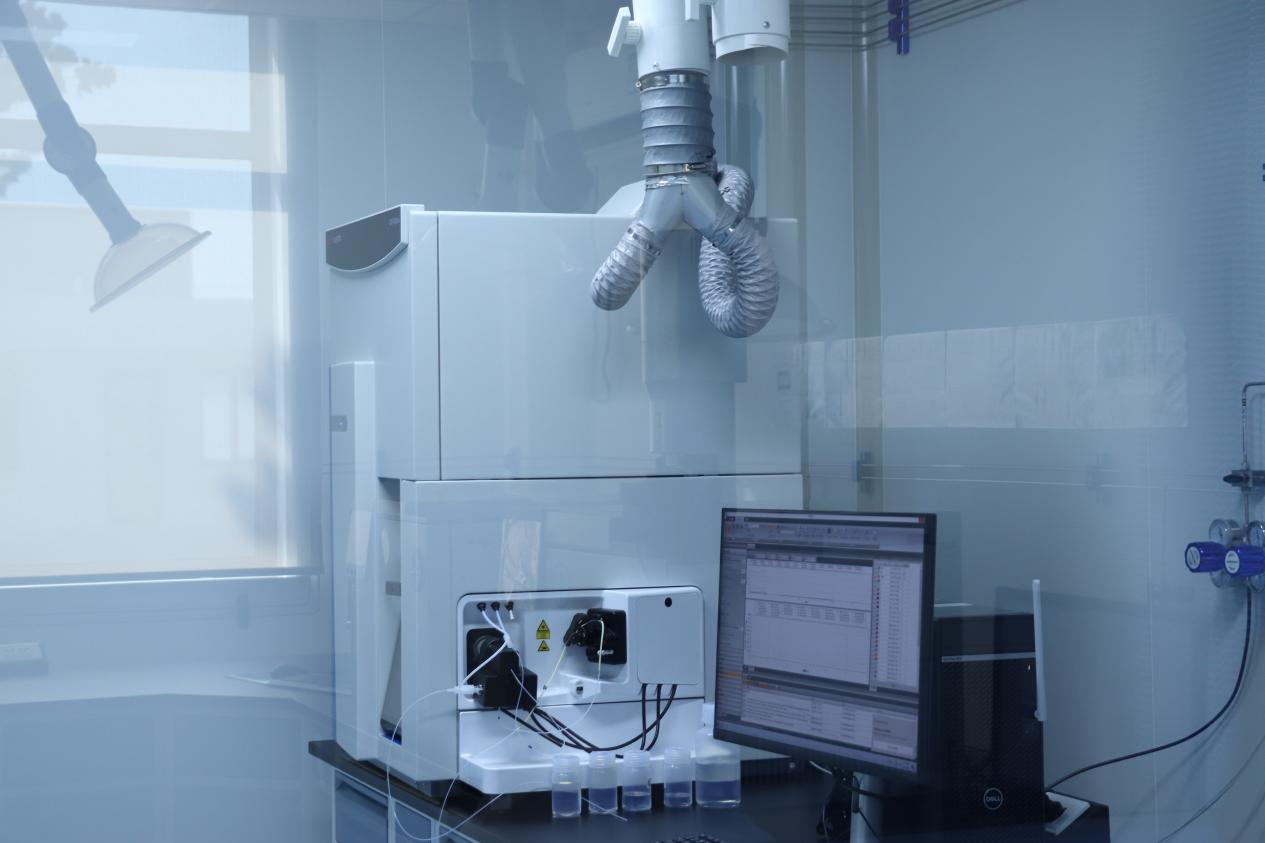
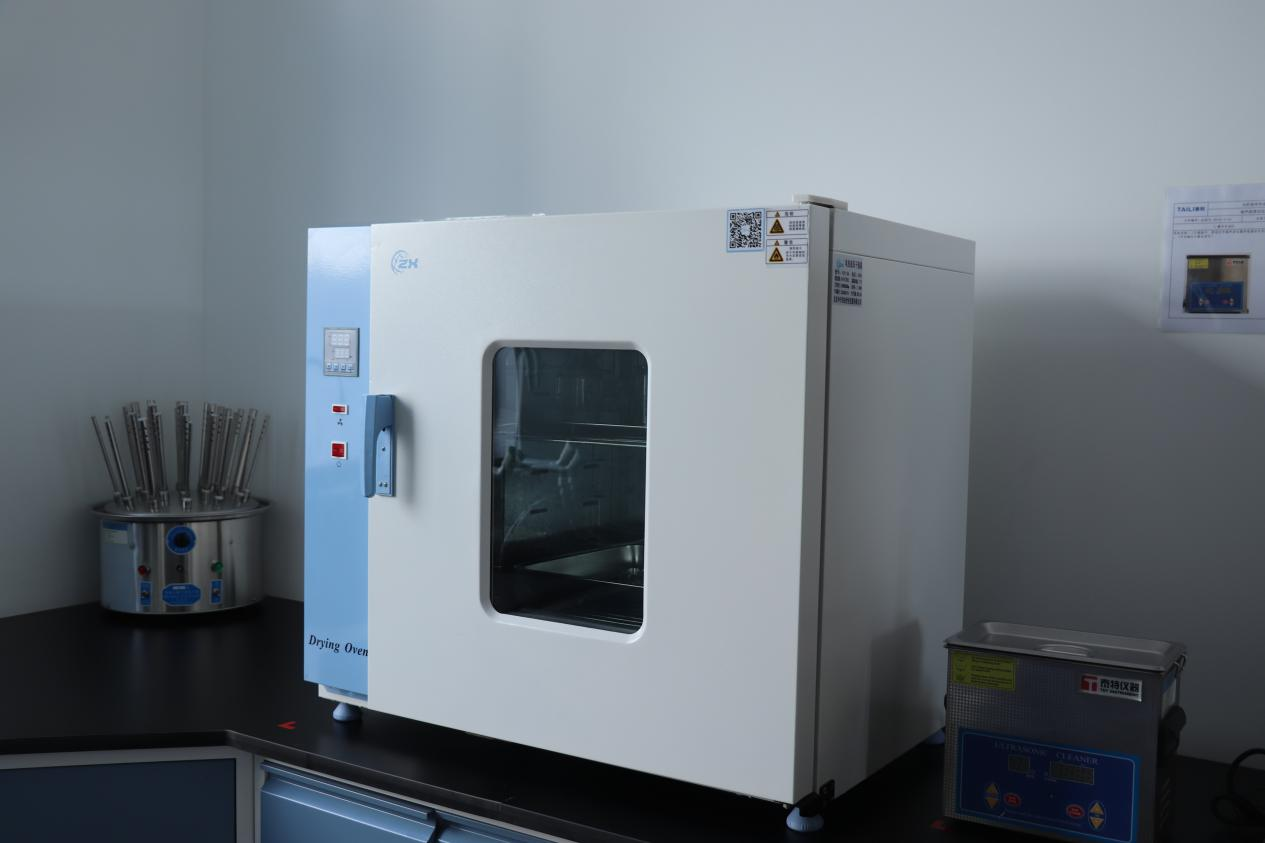
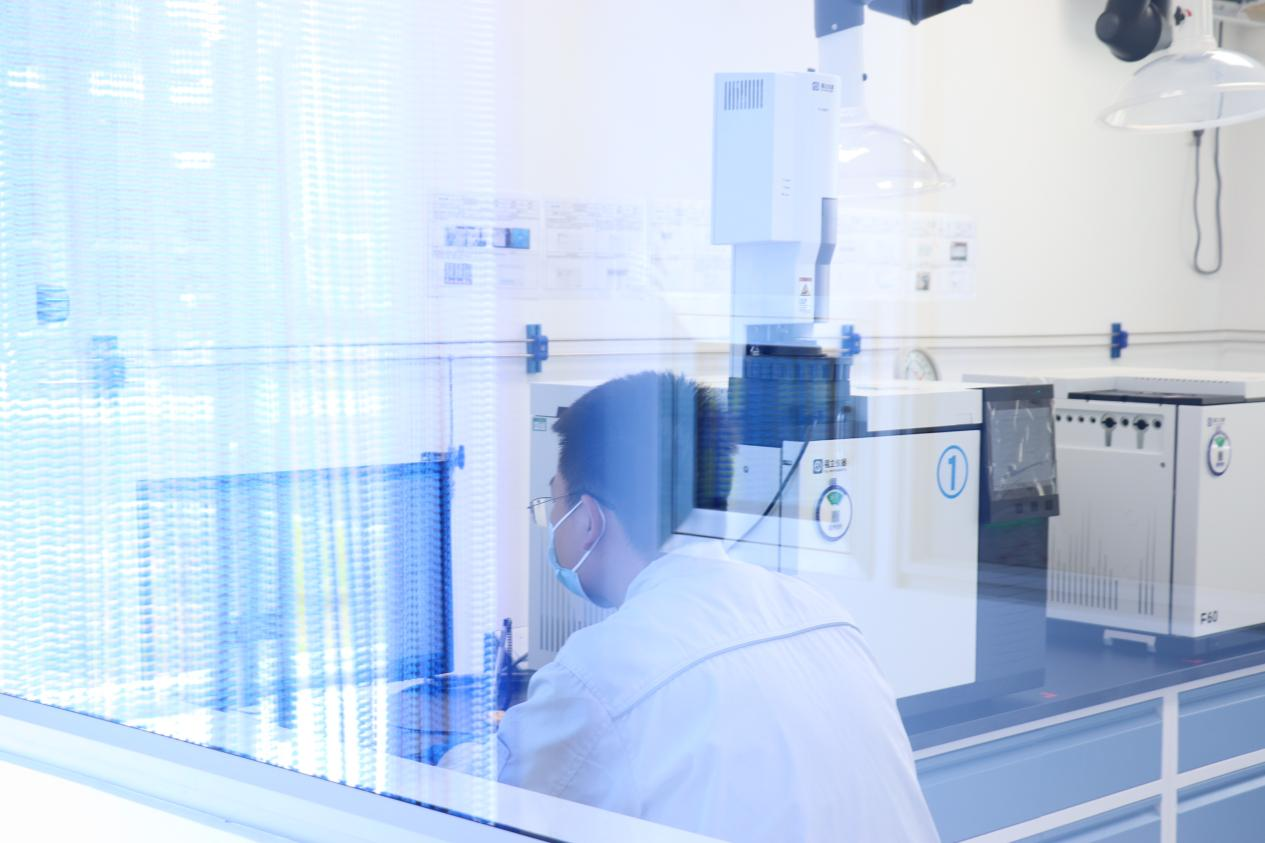
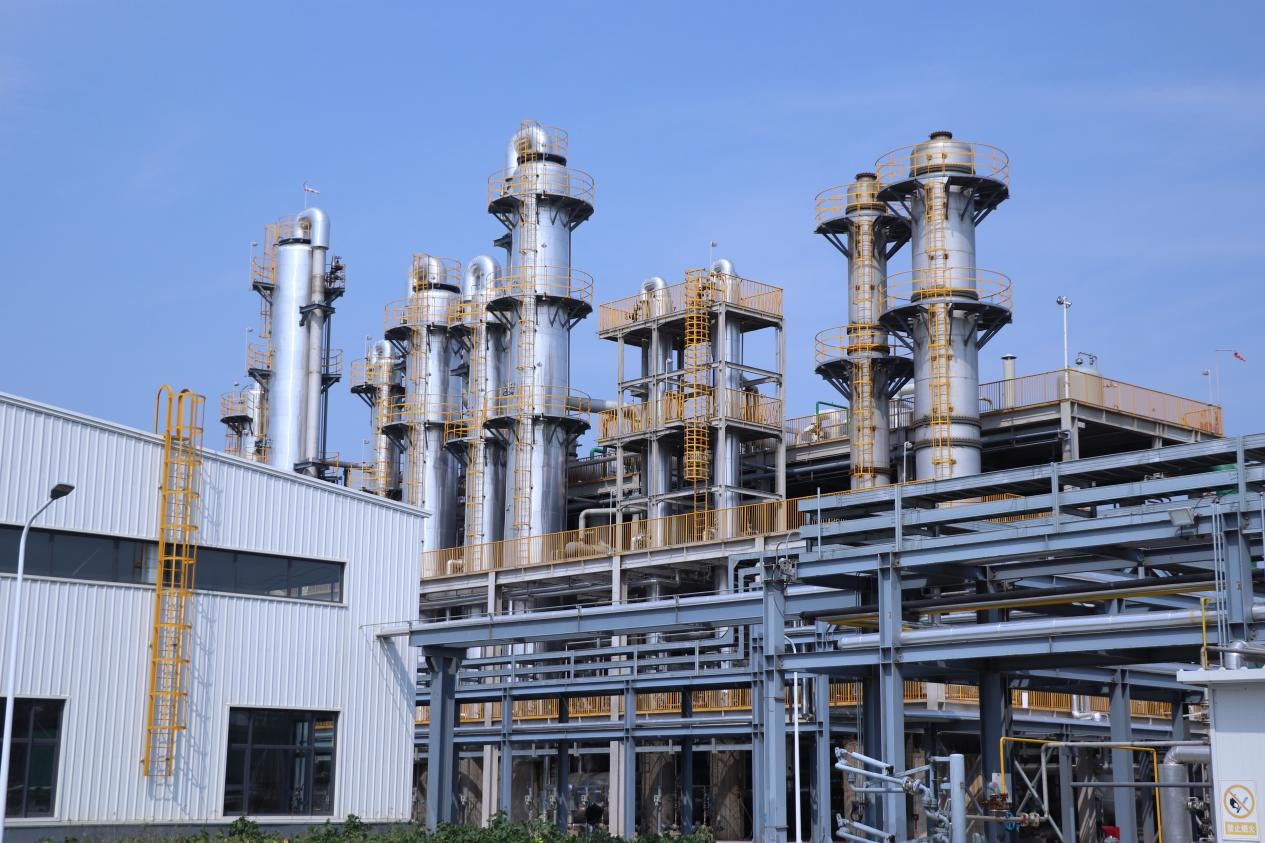
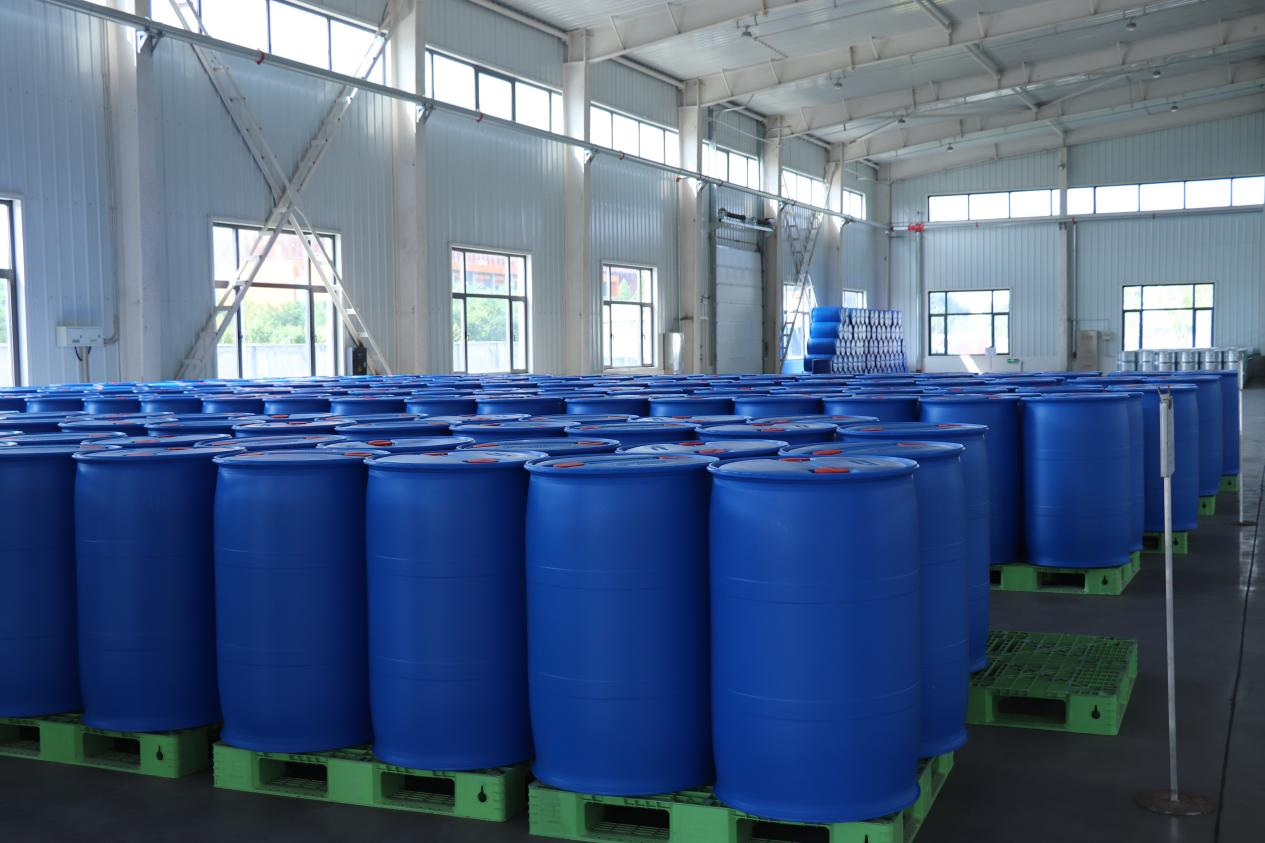
Наши продукты прошли все необходимые сертификационные испытания и соответствуют международным стандартам качества.
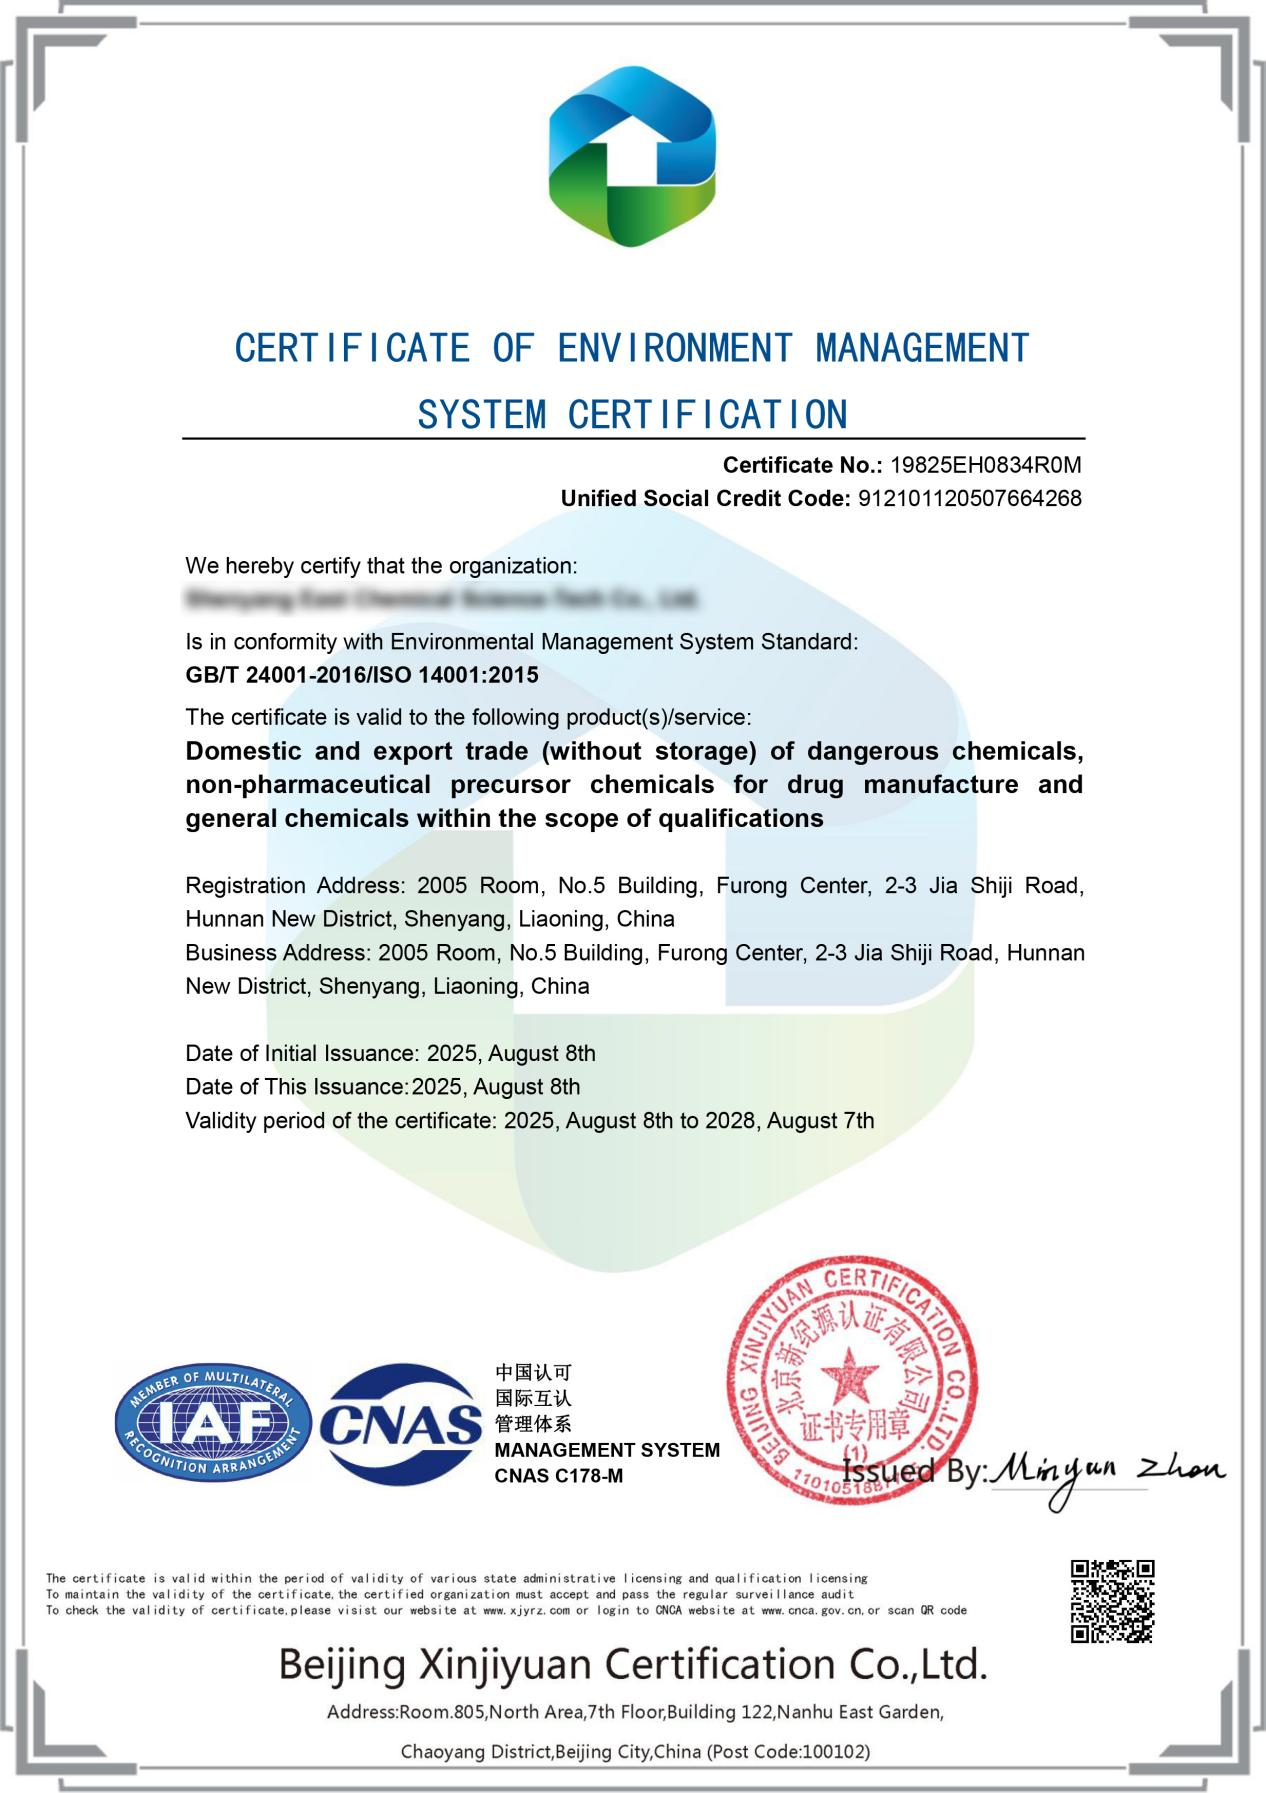
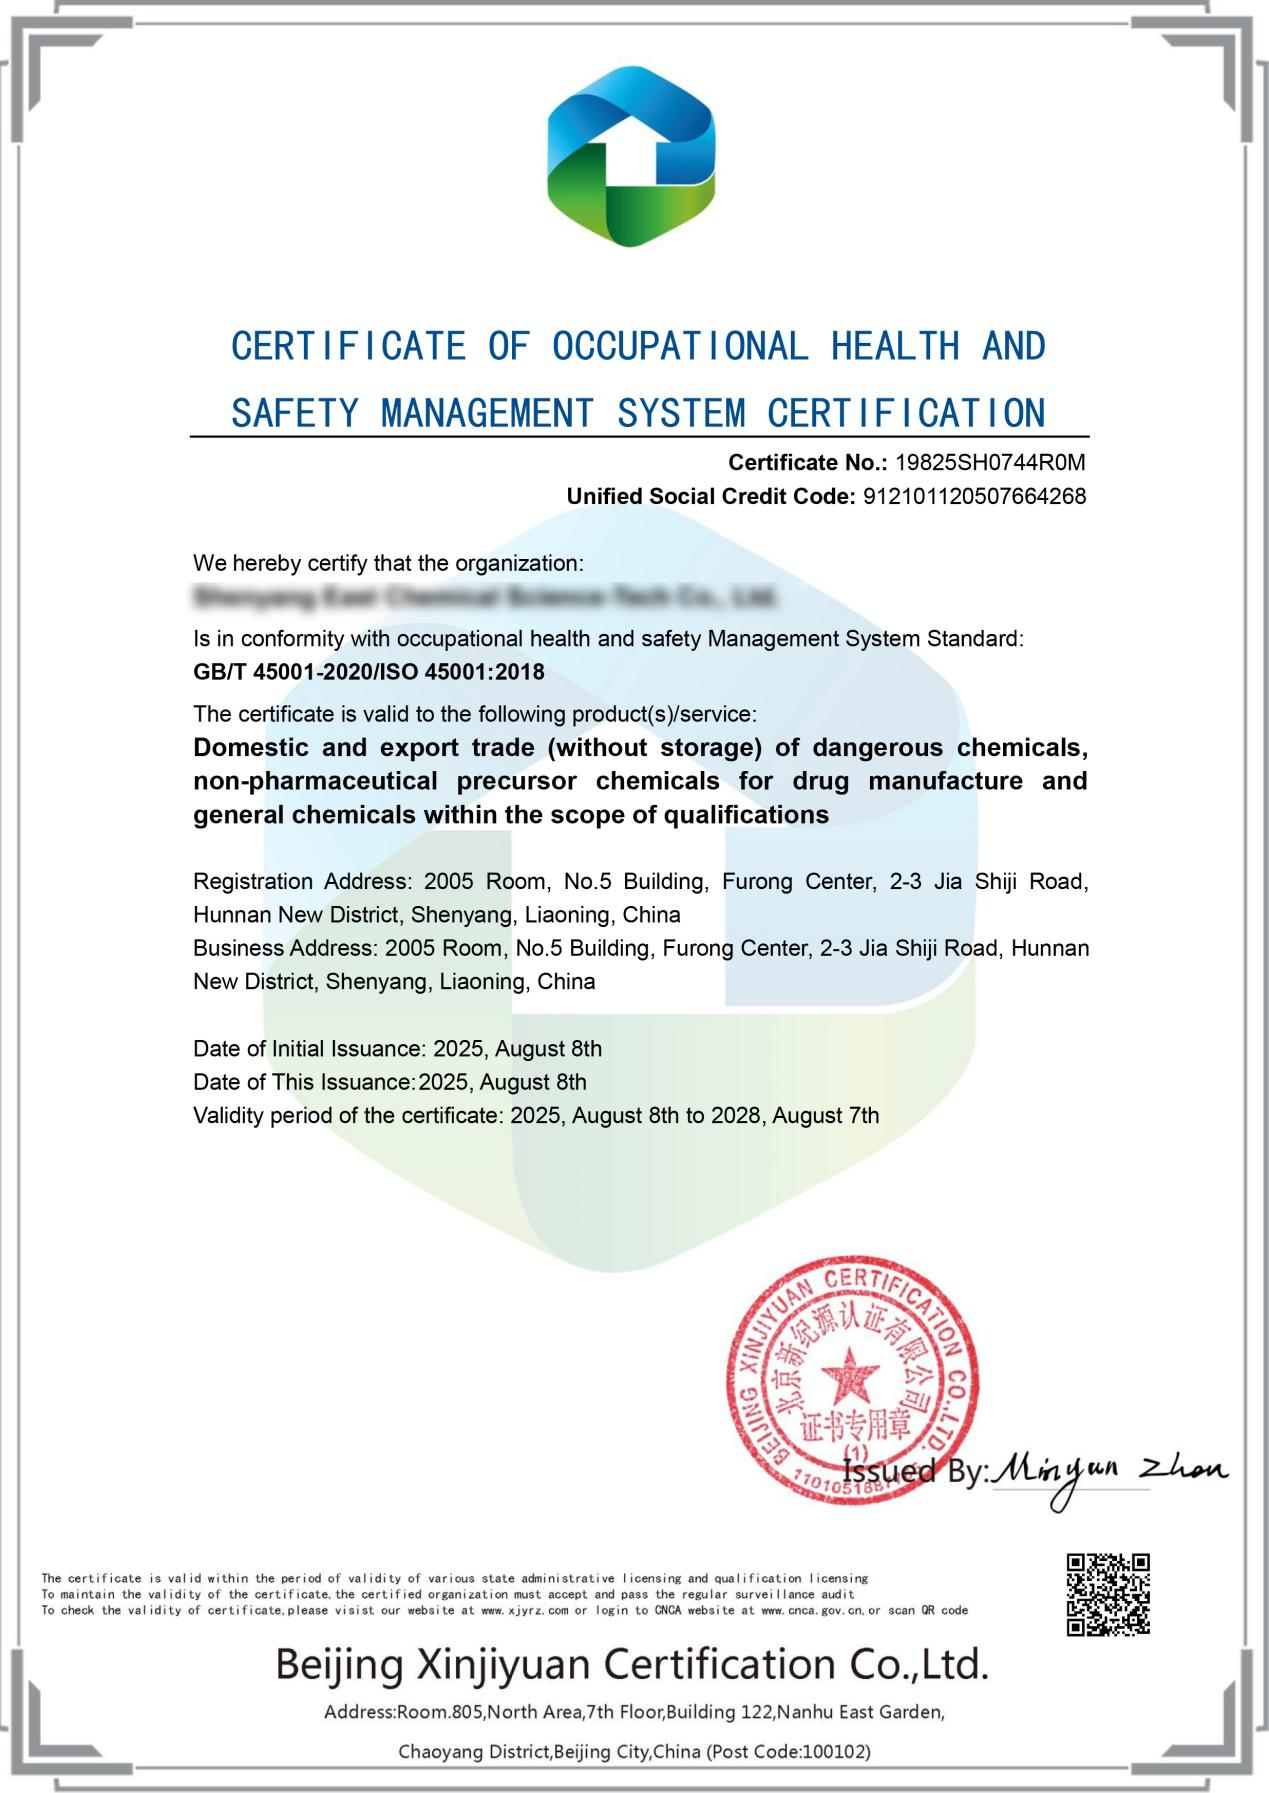
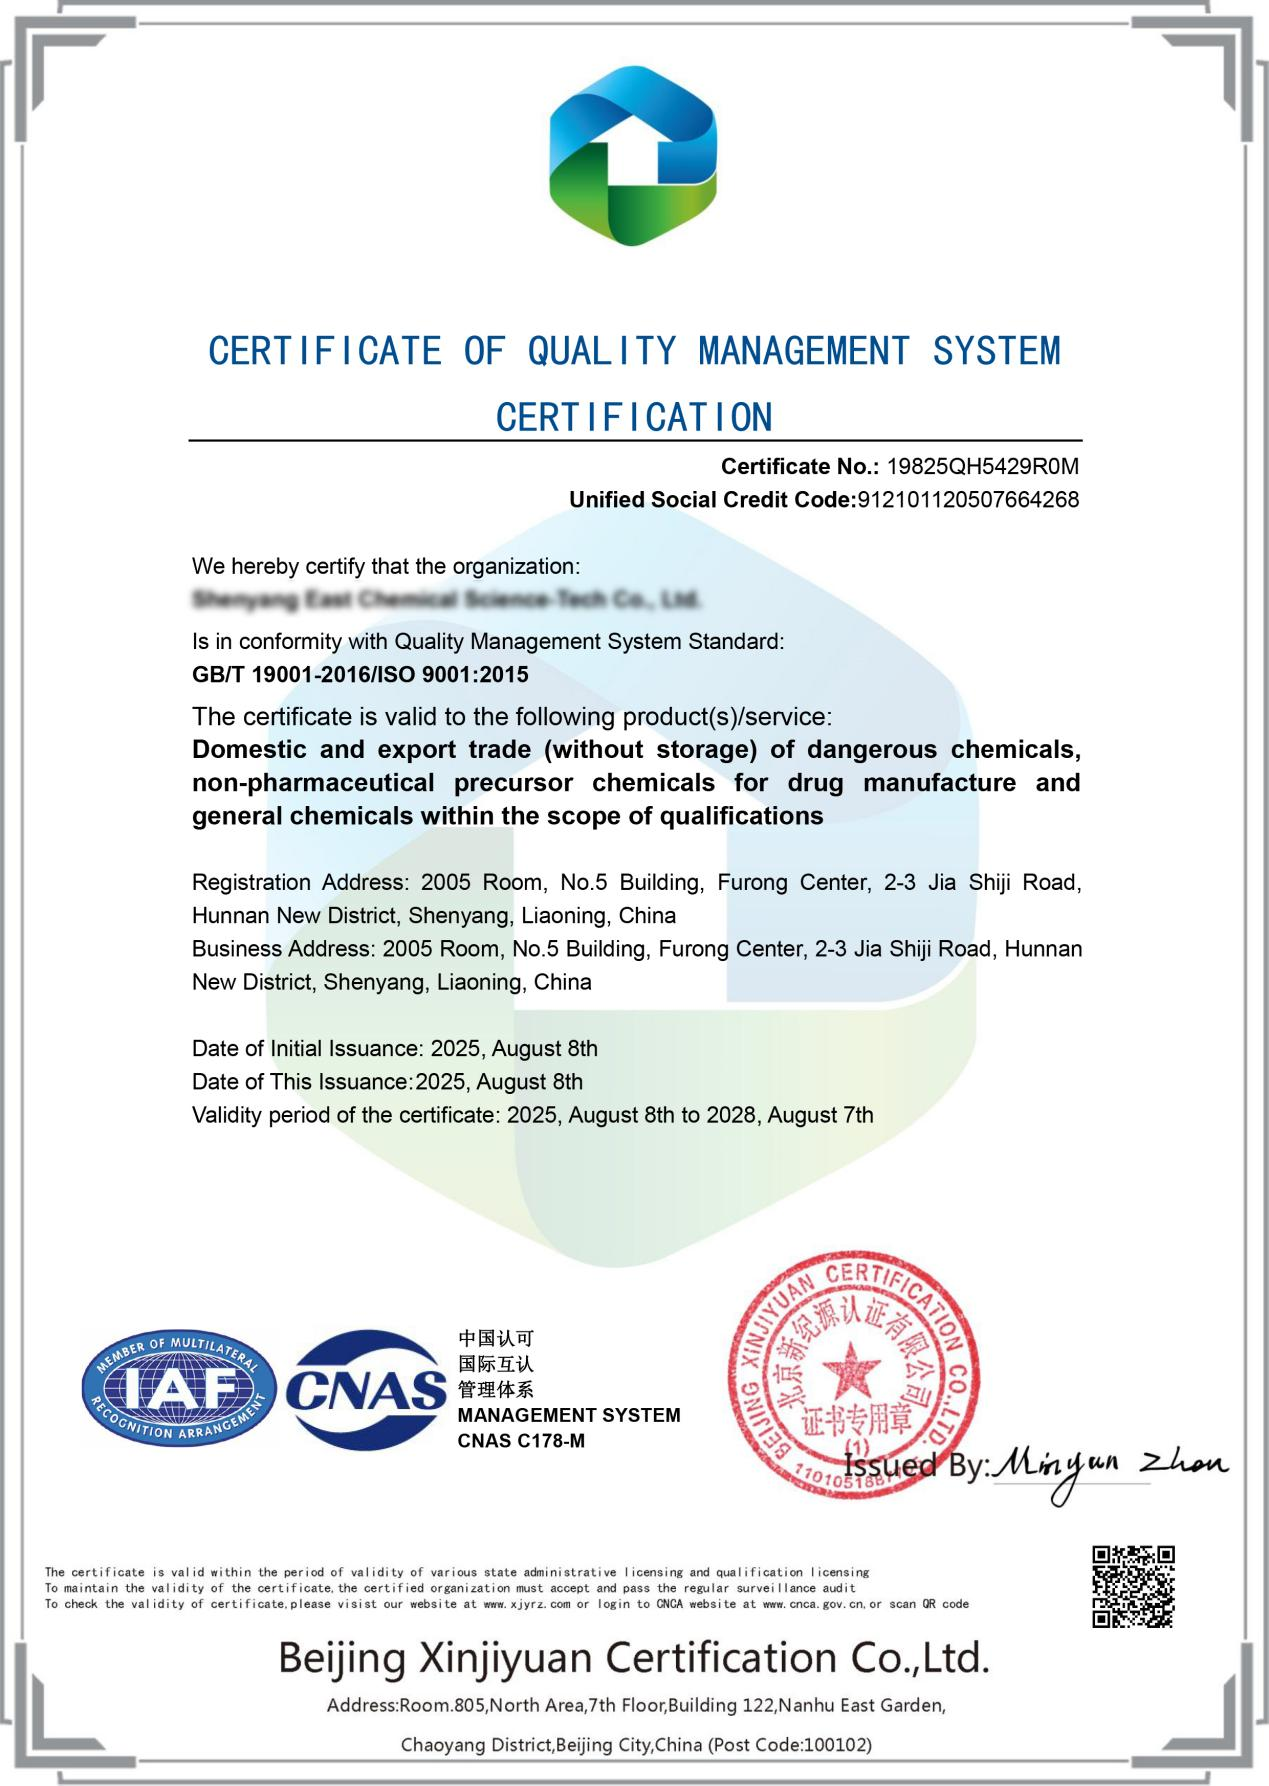
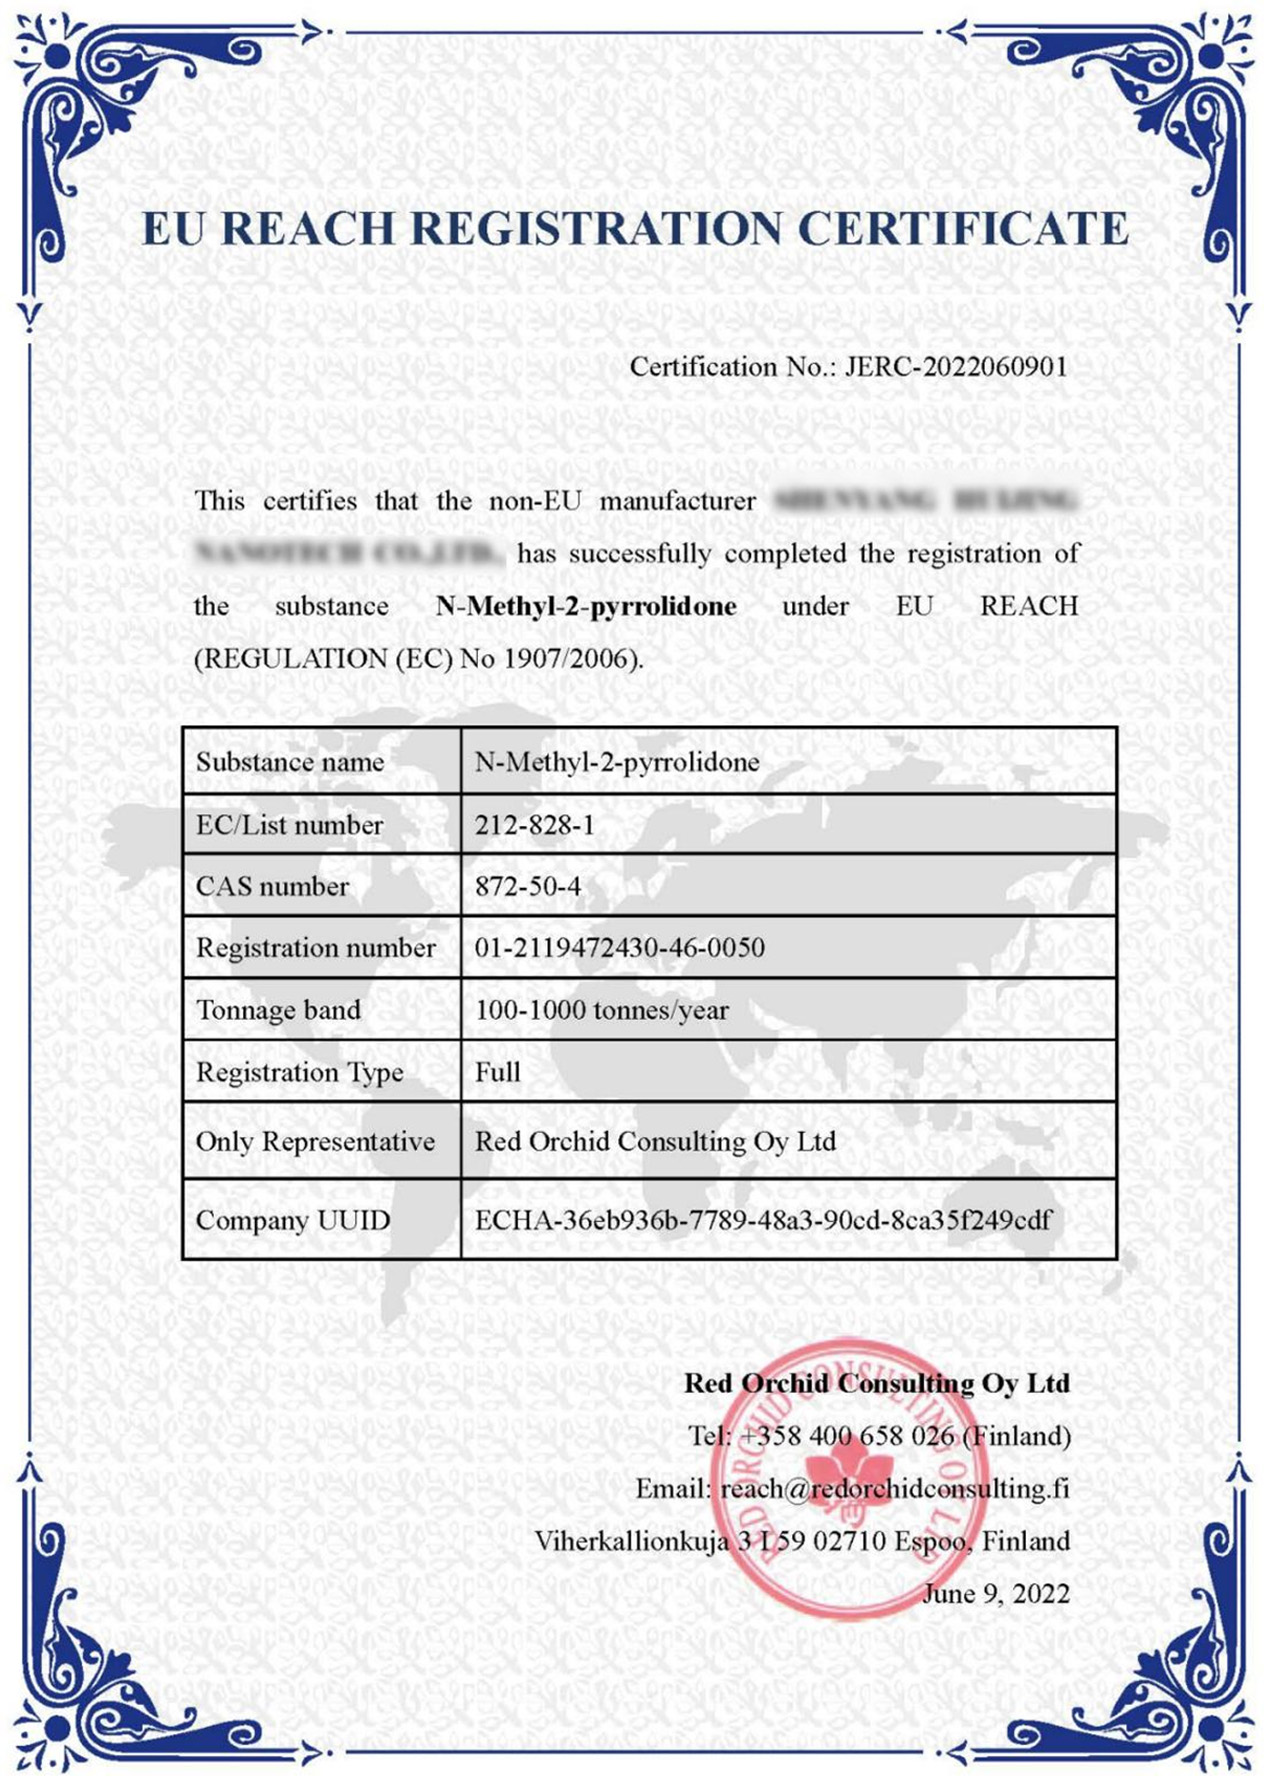
Наши продукты используются в различных сферах и условиях, обеспечивая оптимальный результат.
Собственное производство Завод в Шэньяне (14 280 м²), контроль качества на всех этапах
Сертификация Соответствие ISO 9001, возможность предоставления COA, MSDS, спецификаций
Гибкость поставок Упаковка от 1 кг до контейнерных партий, OEM-услуги
Ценовая конкурентоспособность На 15–30% ниже европейских аналогов при сопоставимом качестве
Локальная поддержка Ответ на запрос в течение 8 часов, техническая консультация на русском
Минимальный объем заказа может различаться для разных продуктов. Пожалуйста, проверьте конкретную информацию на странице продукта или свяжитесь с нами для уточнения.
Мы предлагаем услуги быстрой доставки, такие как EMS, DHL, TNT, FedEx, UPS, авиаперевозки и морские перевозки, в зависимости от ваших требований.
Мы обязуемся отправить товар в указанные сроки после подтверждения заказа. Конкретные сроки доставки будут сообщены при подтверждении заказа.
Вся наша продукция соответствует соответствующим международным стандартам и сопровождается соответствующими сертификатами качества для обеспечения безопасности и соответствия требованиям.
Свяжитесь напрямую с отделом продаж.


